Koniske og parallelle dobbeltskrueekstrudere: hva sammenligner vi?
Hva er en konisk dobbeltskrueekstruder?
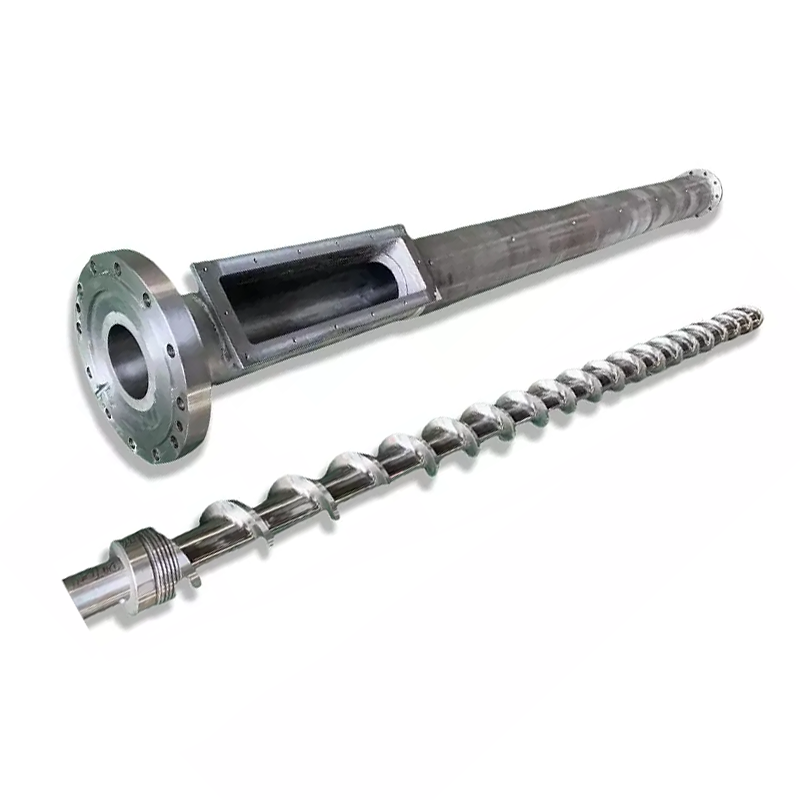
En konisk dobbeltskrueekstruder har skruer hvis ytre diameter endres langs prosesslengden. I det konvensjonelle PVC-arrangementet som er omtalt her, er mateenden større og utløpsenden mindre. En beskrivelse som "konisk skrueekstruder" lar fortsatt rotasjonsretningen, inngrepsarrangementet og anvendelsen bekreftes.
Hva er en parallell dobbeltskrueekstruder?
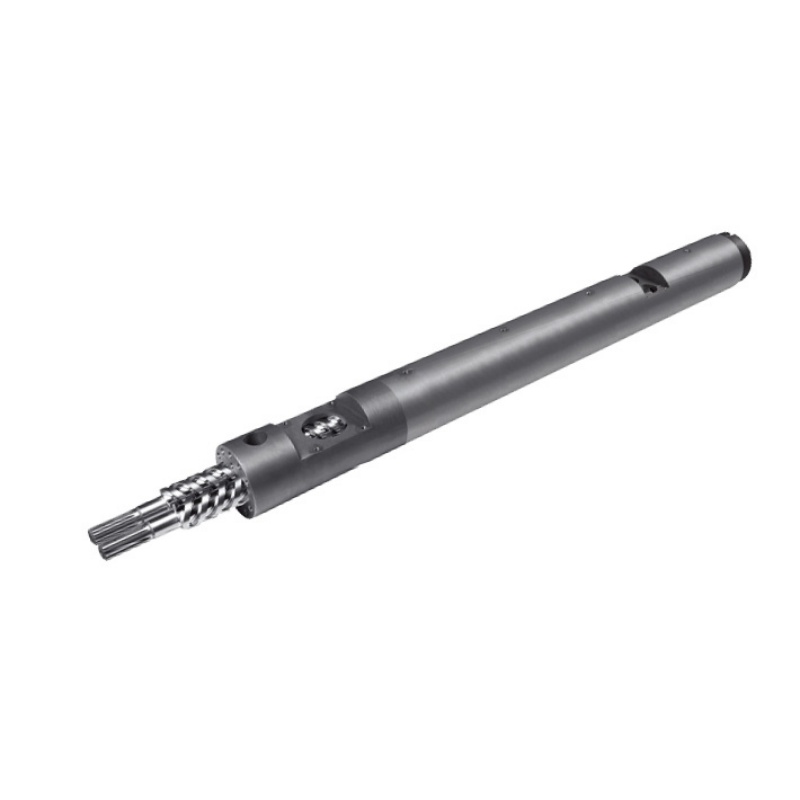
En parallell dobbeltskrueekstruder har parallelle skrueakser og en konstant nominell ytre diameter langs prosesseringsseksjonen. Kanalgeometrien kan fortsatt endres. Ordet "parallell" forteller deg ikke om skruene roterer sammen eller i motsatte retninger, eller om maskinen er beregnet for blanding eller direkte ekstrudering av produkter.
Nastaj og Wilczyński skiller mellom samroterende og motroterende dobbeltskrueekstrudering i deres2024-forskning på oppskalering av motroterende ekstrudering. Diskusjonen deres identifiserer PVC-pulverbehandling som en viktig motroterende applikasjon. Det prosessskillet er utgangspunktet for en meningsfull sammenligning.
Hold innkjøpsoppgaven konsekvent
For PVC-tørrblandingsekstrudering, sammenligne de relevante koniske og parallelle konfigurasjonene under de samme produktkravene. Ikke overfør en høyhastighets samroterende blanding til en motroterende rørmaskin bare fordi begge har parallelle skruer. Hvis oppgaven din er sammensatt produksjon, bruk vår bredereveiledning for valg av material og ekstruderingssystemå etablere prosessen først.
For en ny linje må maskinleverandøren definere hele driftskonfigurasjonen. For erstatningskomponenter starter vi med den installerte maskinen og dens tegninger. Et skru-og-tønne-tilbud kan ikke i seg selv fastslå om en annen maskinarkitektur er egnet.
Hvordan geometri, senteravstand og modellstørrelser er forskjellige
Det nyttige geometriske skillet er hvor materialet har plass og hvor sammenstillingen må passe. I det konvensjonelle koniske arrangementet varierer diameteren og separasjonen av skrueaksene langs prosesslengden. I et parallelt arrangement forblir aksene parallelle. Ingen av beskrivelsene spesifiserer kanaldybde, lokal kompresjon, arbeidsklaring eller fullstendig trykkbelastning.
Et diameterpar er ikke en kapasitetsvurdering
Vårkonisk dobbelskrue løp rekkeviddeviser par inkludert Φ65/Φ132 og Φ80/Φ156. Før du bestiller, bekreft hvilke ender tegningen identifiserer og tilhørende behandlingslengde. Ikke les det andre tallet som en rørdiameter eller et lengde-til-diameter-forhold. L/D er dimensjonsløs; en diameter bærer en lengdeenhet.
DePVC-rør parallellskrueløpsidelister Φ45 til Φ150 mm og L/D 32 til 38, med tilpasning. Dette er produktets publiserte alternativer. De etablerer ikke en tilsvarende konisk størrelse eller et universelt utgangsområde.
Inkluder driv- og støttearrangementet
Vi vil be om girkassens utgangslayout, tilkoblingsdetaljer og tillatt driftskonvolutt sammen med tegningen av behandlingsenhet. Lagerplass eller en større mateendediameter er ikke en erstatning for en verifisert dreiemoment-, hastighets- og skyvekraftspesifikasjon. Sammenlign komplette forslag i stedet for å utlede mekanisk kapasitet fra et fotografi.


Konisk vs parallell dobbeltskrueekstruder: en like-for-like sammenligning
Begge konfigurasjonene fortjener evaluering når de foreslås for samme PVC-jobb. Deres potensielle fordeler blir først nyttige etter at leverandøren har identifisert den faktiske skrueprofilen, matearrangementet, drivverket og driftsforholdene. Vi vil bruke følgende tabell for å sammenligne forslag, i stedet for å gi en universell vinner for hver rad.
| Avgjørelse | Konisk konfigurasjon | Parallelll konfigurasjon | Bevis å be om |
|---|---|---|---|
| Materialinntak | Sjekk fôrendens geometri og brukbart inntak med den tiltenkte pulverblandingen. | Sjekk fôringsåpning, kanalprofil og fôringssystem for samme blanding. | Fôrform, bulktetthet og stabil fôringshastighet. |
| Fusjon og termisk historie | Evaluer den skiftende geometrien med hastighet, fylling og temperaturkontroll. | Evaluer valgt behandlingslengde og lokal kanalgeometri. | Definert materiale, prosessvindu og ferdigproduktresultater. |
| Utlufting | Bekreft ventilasjonsposisjonen og prosessforholdene som trengs der. | Bekreft ventilasjonsposisjon og nedstrøms trykkbyggende plikt. | Prøveobservasjoner og avtalte betingelser for ventilasjonssystemet. |
| Trykk og drivbelastning | Bruk de faktiske grensene for stasjonen og prosesseringsenheten. | Bruk de faktiske grensene for stasjonen og prosesseringsenheten. | Leverandørgodkjent driftskonvolutt og dyseplikt. |
| Utgangsområde | Bekreft akseptert utgang ved de nødvendige produktstørrelsene. | Bekreft akseptert utgang med samme kvalitetsgrenser. | Stabile minimums- og maksimumsproduksjonspunkter. |
| Energi | Mål kandidatens operasjonspunkt. | Mål kandidatens operasjonspunkt. | kWh per akseptert kg, med oppgitt grense og tidsperiode. |
| Slitasje og utskifting | Inspiser sammenkoblende deler og tillatte justeringsforhold. | Inspiser begge skruene og begge tønnehullene. | Plassert slitasjekart og erstatningsomfang. |
| Investering | Inkluder installasjon, hjelpemidler og nødvendig produksjonsområde. | Inkluder samme prosjektomfang. | Spesifiserte tilbud med tilsvarende unntak og akseptvilkår. |
I abstraktet av hanssammenligning av parallell og konisk ekstrudering, S. Seifert vurderer konfigurasjon, oppholdstid og skjær mot PVC-sluttbruk. Det støtter en prosessspesifikk sammenligning; den gir ikke en universell rørstørrelse eller en energispareprosent for et nytt kjøp.
Hvordan din PVC-formulering endrer beslutningen
Start spesifikasjonen med hva som kommer inn i maskinen og hva som må forlate formen. "Stiv PVC" er for bredt til å sammenligne to forslag. Vi vil be om harpikskvalitet, fyllstofftype og lasting, stabilisator- og smøresystem, resirkulert innhold, fôrform og tilberedningsmetode. Registrer oppskriftsrevisjonen slik at prøven og tilbudet beskriver det samme materialet.
Hold komposisjonsenheter eksplisitte
En belastning i phr betyr deler per hundre deler harpiks, ikke vektprosent av hele forbindelsen. Som et enkelt sammensetningseksempel inneholder 100 massedeler harpiks pluss 50 deler fyllstoff, uten andre ingredienser, 50 ÷ 150 = 33,3 % fyllstoff av total masse. Hvis du legger til andre ingredienser, endres denne prosentandelen. Denne aritmetikken etablerer ikke en sikker lasting for noen av maskinene.
Spør hvordan fôrkonsistensen vil bli vurdert. En endring i bulkdensitet eller fôrtilberedning bør registreres i stedet for å skjules bak et uendret polymernavn. Hvis en leverandør anbefaler annen geometri, kreves en forklaring knyttet til den identifiserte materialtilstanden og produksjonsoppgaven.
Definer et nyttig fusjons- og ventilasjonsvindu
Nastaj og Wilczyńskimotroterende ekstruderingsstudiebehandler temperatur, smelteutvikling og gjennomstrømning som koblede skaleringsmål. Den beskriver også lekkasjestrømmer i sammengripende systemer. Vi vil derfor ikke utlede hele prosessen fra et tomt kanalvolum, eller spesifisere skruhastighet uten å vurdere materialutvikling langs enheten.
Avtal hvilke trykk- og material-temperaturavlesninger som skal tas, hvor de skal tas og hvordan produktprøver skal knyttes til disse avlesningene. Tønnesettpunkter alene gir ikke den rekorden. Et nyttig driftsvindu identifiserer forholdene der det nødvendige produktet passerer, ikke bare hvor maskinen fortsetter å gå.
Bruk produkttester innenfor deres faktiske omfang
ASTM D2152-23adresserer tilstrekkeligheten av fusjon i stive PVC-rør og støpte beslag ved nedsenking i aceton. Dens publiserte begrensninger sier at den ikke kan skille termisk nedbrytning fra tilstrekkelig fusjon og erstatter ikke andre fysiske eller kjemiske tester. Det er ikke et samlet produktkvalitetssertifikat. Enhver gjeldende løsningsmiddeltesting tilhører kvalifisert personell og de nødvendige sikkerhetskontrollene.
For et relevant PVC-U trykkrørprosjekt med solid vegg,ISO 1452-2:2009spesifiserer røregenskaper og tilhørende testparametere. Den velger ikke skrugeometrien. Godta gjeldende produktstandard, utgave og markedskrav før du bestemmer deg for hva som er akseptert produksjon.
Dimensjoner ekstruderen rundt salgbar utgang
Produksjonsmålet skal komme fra produktplanen. Vi ber om det nødvendige utgangsområdet, ikke bare det største røret eller det høyeste katalognummeret. En linje som oppfyller ett høyytelsespunkt kan fortsatt trenge en separat vurdering for mindre produkter, tregere drift eller en annen formulering.
Oversett linjehastighet til massestrøm
For et kontinuerlig produkt, multipliser den faktiske massen per meter med linjehastigheten og konverter minutter til timer. Bruk den spesifiserte produktvekten eller en verifisert måling. Ikke anta en generisk tetthet eller veggtykkelse når du beregner et reelt kjøpsbehov.
Nødvendig produktstrøm (kg/t) = masse per meter (kg/m) × linjehastighet (m/min) × 60
For et illustrerende rør som veier 2,0 kg/m ved 3,0 m/min, er målet 360 kg/t. Ved 4,0 m/min trenger samme produkt 480 kg/t. Dette er antatte planleggingsinndata, ikke Nanhaiya-prøveresultater. Ingen av beregningene forteller oss om en bestemt konisk eller parallell maskin vil oppfylle kvalitetskravet.
Sjekk resten av linjen
Gjennomgå blanding og tilberedning av fôr oppstrøms, deretter kalibrering, kjøling, avhenting og skjæring nedstrøms. Be de ansvarlige utstyrsleverandørene bekrefte de foreslåtte produksjonspunktene. Hvis en eksisterende kjøleseksjon kun støtter den gjeldende produkthastigheten, godkjenner ikke en høyere linjehastighet å godkjenne mer ekstruderutgang.
Trykkplikt hører også med i sammenligningen. Å bytte produkt eller dyse kan endre maskinens oppgave selv når ønsket kg/t forblir det samme. Registrer verktøy- og målestedene med hvert produksjonspunkt slik at kapasitetskravet fortsatt kan tolkes.
Sammenlign et produksjonsområde
Vi vil kortliste konfigurasjonen som kan demonstrere det nødvendige utvalget med et akseptabelt produkt, og deretter sammenligne kostnadene. Ikke legg til en vilkårlig sikkerhetsprosent og ring den valgte maskinen. Eventuell reservekapasitet bør tilsvare et definert fremtidig produkt, plikt eller driftskrav som leverandøren har gjennomgått.
Sammenlign energi, slitasje og totale driftskostnader
Motorvurdering er en kapasitetsspesifikasjon, ikke en målt energiregning. For en nyttig sammenligning av energiforbruket til en ekstruder med dobbeltskruer, definer hva måleren inkluderer: stasjon og varmere, hele ekstruderen eller hele linjen. Hold den grensen uendret og oppgi om oppstart og avvist produksjon er inkludert.
Del energi etter akseptert produkt
Spesifikk energi (kWh/kg akseptert) = målt energi i løpet av intervallet ÷ akseptert produktmasse i samme intervall
Følgende eksempel på én time er hypotetisk. Begge kandidatene bruker samme produktakseptkriterier og energimålergrense. Den viser hvorfor brutto gjennomstrømning og akseptert produksjonseffektivitet kan føre til forskjellige konklusjoner.
| En times planleggingseksempel | Kandidat A | Kandidat B |
|---|---|---|
| Energi innenfor den angitte grensen | 100 kWh | 120 kWh |
| Brutto produktmasse | 500 kg | 600 kg |
| Akseptert produktmasse | 480 kg | 540 kg |
| Energi per brutto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energi per akseptert kg | 0,208 kWh/kg | 0,222 kWh/kg |
B leverer mer akseptert materiale i intervallet; A bruker mindre energi per akseptert kilo. Det er en kjøpsavveining, ikke bevis på at noen av geometriene vinner. Oppgi etterspurt produksjonshastighet og gjenta sammenligningen ved driftspunktene som er relevante for produksjonsplanen.
Spesifiser slitasjebeskyttelse separat
VårPVC-plate konisk produktsideviser 38CrMoAlA og nitrerings- eller bimetallbehandlingsalternativer. Disse valgene etablerer ikke en levetidsmultiplikator. Vi vil spesifisere arbeidsflater, materialsystem og inspeksjonskrav mot den faktiske formuleringen og slitasjestedet, i stedet for å velge etter en legeringsetikett alene.
Inkluder avvist materiale, byttetid, planlagt vedlikehold og erstatningsomfang i kostnadssammenligningen. Bruk faktiske driftsopptegnelser eller tydelig identifiserte estimater for disse inngangene. En lavere innkjøpspris gir ikke svar på om den foreslåtte monteringen oppfyller produksjonsområdet eller passer til installert utstyr.
Hvordan velge en dobbeltskrueekstruder for din PVC-applikasjon
Vår anbefaling er å beholde begge geometriene på shortlisten når ingen av dem ennå er utelukket av prosess eller mekanisk bevis. Fjern deretter uegnede konfigurasjoner ved å bruke den faktiske applikasjonen. "Rør", "profil" og "brett" identifiserer produktfamilier, ikke komplette ekstruderingsspesifikasjoner.
PVC-rørekstrudering
Vi publiserer både enPVC-rør konisk skrueløpog aPVC-rør parallellskrueløp. Det er en grunn til å sammenligne konfigurasjoner, ikke et løfte om at hver størrelse passer til hvert rør. Start med produktdimensjoner, formulering, trykkbelastning og nødvendige stabile utgangspunkter.
Den koniske rørsiden inkluderer påføringsbånd på 16 til 63 mm, 50 til 110 mm og 90 til 160 mm. Disse tallene beskriver oppførte rørapplikasjoner. De er ikke skruediametre og etablerer ikke en universell maksimal rørstørrelse for koniske maskiner.
Profiler og tavler
For en profil, inkludere snitttegning, vekt per meter, kalibreringsarrangement og krav til dimensjonsgodkjenning. For et brett, identifiser om det er solid eller skummet og definer akseptert tykkelse, tetthet der det er relevant, overflate- og dimensjonskrav. En endring i produktkonstruksjonen fortjener en ny prosessgjennomgang.
VårSpesifikasjonsguide for PVC-skumplaterdekker utskiftningsbrevet mer detaljert. Vi vil holde den applikasjonsspesifikke anmeldelsen atskilt fra en generell geometrisammenligning. PVC-baserte trekompositter trenger også en egen formuleringsgjennomgang; ikke overfør en konklusjon fra en PE- eller PP-basert kompositt kun fordi begge produktene kalles WPC.
Når du skal gjenåpne valget
Gå tilbake til spesifikasjonen når oppskriften, fôrformen, kvalitetsmålet eller produktplanen endres. For en uendret eksisterende prosess, bør en korrekt matchet erstatning evalueres før det foreslås en maskinkonvertering. For en utvidet produksjonsoppgave, be maskinleverandøren om å gjennomgå hele linjen i stedet for å love endringen gjennom skruegeometri alene.
Hvis en eksisterende konisk linje allerede dekker den nødvendige kvaliteten og utgangsområdet, vil vi først vurdere en matchet konisk erstatning, ikke selge en parallellkonvertering som en automatisk oppgradering. Det samme resonnementet gjelder for en tilfredsstillende parallelllinje. For en ny produksjonsoppgave, velg konfigurasjonen med demonstrert applikasjonstilpasning; en høyere kjøpesum eller en større nominell diameter er ikke den demonstrasjonen.
Kan du erstatte eller konvertere eksisterende skrue og tønne?
En konisk dobbelskrue og en parallell dobbelskrue er ikke utskiftbare sammenstillinger. Før du diskuterer konvertering, innhent en fullstendig maskingjennomgang. Girkasseutgangsarrangement, akselkoblinger, tønnemontering og prosesseringsenhetsoppsett hører med i denne gjennomgangen, sammen med grensesnitt for mating, ventilering, oppvarming og kjøling.
Før jeg anbefaler en annen skruegeometri
Når jeg vurderer et PVC-ekstruderingsproblem, er mitt første spørsmål om vi gjenoppretter den opprinnelige prosessen eller ber maskinen om å gjøre en annen jobb. Å bytte ut slitte komponenter og øke produksjonskapasiteten krever forskjellig bevis. Jeg vil ikke anbefale å bytte mellom koniske og parallelle skruer bare fordi linjen har blitt ustabil.
Hvis produksjonen svinger, starter jeg med å be om revisjon av formuleringen, fôringsforhold, driftsjournaler og inspeksjonsresultater for ferdige produkter. Jeg vil ha trykk, temperatur, skruhastighet og akseptert effekt registrert over samme periode. Å sammenligne gårsdagens toppproduksjon med dagens gjennomsnitt sier meg lite om materialet eller produktet har endret seg.
Deretter gjennomgår jeg den mekaniske konfigurasjonen. Tegningspakken skal identifisere rotasjonsretning, skruegeometri, senteravstand, drivforbindelser og tønnegrensesnitt. For en erstatningsmontering trenger jeg også mål knyttet til navngitte posisjoner på begge skruene og begge tønneboringene. Et modellnummer er en startreferanse, ikke tillatelse til å produsere.
Jeg skiller deretter de mulige handlingene. Et fôringsproblem trenger en fôringsundersøkelse. Mistenkt slitasje trenger en samsvarende inspeksjonsrapport. En endret formulering krever en prosessgjennomgang. Hvis måleffekten har økt, må kjøle-, avhalings- og skjæreutstyret inn i diskusjonen før jeg anbefaler en større prosesseringsenhet.
Før en bestilling fortsetter, vil jeg bli enige om to akseptstadier: mekanisk tilpasning og produksjonsytelse. Den første sjekker om sammenstillingen passer til maskinen; den andre kontrollerer om det avtalte materialet produserer et akseptabelt produkt under definerte betingelser. Å holde disse avgjørelsene adskilt gir kjøperen en klarere vei fra det opprinnelige problemet til en forsvarlig erstatningsspesifikasjon.
Ikke behandle justering som en universell slitasjereparasjon
Enhver aksial justering må følge maskinprodusentens tillatte prosedyre og grenser. Ikke flytt et konisk sett før utgangen ser ut til å komme seg. For inspeksjon og skrufjerning, bruk anleggets godkjente isolasjons-, kjøle- og løfteprosedyrer med kvalifisert personell. Vårparallell dobbeltskrueklaring og slitasjeføringforklarer hvordan du organiserer en matchet målepost.
Hva skal du sende for en tilbudsforespørsel og produksjonsprøve?
Hvorfor jeg ikke ville godkjenne en erstatning fra katalognumre alene
Når jeg sammenligner Nanhaiyas publiserte koniske og parallelle skrue-tønnealternativer, skiller jeg først spesifikasjonsformatene. Det koniske området inkluderer diameterpar som Φ65/Φ132 og Φ80/Φ156. Disse katalogoppføringene identifiserer kandidatkonfigurasjoner; de etablerer ikke tilsvarende produksjon eller utskiftbarhet med en annen sammenstilling.Nanhaiya koniske spesifikasjoner
Siden med parallelle skruer med PVC-rør publiserer et diameterområde på Φ45 til Φ150 mm og et L/D-forhold på 32 til 38, med tilpasning tilgjengelig. Disse tallene beskriver det produkttilbudet, ikke alle parallelle dobbeltskrueekstrudere.Nanhaiya PVC-rør parallelle spesifikasjoner
En 65 mm parallell konfigurasjon kan derfor ikke behandles som en erstatning for en 65/132 konisk enhet fordi begge beskrivelsene inneholder "65." Jeg ville heller ikke tolke den andre koniske diameteren som et L/D-forhold eller en ferdig rørdiameter.
Min konklusjon fra denne spesifikasjonsgjennomgangen er at katalogen kan hjelpe til med å liste produkter, men den kan ikke godkjenne en konvertering. Før jeg anbefaler en sammenstilling, vil jeg kreve maskinkonfigurasjon, grensesnitttegninger, formulering og produksjonsmål. Jeg vil da skille dimensjonskompatibilitet fra prosessytelsen som fortsatt trenger verifisering.
Det gir kjøperen et konkret resultat fra sammenligningen: en definert tegning-gjennomgang og prøveomfang, snarere enn et ustøttet løfte om at endring av skruegeometri vil øke produksjonen eller redusere energiforbruket.
Forbered og valider en sammenlignbar spesifikasjon
-
Definer produktet og formuleringen
Identifiser produkttegning, reseptrevisjon, fôrskjema og gjeldende kvalitetskrav. Registrer fyllstofflasting med enhetene og ta med det tiltenkte produktutvalget.
-
Bekreft linjebegrensningene
Oppgi de påkrevde aksepterte utgangspunktene og identifiser mating, driv, verktøy, kjøling, avhenting og skjæreforhold som må støtte dem.
-
Sjekk maskinen og tegningene
Oppgi maskinidentitet, rotasjonsarrangement, skrue- og tønnetegninger, drivforbindelser, monteringsgrensesnitt og posisjonerte slitasjemål for reservedeler.
-
Definer hver kandidatkonfigurasjon
Be leverandøren identifisere geometri, materialer, arbeidsflater, relevante hjelpemidler og tilbudsekskluderinger. Skille komponentomfanget fra alle komplette maskinendringer.
-
Bli enige om prøvebetingelser og registreringer
Fest materiale, produkt, prøvetakingsperiode og energigrense. Registrer hastighet, trykk og temperaturer på navngitte steder, brutto og akseptert ytelse, avvisninger, ventilasjonsforhold og produkttestresultater.
-
Godta mekanisk tilpasning og produksjon separat
Kontroller den medfølgende monteringen mot den godkjente tegningen, og evaluer deretter produksjonen mot de avtalte kvalitets- og produksjonskriteriene. Hold de to akseptpostene knyttet til den testede konfigurasjonen.
Send Nanhaiya en PVC-truse med skruer og tønner
For koniske eller parallelle komponenter, send maskininformasjon, formulering, produkttegning og gjeldende produksjonsposter. Oppgi om du trenger å gjenopprette en eksisterende prosess eller vurdere en endret plikt, slik at komponentforslaget tar for seg riktig oppgave.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Sted: Dinghai-distriktet, Zhoushan, Zhejiang, Kina.
Ofte stilte spørsmål
Samroterer parallelle dobbeltskrueekstrudere alltid?
nr. Parallell beskriver skrueakse geometri, mens samroterende og motroterende beskriver bevegelse. Angi begge feltene når du sammenligner utstyr. For denne PVC-valgoppgaven må den relevante konfigurasjonen og direkte ekstruderingsplikten etableres før bruk av kapasitet, blanding eller energikrav fra en annen type dobbeltskruemaskin.
Er en konisk dobbeltskrueekstruder alltid bedre for PVC?
Nei. En PVC-formulering og produktkrav velger ikke en geometri alene. Sammenlign de foreslåtte koniske og parallelle konfigurasjonene under avtalte fôrings-, kvalitets- og produksjonsforhold. For en erstatning begrenser den installerte maskinen og godkjente grensesnitt valget før en prosesssammenligning kan godkjenne en annen arkitektur.
Hvilken design bruker mindre energi per kilo?
Geometrietiketten fastslår ikke svaret. Mål energi og akseptert produktmasse over samme intervall, ved å bruke en oppgitt utstyrsgrense. Sammenlign driftspunktene som trengs for produksjonsplanen. En maskin kan levere mer akseptert kg/t mens den bruker mer kWh per akseptert kilo på det tidspunktet.
Kan en konisk skrue og løp erstatte et parallellsett?
De er ikke utskiftbare sammenstillinger. En konvertering krever gjennomgang av maskinarkitekturen, girkasseutganger, akselkoblinger, montering og prosessgrensesnitt. For en ordinær erstatningsbestilling, spesifiser en tilpasset sammenstilling for den installerte maskinen. Ikke godkjenn konvertering fra et katalogmodellnummer eller delt diameterverdi.
Hva forteller et modellnummer som 65/132 deg?
Nanhaiya viser Φ65/Φ132 som et konisk skrue-og-tønnediameterpar. Bekreft dimensjonsplasseringene og fullstendig geometri på tegningen. Betegnelsen alene fastslår ikke prosesslengde, rotasjonsretning, effekt, rørstørrelse eller utskiftbarhet. Den andre diameteren er ikke et dimensjonsløst L/D-forhold.
Hvilken informasjon er nødvendig for å sammenligne begge konfigurasjonene?
Oppgi formuleringsrevisjonen, fôringsskjemaet, produkttegningen, kvalitetskravene og det påkrevde området for akseptert produksjon. Inkluder maskinkonfigurasjon og grensesnitt for erstatningsarbeid. Be hver leverandør om å oppgi det foreslåtte utstyrsomfanget og prøveforholdene, og sammenlign deretter mekanisk tilpasning, produktaksept og driftskostnader som separate beslutninger.