Høyre linje avgjøres ikke av skrutellingen alene. Det avgjøres av hva som må skje mellom et ujevnt råstoff og en akseptabel pellet: mat den, smelt den, bland den, fjern gass, filtrer forurensning, bygg opp trykk, kutt den og tørk den.


Velg enenkeltskrue pelletiseringslinjenår råstoffet allerede er nær den endelige formuleringen og hovedjobbene er stabil transport, smelting, smeltefiltrering, trykkgenerering og pelletskjæring. Det er et praktisk utgangspunkt for konsekvent PE- eller PP-omsliping, enkel ompelletering, laboratoriearbeid og liten til middels produksjon.
Velg enparallell twin-skrue pelletiseringslinjenår maskinen skal blande så vel som pelletisere. Det er bedre egnet til fyllstoffer, pigmenter, polymerblandinger, masterbatch, modifisert plast, flere matestrømmer og sterkere devolatilization. Ikke kjøp dobbeltskruelinjen bare fordi dens oppførte utgang er høyere. Kjøp den når prosessfunksjonene samsvarer med formuleringen.
Start med materialtransformasjonen, ikke maskinnavnet
En kjøper ber oss ofte om en dobbeltskruelinje etter å ha sett ordene "høy effekt" eller "bedre blanding." Det hopper over det viktigste spørsmålet: hva kommer inn i beholderen, og hvor annerledes må den bli før den når posen?
Hvis rene, ensartede granuler bare må smeltes og kuttes igjen, legger en kompleks blandingsmaskin til kontroller, rengjøringsarbeid og slitasjepunkter uten å nødvendigvis forbedre den salgbare pelleten. Hvis flere pulvere, fargestoffer og polymerer må bli en konsistent forbindelse, kan en enkel transportskrue la det virkelige kvalitetsproblemet være urørt.
| Produksjonsplikt | Beste utgangspunkt | Hvorfor | Hva kan endre svaret |
|---|---|---|---|
| Ompelletering av en stabil, sortert PE- eller PP-strøm | Enkel skrue | Direkte smelting, trykkgenerering og filtrering med lavere linjekompleksitet | Fuktighet, lukt, trykk, blandet smelteflyt, tilsetningsstoffer eller kraftig forurensning |
| Resirkulerte filmflak med lav bulkdensitet | Enkel skrue med konstruert mating | Den første flaskehalsen kan være fôrkonsistens, ikke blanding | Alvorlige flyktige stoffer, blandede polymerer eller oppskriftskorreksjon kan favorisere tvillingskruer |
| Farge eller additiv masterbatch | Parallell tvillingskrue | Modulære blandeelementer og kontrollert ingredienstilsetning støtter dispersjon | En velprøvd ferdigblandet oppskrift med beskjedent spredningsbehov kan kjøres på en spesialisert enkeltskrue |
| Kalsiumkarbonat eller annen fylt forbindelse | Parallell tvillingskrue | Separate fôring og konfigurerbare distribusjons- og dispersive soner | Fyllstoffbelastning, partikkelform, abrasivitet og nødvendig egenskapsenhet |
| Polymerlegering eller reaktiv modifikasjon | Parallell tvillingskrue | Opphold, blanding og utlufting kan ordnes etter prosesssone | Reaksjonskinetikk, varmefølsomhet og nedstrøms trykkkrav |
| Laboratorie- eller pilotrepelletisering | Enkel skrue | Kompakt layout, enklere betjening og enklere vedlikehold | Selve eksperimentet kan kreve fleksibel modulær sammensetning |
| PVC-blanding | Definer oppskriften først | Begge Nanhaiya-linjefamiliene viser PVC, men de tjener forskjellige prosessoppgaver | Pulvermating, termisk følsomhet, fyllstoff, mykner, blanding og pelletskjæringsmetode |
| Modifisert plast med høy gjennomstrømning | Parallell tvillingskrue | Høyere publisert linjekapasitet pluss alternativer for blanding, sidemating og devolatilisering | Ikke størrelse fra kg/t alene; dreiemoment, bulktetthet og produktspesifikasjoner setter brukshastigheten |
Vår fabrikkvisning:den billigste maskinen er linjen som fullfører den nødvendige transformasjonen uten å legge til unødvendige trinn. Noen ganger er det enkeltskruen. Noen ganger forhindrer tvillingskruen gjentatt blanding, dobbel ekstrudering eller pellets uten spesifikasjoner. Vi vil heller se hele oppskriften enn en kjøpers forhåndsvalgte skruetall.
En pelletiseringslinje er en kjede av sammenkoblede prosesstrinn
Begge linjetyper trenger mer enn en ekstruder. Nanhaiya sinrekke ekstrudermaskiner av plastbeskriver fem kjernesystemer: fôring; plastisering med skrue, fat, oppvarming og kjøling; overføring; dø hodet; og forming, kjøling og trekkraft. I et pelleteringsprosjekt fullfører filtrering, skjæring, tørking eller sikting og oppsamling kjeden.
1. Forbered og mate
Definer om inngangen er pellet, pulver, flak, film, agglomerat eller en blanding. Bulktetthet, brodannelse og matingshastighetsstabilitet bestemmer om det er behov for en gravitasjonstrakt, tvungen mater eller separate vekttap matere.
2. Smelt og transformer
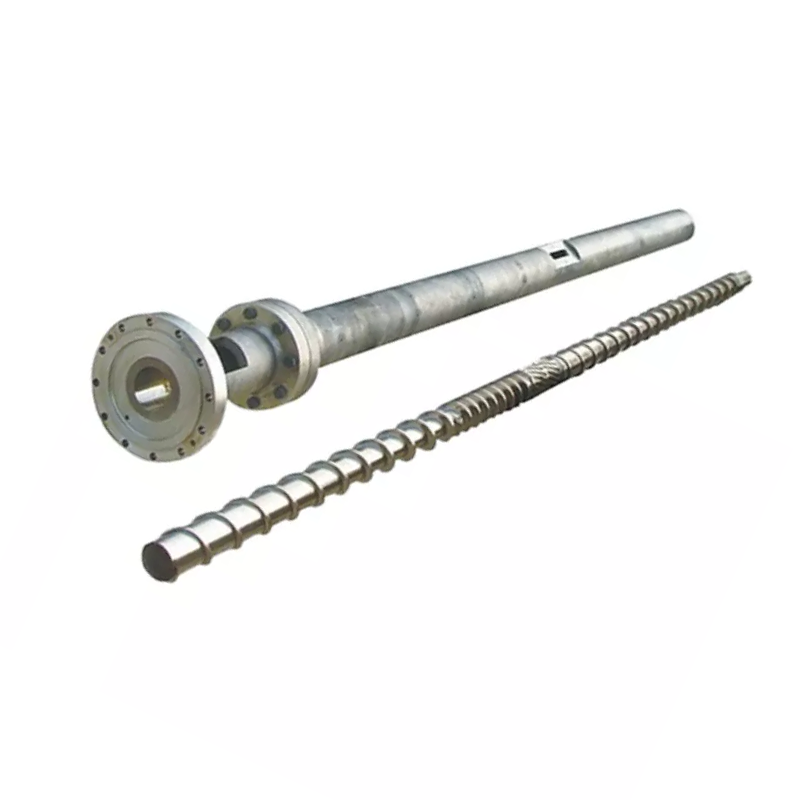
Skruen og tønnen må smelte, transportere og blandes uten å overskride materialets temperatur- eller skjærgrense. For blanding kan linjen også trenge sidemating, elteseksjoner og atmosfæriske eller vakuumventiler.
3. Filtrer og bygg opp trykk
En skjermveksler fjerner usmeltet fysisk forurensning. En dyse trenger stabilt trykk og strømning, så skruutløpet, smeltepumpealternativet og filtreringsområdet må være dimensjonert som én seksjon.
4. Kutt smelten
Strand, vannring og undervannssystemer lager pellets på forskjellige måter. Smeltestyrke, klebrighet, vannfølsomhet, produksjon og bytterutiner betyr mer enn vane.
5. Avkjøl, tørk og klassifiser
Vanntemperatur, oppholdstid, avvanning og sikting påvirker pelletstemperatur, fuktighet, finstoff og form før lagring.
6. Kontroller linjen
Temperatursoner, hastighet, motorvern, trykk, matehastighet, vakuum og alarmer må fortelle operatøren om hvert trinn er stabilt. En skjerm alene gjør ikke prosessen kontrollert.

Når en enkeltskrue pelletiseringslinje er nok
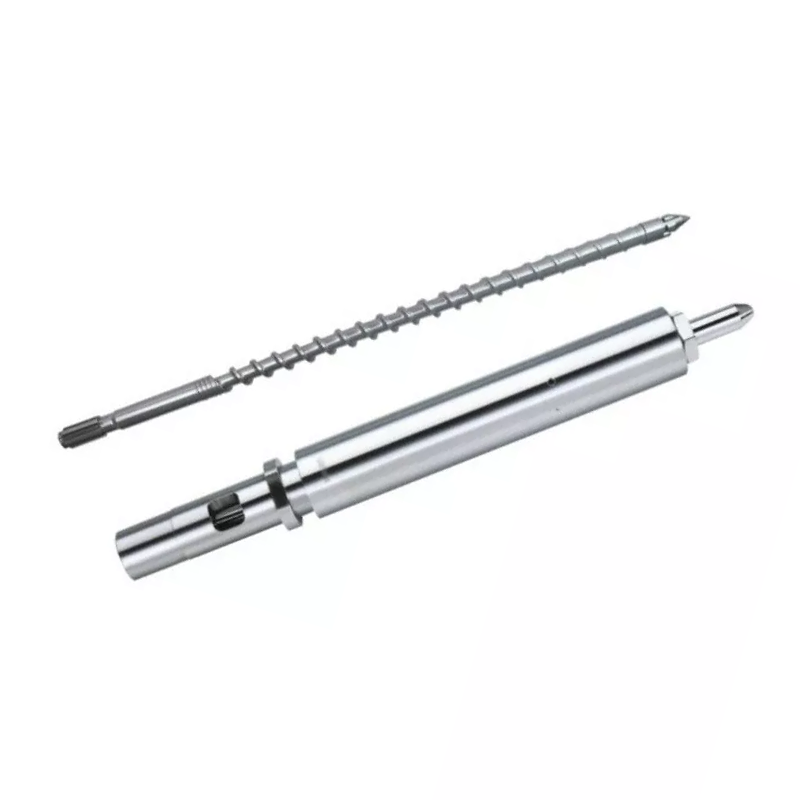
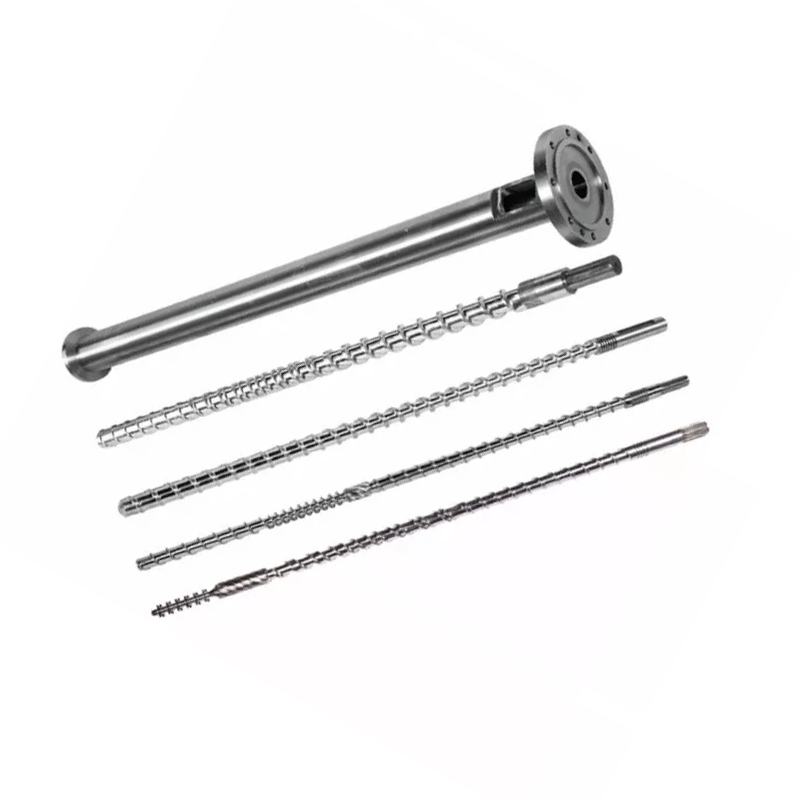
A enkeltskrue ekstruderer grunnleggende sterk på kontinuerlig transport, smelting og trykkgenerering. Det kan også gi nyttig fordelende blanding når skruegeometri, mikser og driftspunkt passer til materialet. Det gjør det til en fornuftig base for re-pelletisering av råstoff som allerede er sortert, blandet eller formulert.
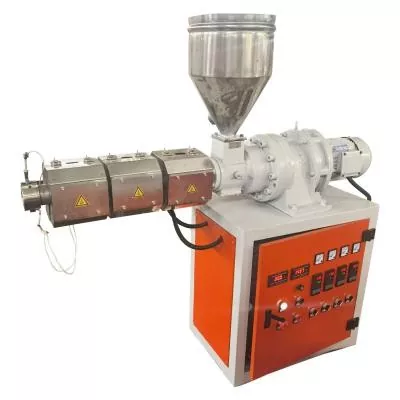
Nanhaiyas enkeltskrue pelletiseringslinje kombinerer en enkeltskrue ekstruder, smeltefiltrering, dysehode, vannkjøling, pelletisering og oppsamlingsenhet. Dens listede bruksområder inkluderer ny eller resirkulert plast, laboratorier, pilotproduksjon og pellets for sprøytestøping, filmblåsing eller ekstrudering. Valgfritt automatisk skjermskifte, vakuumavgassing og tilleggsmating gjør at basislinjen kan håndtere vanskeligere fôringsforhold uten å gjøre den om til en komplett blandingsplattform.
Bruk enkelt skrue som grunnlinje når:fôroppskriften er fikset før ekstrudering; polymerfamilien og smelteoppførselen er konsistente; spredning er ikke hovedproduktpåstanden; forurensning kan håndteres av det spesifiserte filteret; flyktig fjerning er moderat; og produksjonen kan holdes uten å tvinge frem ustabil mating eller for høy smeltetemperatur.


Enkel skrue betyr ikke "ingen engineering." Degranuleringsskruedesignendres fortsatt med flakmating, smeltelengde, ventilasjonsposisjon, silmotstand og pelletiseringsmetode. En linje kan ha nok installert kraft og fortsatt stige fordi beholderen leverer materiale ujevnt eller skruen mister smeltetetningen nær ventilen.
Når en parallell twin-skrue linje tjener sin ekstra kostnad
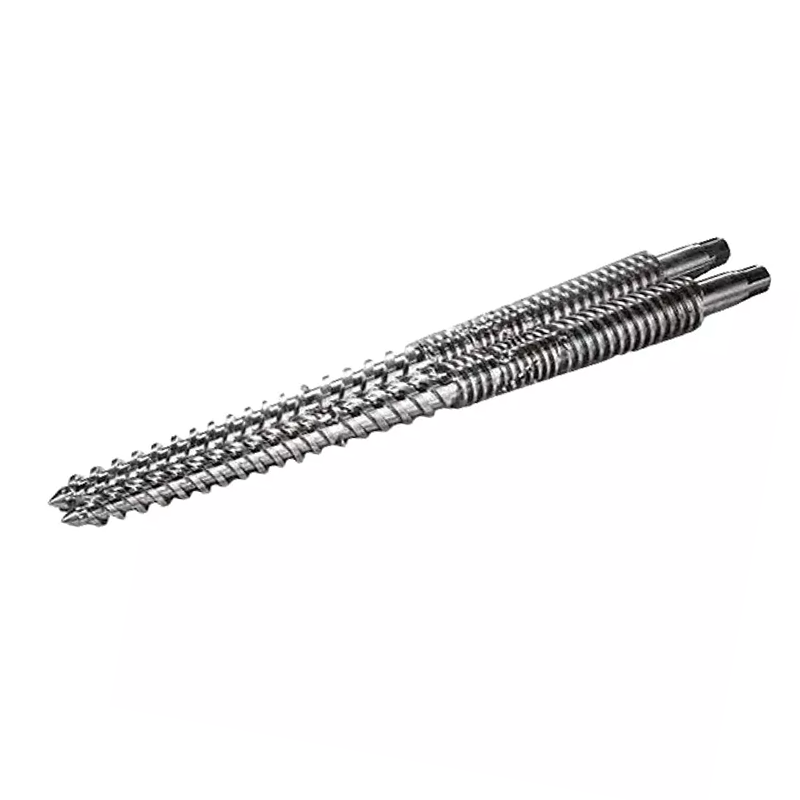
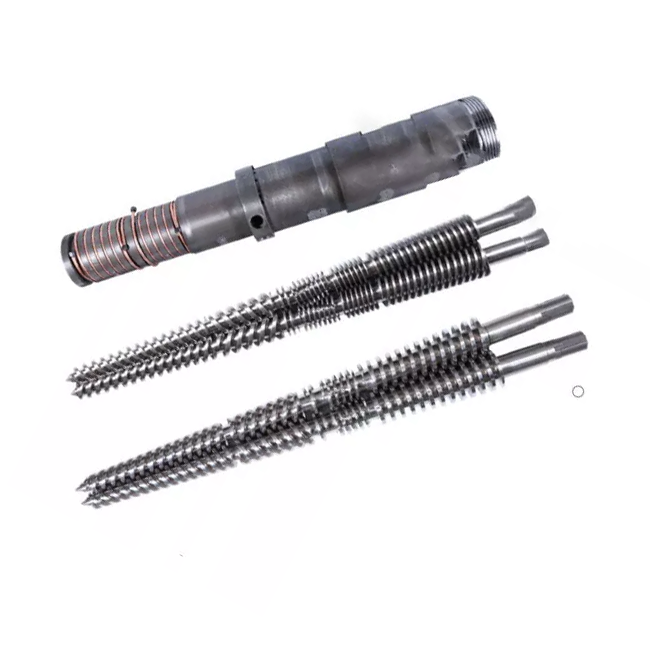
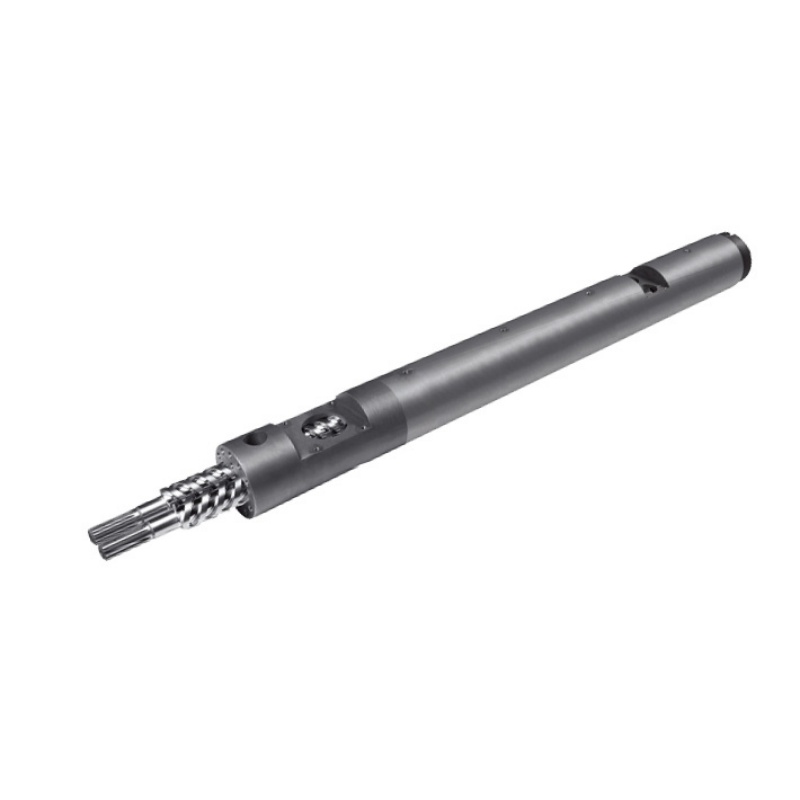
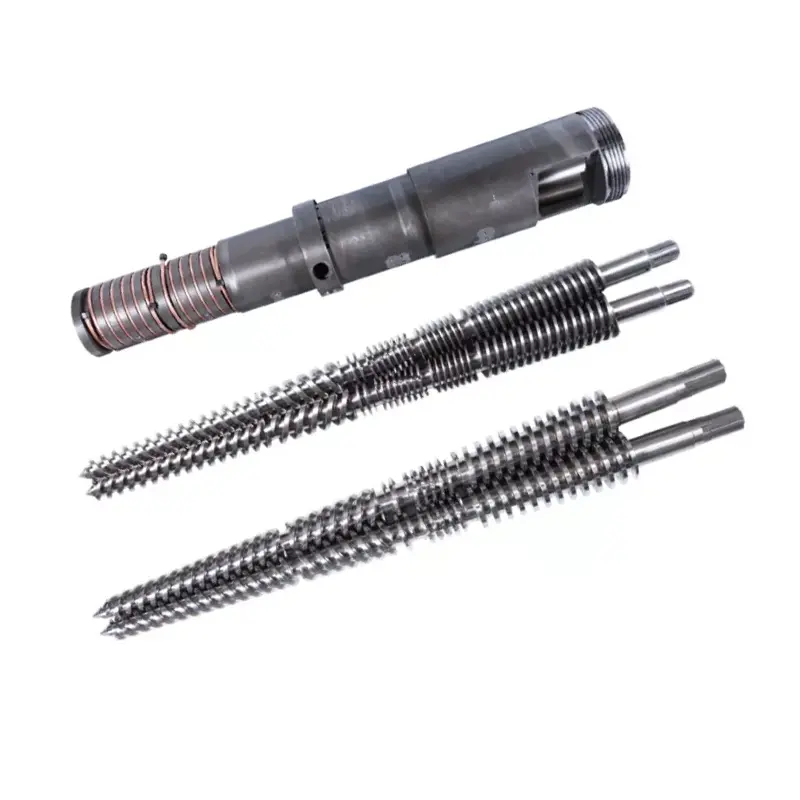
En parallell dobbeltskruelinje blir verdifull når ekstrudering må endre formuleringen, ikke bare omforme den. Nanhaiyas linje bruker en parallell dobbeltskrueekstruder med høyt dreiemoment med modulære skrueelementer. Prosessomfanget inkluderer blanding og dispergering av tilsetningsstoffer, fyllstoffer og fargestoffer, pluss valgfri tvillingmating, vakuumavgassing og automatisk silbytte.
Det modulære fatet og skruetoget lar konstruksjonen tildele forskjellige jobber langs maskinen: transportere en fôr, smelte polymeren, legge til et fyllstoff nedstrøms, påføre distributivt eller dispersivt arbeid, åpne smelteoverflaten for devolatilisering, bygge en smeltetetning og stabilisere utslipp. Forskning på dobbeltskrueekstrudering knytter også geometrien sammen med raskere smelting og forbedret blanding, mens industrielle blandingsreferanser arrangerer transport, mykning, blanding, devolatilizing og trykkoppbygging som separate prosesssoner.
Bruk parallell tvillingskrue som grunnlinje når:flere ingredienser må måles separat; pigment- eller fyllstoffdispersjon kontrollerer verdien; pulver inntak er vanskelig; formuleringen trenger ett eller flere ventilasjonstrinn; produktendringer krever en modulær skrueoppskrift; eller linjen må blandes og pelletiseres i en kontrollert passering.


Vår fabrikkvisning:et dobbeltskruekjøp mislykkes tidlig når leverandøren kun mottar et harpiksnavn og mål kg/t. "PP pluss filler" er ikke en prosessspesifikasjon. Vi trenger fyllstoffprosent, partikkelform, bulkdensitet, fuktighet, slipeevne, mateplan, spredningsmål og tillatt smeltetemperatur. Disse detaljene bestemmer elementene og fatseksjonene som kjøperen faktisk betaler for.
For resirkulert materiale, skille fire problemer
Resirkuleringshenvendelser kombinerer ofte fôrstabilitet, fuktighet, forurensning og dårlig blanding under én etikett: «resirkulert materiale». Hvert problem trenger en annen linjefunksjon. Økende skruhastighet kan ikke fikse dem alle.
| Observert problem | Sannsynligvis prosessspørsmål | Linjefunksjon for å spesifisere | Akseptbevis |
|---|---|---|---|
| Produksjonen stiger og synker | Er flak med lav tetthet bro eller fôring ujevnt? | Tvungen fôring, agglomerering eller fortetting, stabil traktgeometri og matekontroll | Utgangs- og motorbelastningstrend over en definert kontinuerlig kjøring |
| Bobler, lukt eller porøse pellets | Hvilken fuktighet og flyktig belastning kommer inn i smelten? | Tørking der det er hensiktsmessig, ventilasjonsplassering, smeltetetninger, vakuumkapasitet og overflatefornyelse | Fuktighet eller flyktig resultat pluss visuell pelletgrense |
| Trykket fortsetter å stige | Hvor mye usmeltet forurensning når filteret? | Filterområde, maskesekvens, skjermskiftertype, trykksensorer og endringsintervall | Trykkøkning og skjermskiftefrekvens ved målutgang |
| Farge eller egenskaper varierer | Er fôrsammensetningen i endring, eller er blandingen utilstrekkelig? | Oppstrøms sortering og blanding først; dobbeltskrueblanding hvis reseptkorreksjon eller dispergering er nødvendig | Avtalt farge, smelteflyt eller mekanisk egenskapsvariasjon |
Association of Plastic Recyclers definerer smeltefiltrering som å tvinge smeltet plast gjennom en fin skjerm for å fjerne metaller, tre, papir, herdeplast og annen usmeltet fysisk forurensning. Filtrering kan ikke fjerne alle oppløste polymerer, lukter eller flyktige stoffer. Den legger også til strømningsmotstand, så silpakke, filtreringsområde, utløpstrykk og endringsmetode må spesifiseres sammen.


Velg pelletiseringsmetoden som en del av linjen
Skruvalg får mest oppmerksomhet, men ustabil skjæring kan gjøre en godt plastisert smelte usalgbar. Nanhaiyas enkeltskruelinje inkluderer vannkjøling og en pelletizer. Den parallelle dobbeltskruelinjen kan bruke en vannring- eller trådpelletisering og inkluderer de relevante kjøle-, silings- og oppsamlingsseksjonene.
| Metode | Behandle | Godt utgangspunkt | Spørsmål før bestilling |
|---|---|---|---|
| Vann-bad strand | Ekstruder tråder, avkjøl i en trau, fjern overflatevann, trekk og kutt | Fleksibelt blandings- og resirkuleringsarbeid der operatører kan administrere oppstartsstrenger | Har smelten nok trådstyrke? Hvor ofte er fargeendringer? Hvordan vil ødelagte tråder bli håndtert? |
| Tørrkuttet eller beltekjølt tråd | Bær varme tråder på et belte med luft, vann eller kombinert kjøling før du skjærer | Vannfølsomme, skjøre, elastiske eller svært fylte formuleringer | Nødvendig beltelengde, kjølebelastning, strenghastighet, sprøhet og gulvplass |
| Vannring dyse-ansikt | Skjær i formflaten og bær pellets i en sirkulerende vannring | Kompakt, kontinuerlig pelletisering når smelten skjærer rent ved dysen | Die-hole frysing, bladslitasje, vanntemperatur, pelletform og avvanning |
| Under vann | Skjær i formflaten inne i et vannfylt kammer, avvann og tørk | Automatisert drift og brede industrielle pelletiseringsoppgaver | Minimum stabil rate, oppstartsavfall, platevarme, vannsystem, tørketrommel og rengjøring |
MAAGs tørrkuttede beltesystemer er designet for vannfølsomme, svært fylte eller skjøre produkter, mens undervannssystemene dekker blandinger, masterbatch, resirkulering og virgin polymerer. Det gjør ikke en metode universelt overlegen. Den viser hvorfor materialets oppførsel etter terningen må være en del av kjøpsbeslutningen.

Nanhaiya enkelt og parallell twin-skrue linje data
Følgende verdier kommer fra Nanhaiyas nåværende produktsider. De er nyttige for å sammenligne de publiserte konfigurasjonene. En kjøpskontrakt bør gjenta de endelige verdiene for godkjent materiale, hjelpemidler og testbetingelser.
| Punkt | Nanhaiya enkeltskrue pelletiseringslinje | Nanhaiya parallell twin-skrue pelletiseringslinje |
|---|---|---|
| Publisert kapasitet | 100 kg/t | 300 til 600 kg/t |
| Hovedkraft | 75 kW hovedmotor | 160 kW |
| Varmekraft | 120 kW | Ikke oppført separat |
| Skruetype | Enkel skrue | Parallell tvillingskrue |
| Skruelengde og diameter | Tilpasset | Tilpasset |
| Publisert skruemateriale | 38CrMoAlA | 38CrMoAlA |
| Publisert materialspekter | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV og PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP og PPR |
| Kjernelinjeutstyr | Ekstruder, smeltefiltrering, dysehode, vannkjøling, pelletisering og oppsamling | Ekstruder med høyt dreiemoment, smeltefiltrering, dysehode, vannringpelletisering, kjøling og automatisert oppsamling |
| Produktdetaljer | Nitreret skrue og tønne, pelletiseringsmaskin, vanntank, vibrerende sil, silo og PLS-kontroll | Legeringsskrue og tønne med høy hardhet, modulære elementer, smeltepumpe, dyse, vannring- eller trådpelletisering, trau, vibrerende sil og silo |
| Alternativer | Automatisk skjermskifter, vakuumavgassing og hjelpemating | Vakuumavgassing, automatisk skjermskifter, tvillingmating for fyllstoffer og fjernovervåking |
| Publisert girkasseforhold | Ikke oppført | 2,5:1 eller 3:1 |
| Støtte | Fjerninstallasjon, igangkjøring og driftsveiledning | Installasjonsveiledning, igangkjøringsstøtte og operatøropplæring |


Nanhaiya er basert i Zhoushan, Zhejiang, og produserer skruer, fat og ekstruderingsutstyr av plast. Kjøpere kan vurdere fabrikkensproduksjonsutstyr, sertifikaterogserviceprosessfør den tekniske diskusjonen.
Gjør sammenligningen til en kjøpsspesifikasjon
En nyttig tilbudsforespørsel gjør konkurrerende tilbud sammenlignbare. Det forhindrer også at linjen blir designet rundt en ren prøve mens produksjonen senere mottar våt, støvete eller lav tetthet.
- Hver polymerkvalitet og vektprosent
- Virgin, postindustriell eller post-forbrukeropprinnelse
- Pellet-, pulver-, flak-, film- eller agglomeratform
- Minimum og maksimal bulkdensitet
- Fuktighet, flyktige stoffer, lukt og vasketilstand
- Forurensningstype, størrelse og forventet prosentandel
- Filler, pigment, fiber og additivdetaljer
- Nødvendig fôringsmetode for hver ingrediens
- Nåværende produksjon og mål netto salgbar produksjon
- Tillatt smeltetemperaturvindu
- Filtreringsfinhet og skjermskifteplan
- Preferanse for streng, vannring eller pelletisering under vann
- Pellets størrelse, form, fuktighet og finstoffgrenser
- Nødvendig farge, smelteflyt eller mekaniske tester
- Tilgjengelig spenning, frekvens, vann og trykkluft
- Anleggsoppsett, takhøyde og materialflytretning
- Kontrollspråk, datalogging og sikkerhetsstandard
- Reservedeler, igangkjøring og opplæringsomfang
Ikke skriv "ytelse: 500 kg/t" alene.Oppgi nøyaktig formulering, fôrtilstand, tillatt avvisningshastighet og testvarighet. Brutto ekstruderutslipp er ikke det samme som tørr, siktet, salgbar pellets levert til oppsamlingssystemet.
Slitasjebeskyttelse hører også hjemme på dette stadiet. Slipende fyllstoffer, glassfiber og forurenset resirkulering kan endre strategien for skrue- og fatmateriale. Anmeld Nanhaiya'sparallelle dobbeltskruekomponenter, enkeltskruerogreservedelermed forventet feed, i stedet for å legge til et generisk alternativ for hard overflate på slutten.
Godta streken med materielle og målbare resultater
En rotasjonstest uten last kontrollerer monteringen, men den beviser ikke pelletiseringsytelsen. Fabrikkgodkjenningstesten bør bruke et avtalt materiale eller et klart dokumentert ekvivalent og bør vare lenge nok til å avsløre mating, trykk, ventilering og kutte ustabilitet.
- Bekreft testmaterialet.Registrer parti, formel, fôrform, bulkdensitet, fuktighet og forberedelse. Hold en beholdt prøve.
- Verifiser linjens omfang og sikkerhet.Kontroller motorer, varmeovner, verner, forriglinger, nødstopp, verktøy, instrumenter og rotasjon før du mater polymer.
- Nå jevn drift.Registrer matehastighet, skruhastighet, soneinnstillinger, målt smeltetemperatur, trykk, dreiemoment eller motorbelastning, vakuum og kjølevannsforhold.
- Mål salgbar produksjon.Vei tørre pellets etter sikting i en definert tid. Registrer oppstartsavfall, strengbrudd, agglomerater og skjermendringer separat.
- Test pelletskvalitet.Bruk avtalt pelletstørrelse, finstoff, fuktighet, bulktetthet, farge, smelteflyt, dispersjon eller nedstrøms støpeprøver.
- Utfordre en rutinemessig begivenhet.Vis skjermendring, normal omstart, gjenoppretting av mater eller fargeendring hvis det har betydning for daglig produksjon.
- Inspiser maskinen.Kontroller ventilasjonstransport, dyseavsetninger, kutterens tilstand, unormal støy, lekkasje og tilgjengelige rengjøringspunkter etter kjøringen.
Vår fabrikkvisning:ikke godta en linje fordi den kort når overskriftsutgangen. Vi ser etter et stabilt vindu: materen forblir full, trykket driver ikke, ventilen forblir klar, kutteren lager ikke for mye finstoff og pellets oppfyller kjøperens nedstrømstest. Stabil salgbar produksjon er tallet som betyr noe.
Ofte stilte spørsmål
Er en dobbeltskrue pelletiseringsslange alltid bedre enn en enkeltskrue?
Nei. En parallell dobbeltskruelinje er sterkere når prosessen må blande polymerer, dispergere fyllstoffer eller pigmenter, tilsette ingredienser gjennom sidematere eller fjerne betydelige flyktige stoffer. En enkeltskruelinje er ofte det mer direkte valget når et stabilt, forberedt råmateriale hovedsakelig trenger smelting, filtrering, trykkgenerering og pelletskjæring.
Hvilken pelletiseringslinje er bedre for resirkulert PE eller PP?
Det avhenger av tilstanden til omslipingen. En sortert, vasket og rimelig konsistent PE- eller PP-strøm kan passe til en enkeltskruelinje med riktig tilførsel, avgassing og smeltefiltrering. Blandede formuleringer, tilsetning av fyllstoff, fjerning av lukt eller flyktige stoffer og krevende homogenisering kan rettferdiggjøre en parallell dobbeltskruelinje.
Hvilken linje skal jeg velge for masterbatch eller høyt fylte forbindelser?
Start evalueringen med en parallell dobbeltskruelinje fordi modulære skrueelementer og separate matesoner gir mer kontroll over distributiv og dispersiv blanding. Fyllstofftype, belastning, bulktetthet, slipeevne og nødvendig spredning bestemmer fortsatt materen, skruekonfigurasjonen og slitasjepakken.
Kan en enkeltskrue pelletiseringslinje bruke vakuumavgassing?
Ja. Nanhaiya tilbyr vakuumavgassing som et alternativ på sin enkeltskrue pelletiseringslinje. Ventilasjonsposisjon, skruefyllingsnivå, matefuktighet, smeltetetning og vakuumkapasitet må fungere sammen slik at materialet ikke oversvømmer ventilen.
Hva er forskjellen mellom strand- og vannringpelletisering?
Et strengsystem ekstruderer kontinuerlige tråder, avkjøler dem og kutter dem deretter til sylindriske pellets. Et vannringsystem kutter smelten ved dyseflaten og frakter pelletene bort i vann. Materialadferd, gjennomstrømning, omstillingsbehov, pelletsform og operatørinvolvering bør avgjøre metoden.
Hvor mye produksjon kan Nanhaiya-pelleteringslinjer produsere?
Nanhaiya viser 100 kg/t for sin enkeltskrue pelletiseringslinje og 300 til 600 kg/t for sin parallelle dobbeltskrue pelletiseringslinje. Dette er publiserte produktkonfigurasjoner, så det endelige tilbudet bør angi nøyaktig formulering, fôrtilstand og akseptgrunnlag for den valgte maskinen.
Hvilken informasjon skal jeg sende med en pelletiseringslinje RFQ?
Send polymerkvaliteter og prosenter, fôrform, bulktetthet, fuktighet, forurensning og flyktige nivåer, tilsetningsstoffer og fyllstoffer, nåværende og målproduksjon, pelletstørrelse, filtreringskrav, bruksforhold, anleggsoppsett, kontrollstandard og en målbar aksepttest.
Kommersiell avsløring: Nanhaiya produserer pelletiseringslinjene, skruene, fatene og ekstruderingskomponentene som er koblet til i denne veiledningen. Endelig valg avhenger av kjøpers materiell, godkjent linjeomfang, teknisk avtale og akseptprøve.