Nyheter

Hvordan kan skruen møte slitestyrke og høypresisjonsbehandlingskrav?

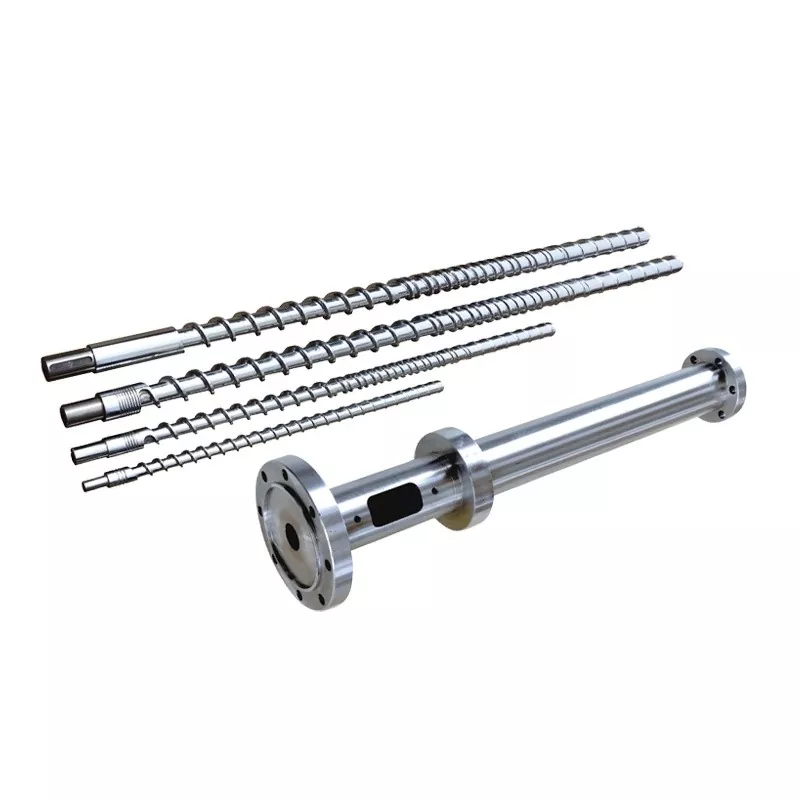
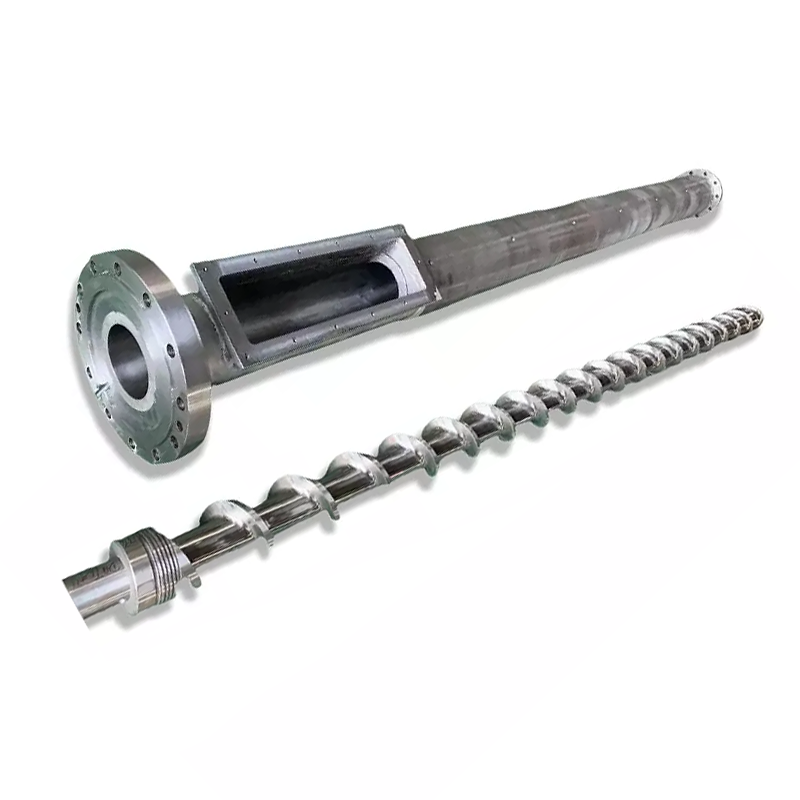
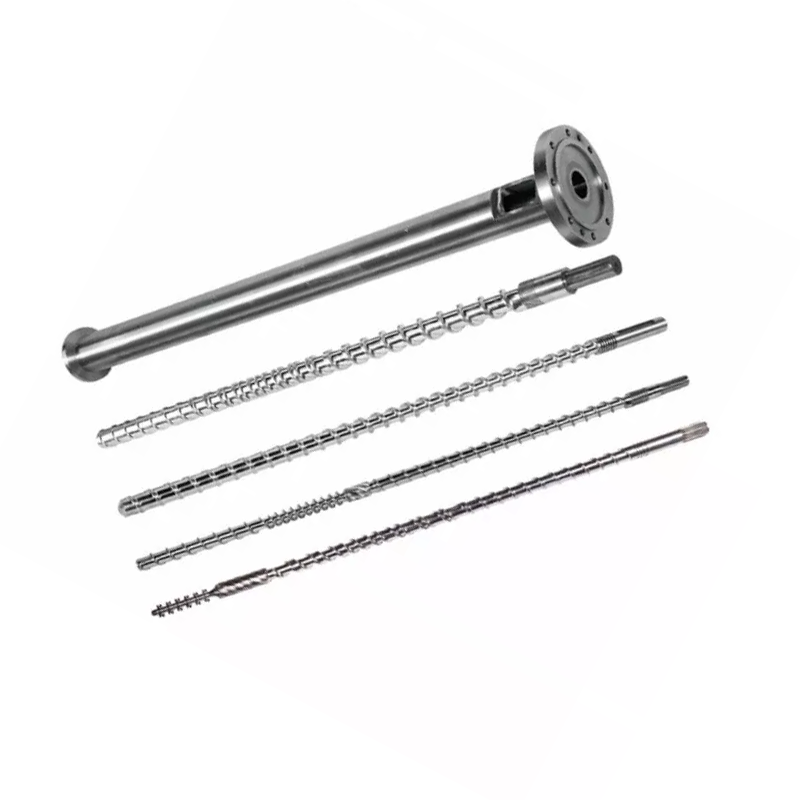
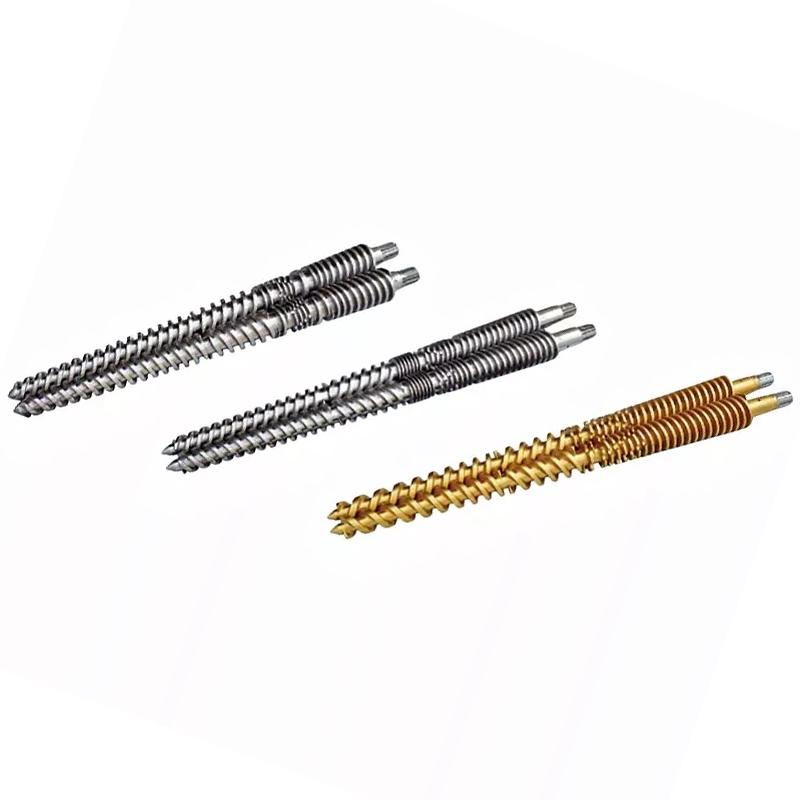
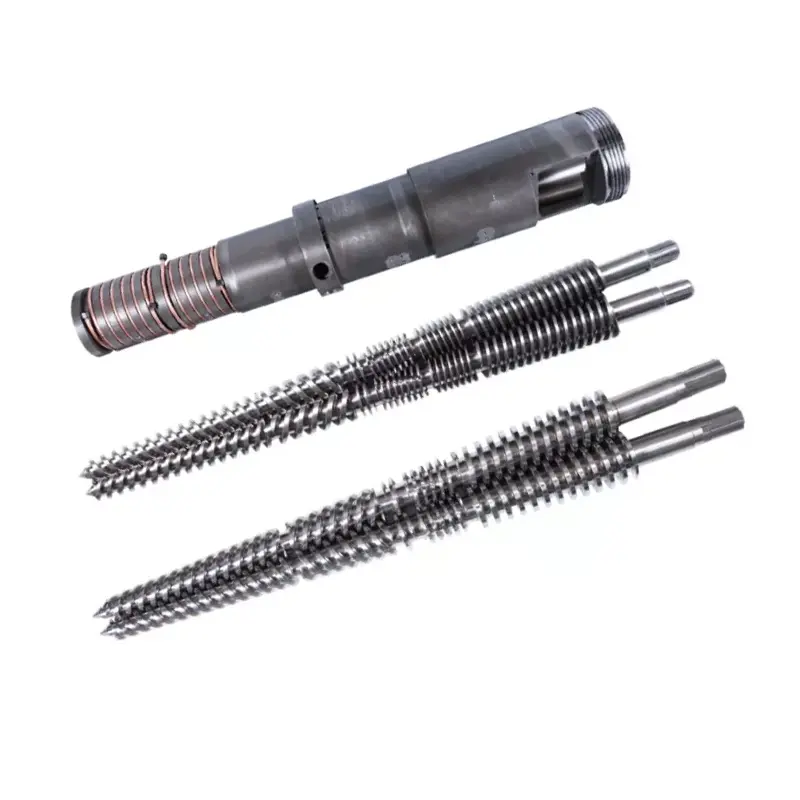
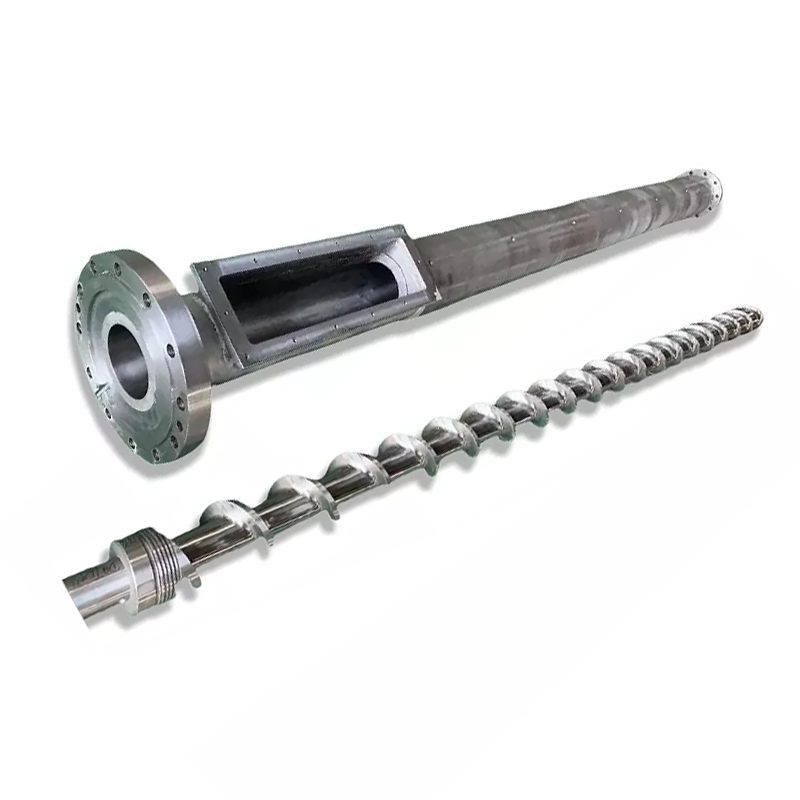
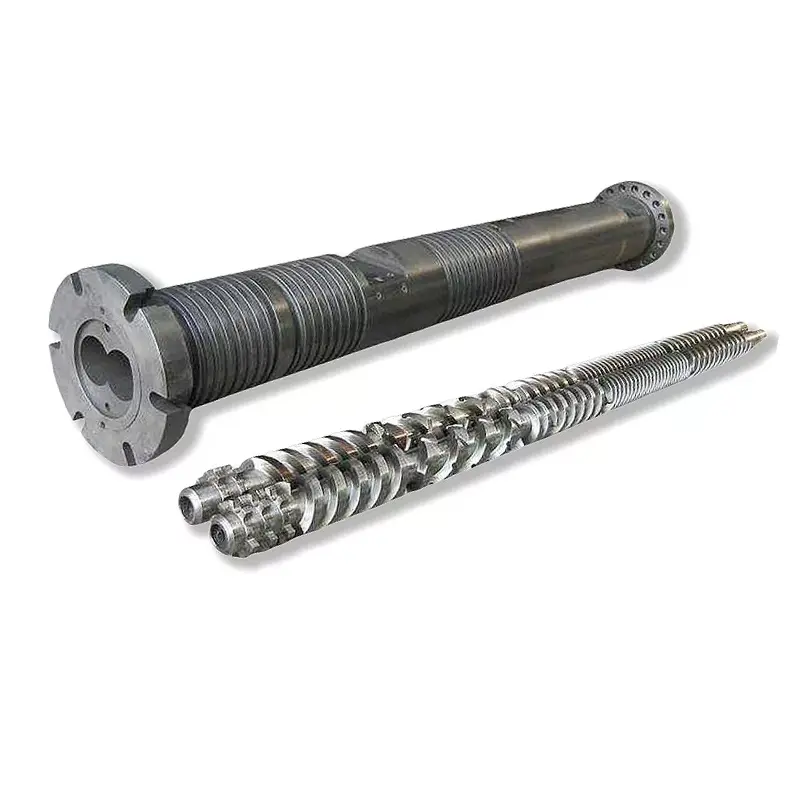
Innen plastekstrudering og sprøytestøping er detenkelt skrueer kjernekraftkomponenten i hele produksjonslinjen. Godt designet og presisjonsprodusert, det bestemmer ikke bare stabiliteten til materialtransport og plastiseringskvalitet, men påvirker også direkte dimensjonsnøyaktigheten til ferdige produkter og produksjonskontinuitet. Stilt overfor komplekse materialer som inneholder glassfiber, kalsiumkarbonat, mineralfyllstoffer og etsende tilsetningsstoffer, har opprettholdelse av utmerket slitestyrke og stabil prosesseringsnøyaktighet for denne nøkkeldelen under langvarig høy belastning, høy friksjon og høy temperatur blitt et teknisk fokus for utstyrsledere og prosessingeniører.

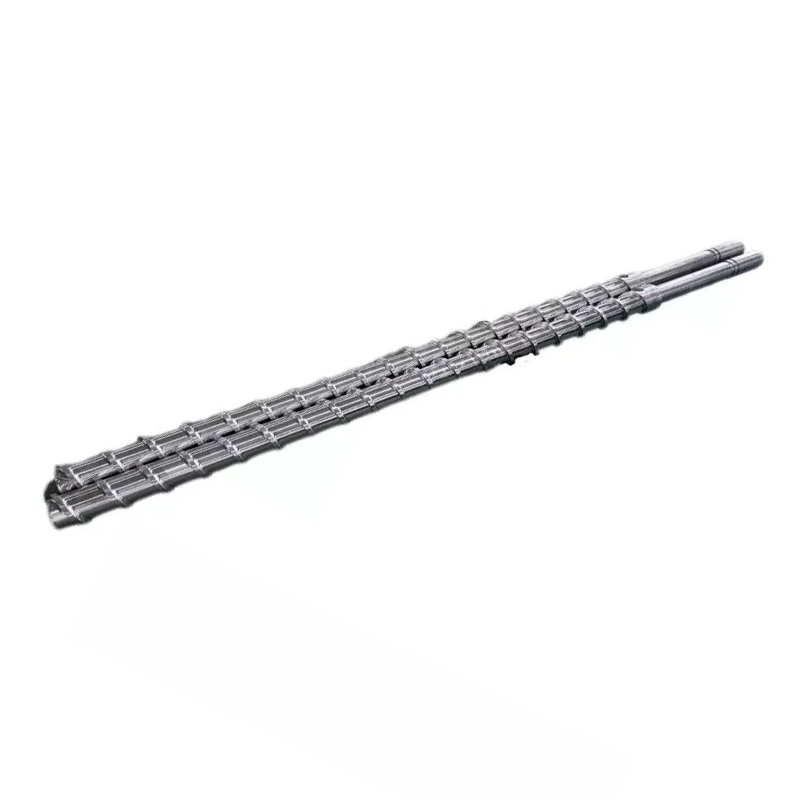
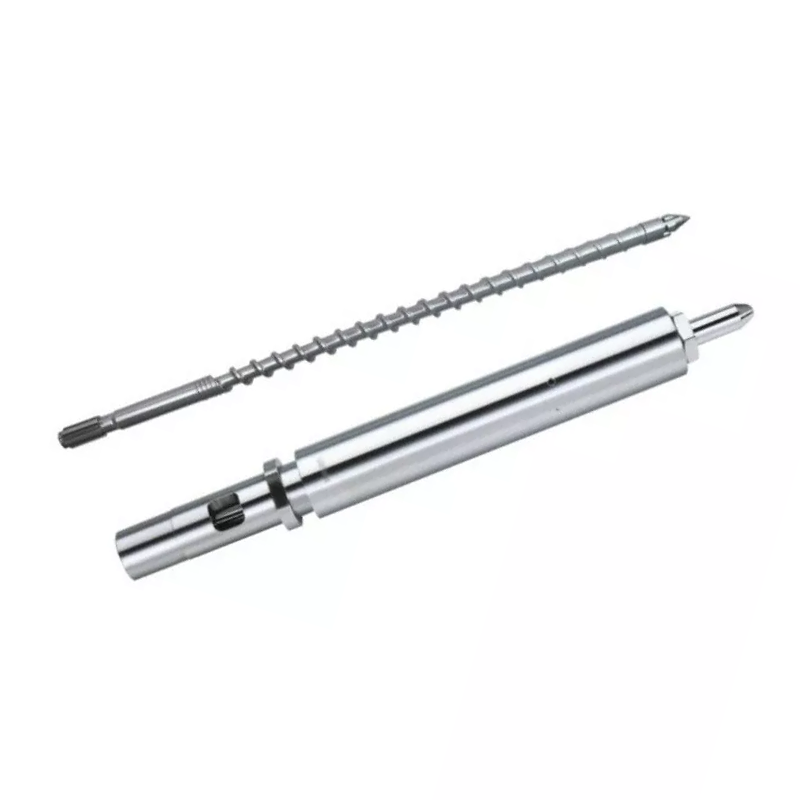
single-screw

Slitasje og korrosjon: Primære årsaker basert på produksjonsdata

Faktorer som fører til for tidlig skrueoverflatesvikt er direkte relatert til egenskapene til de bearbeidede materialene. Ulike materialer produserer forskjellige skademekanismer på enEnkel skrue,krever målrettede beskyttelsesløsninger. Tabellen nedenfor oppsummerer tre vanlige typer materielle skader og deres virkninger:

Materialtype / tilstand Hovedskademekanismen Spesifikk effekt på enkeltskruer
Glassfiber, kalsiumkarbonat, mineralfyllstoffer Slitasje og skjæring av harde partikler Skruekantene blir avrundede, noe som gir effektiviteten faller, klaringen øker
PVC, EVA, TPR og andre varmefølsomme materialer Etsende gasser (f.eks. HCl) frigjøres ved høy temperatur Mikroporer og groper på metalloverflaten, styrkeforringelse
Smelte eller resirkulert materiale med høy viskositet Lokal overoppheting på grunn av høy skjærspenning Akselerert overflateutmattingsslitasje, sprekker eller avskalling


I faktisk produksjon veksler ofte slitasje og kjemisk korrosjon, noe som akselererer forringelsen av en skrue ytterligere. Derfor må et komplett beskyttelsessystem bygges fra tre aspekter: materiale, varmebehandling og overflateteknikk.

Viktige tekniske veier for å forbedre slitestyrke og presisjon

Kjerneprosesser: Systematisk beskyttelse fra grunnmaterialebehandling til harddekkebelegg

For å oppnå både høy slitestyrke og høy presisjon, bruker profesjonelle produsenter vanligvis følgende trinnvise prosesssystem:

  • Basemateriale bråkjøling og herding– Bruk 38CrMoAlA legert stål, utfør bråkjøling og høytemperaturtempering for å oppnå en jevn herdet sorbittstruktur, eliminerer smiingsspenninger og gir god kjerneseighet.
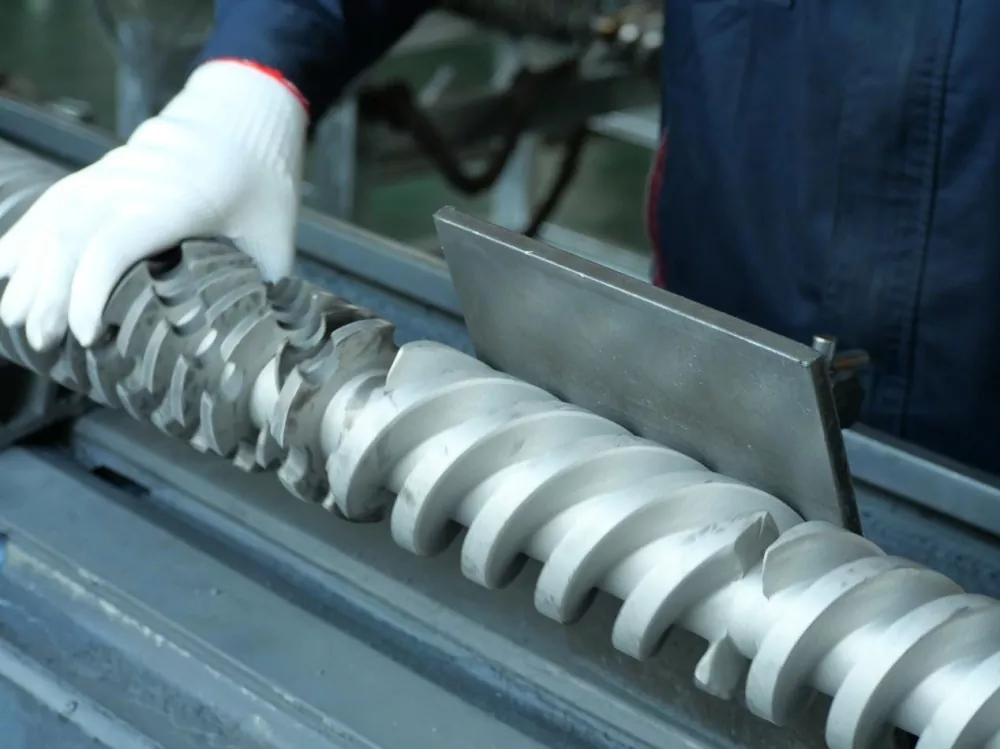
  • Presisjonssliping– Bruk sylindriske og CNC-gjengeslipere med høy presisjon for å sikre geometrisk nøyaktighet av flyprofilen. Rettheten, stigningstoleransen og overflateruheten til enEnkel skruekontrolleres til mikronnivå, noe som reduserer tilbakestrømning av smelte og lokal friksjon.
  • Nitrering av overflaten– Påfør gass- eller ionitrering for å danne et 0,3–0,6 mm hvitt lag på skrueoverflaten, og oppnå overflatehardhet på HV900–1100, og forbedre slitestyrken betraktelig samtidig som kjerneseigheten beholdes.
  • Elektroplettering eller strømløs plettering– For svært korrosive materialer (f.eks. PVC, fluorplast), legg hardt krom eller strømløst nikkellag over det nitrerte laget for å forsegle mikroporene og øke korrosjonsmotstanden, samtidig som smeltevedheft reduseres.
  • Spraysveising i to legeringer (PTA eller laserkledning)– For svært slitende materialer som glassfiber, kalsiumkarbonat eller resirkulert materiale, påfør nikkelbasert eller koboltbasert legering på flyspissene, og oppnå hardhet over HRC60. Denne komposittstrukturen gjør at skruen opprettholder stabil mykningskapasitet og presis klaring under høyhastighets ekstrudering og korrosive miljøer.

Presisjonsmaskinering og prosessmatching: Sikrer enhetlig plastisering og produktkonsistens

Høy presisjon handler ikke bare om skruens egne dimensjonstoleranser, men også om å kontrollere klaringen mellom skruens ytre diameter og innerveggen. Erfaring viser at kontroll av klaringen mellom aEnkel skrue og tønnen innenfor 0,10–0,20 mm (avhengig av diameter) reduserer smeltelekkasjen betydelig og øker spesifikk ytelse. I tillegg kan optimaliserte geometriske parametere (kompresjonsforhold, L/D-forhold) matchet med rillede tønnematebøssinger oppnå høy skjærplastisering ved lavere skruehastigheter, redusere smeltetemperaturen med ca. 10°C, og dermed forbedre produktets overflatekvalitet og dimensjonsstabilitet.

Totalløsninger for tøffe driftsforhold

For spesielle materialer som tre-plastkompositt (WPC), høyfylt ingeniørplast og resirkulerte materialer, har ledende produsenter skiftet fra enkel delbehandling til integrerte tekniske tjenester som dekker "materialvalg – prosessdesign – etterbehandling”.

For for eksempel forsterket nylon som inneholder mer enn 30 % glassfiber, kan en skrue utformes med variabel stigning og variabel kanaldybde, med avrundede overganger ved flyroten for å redusere spenningskonsentrasjonen. Kombinert med spraysveising av to legeringer og speilpolering (overflateruhet Ra ≤ 0,05 μm), reduserer dette risikoen for karbonavleiring og letter rengjøringen.

single-screw

Konklusjon: Langsiktig verdi av å investere i en høyytelsesskrue

Oppsummert, aEnkel skrueProdusert med presisjonsdesign og flere beskyttende behandlinger forlenger ikke bare sin egen levetid betydelig, men forbedrer også ekstrudering og sprøytestøpings energieffektivitet, reduserer vedlikeholdsfrekvensen og sikrer konsistens i produktkvalitet. Når plastforedlingsselskaper velger en produsent somZhoushan Nanhaiya Plastic Machinery Co., Ltd.– som har en komplett prosesskjede, presisjonsmaskineringsutstyr og omfattende bransjeerfaring – får de en samlet teknisk sikkerhet fra skruemateriale, varmebehandling til overflatebelegg, og legger et solid grunnlag for langsiktig stabil produksjon.

Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere