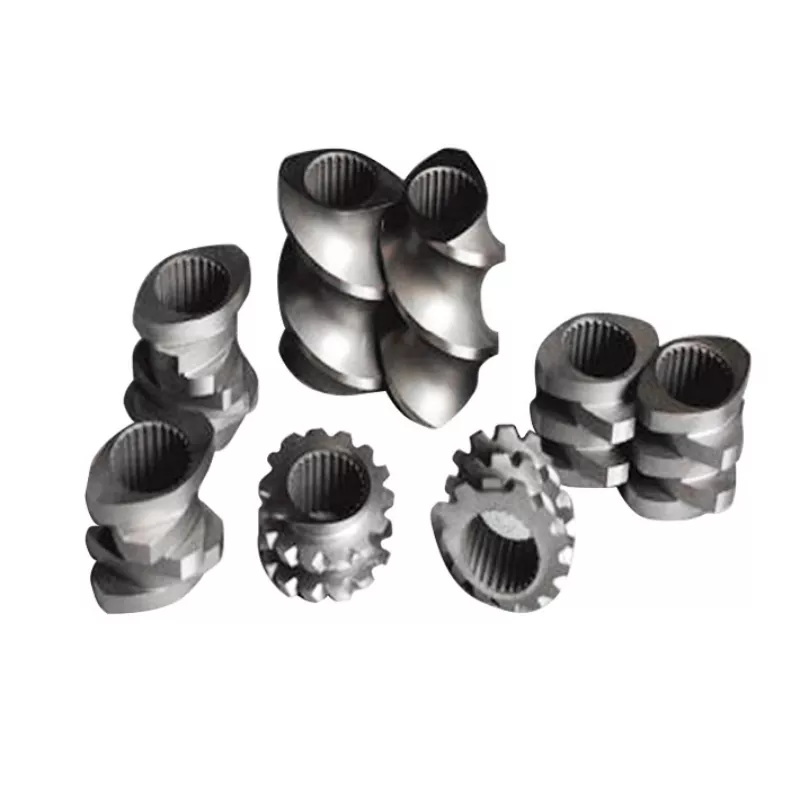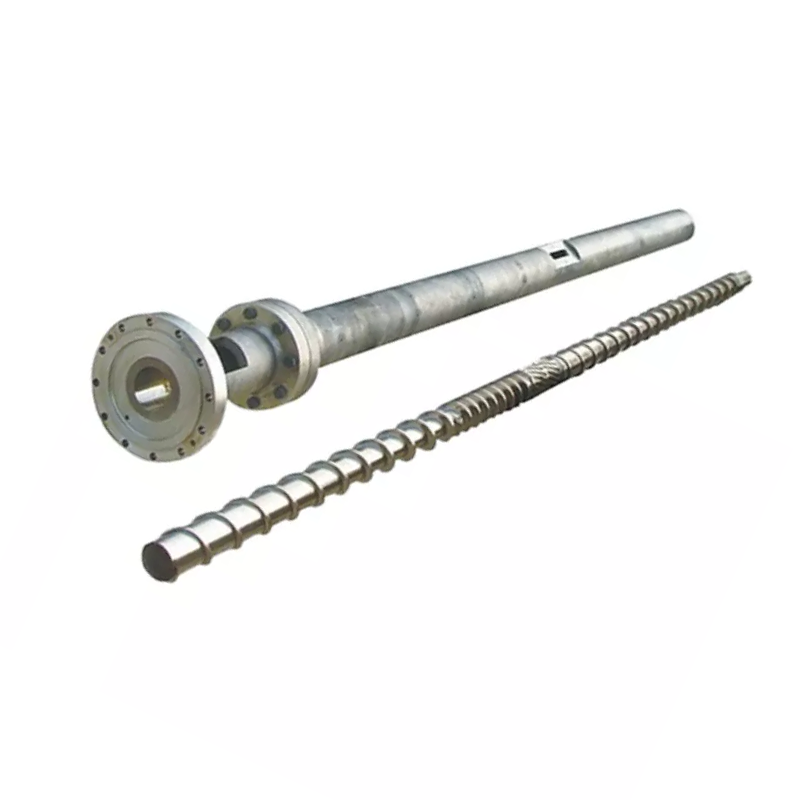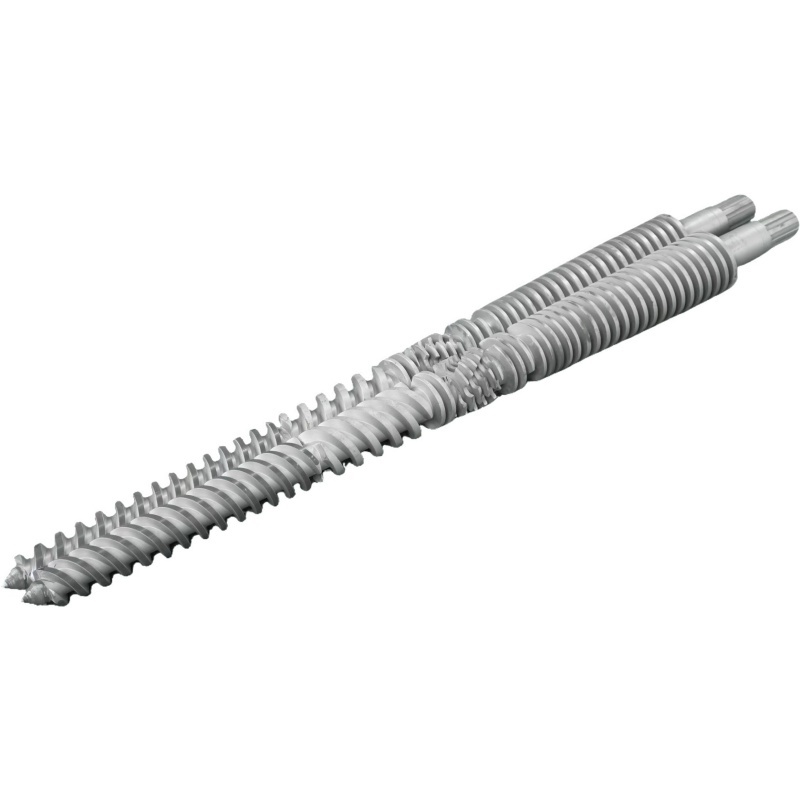
En slitesterk overflate er kun nyttig når den matcher skademekanismen og tønnens overflate. Sammenlign det faktiske materialet, det behandlede området, laget, prosessen og inspeksjonsmetoden i stedet for å kjøpe det vanskeligste tallet på en produktside.
Raskt svar
Velg nitrering når en behandlet ståloverflate passer den verifiserte slitasje-, korrosjons- og dimensjonsplikten. Velg fly-hardfacing eller en annen bimetallkonstruksjon når prosjektet trenger en annen legering i området med høyest slitasje.
For alvorlig service kan det beste svaret være en hardskruet skrue med en kompatibel bimetallhylse. Ingen alternativer er automatisk overlegne. Start med feilmodus, godkjenne deretter skrue- og tønnematerialene, lagplasseringene, prosesseringsruten og inspeksjonskriteriene sammen.
Nitreret og bimetall beskriver ulike konstruksjoner
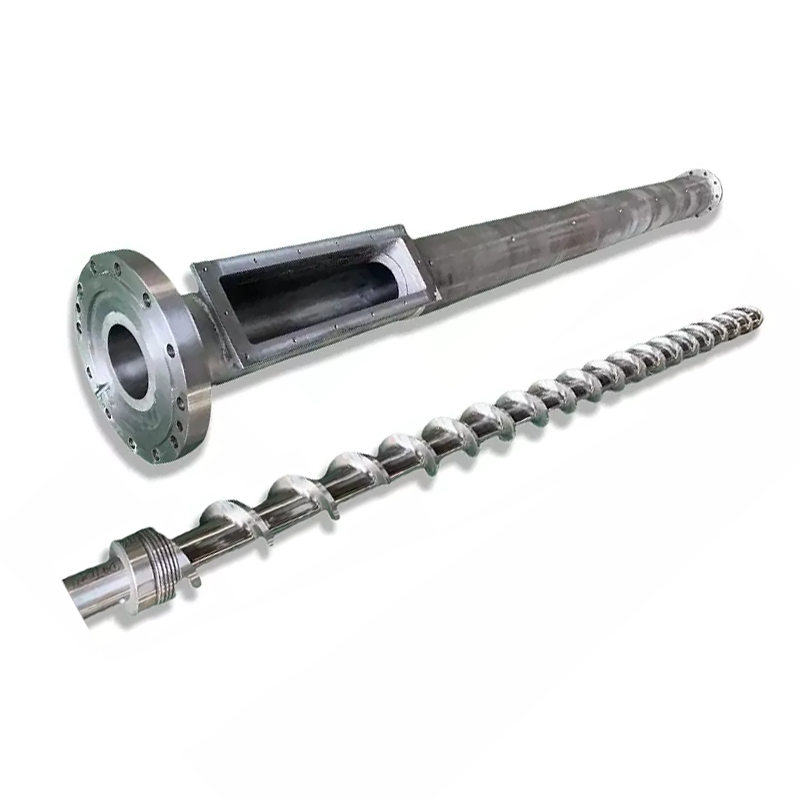
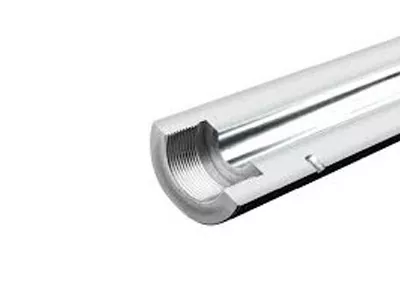
Nitrering introduserer nitrogen i en passende ståloverflate gjennom en kontrollert termokjemisk prosess. Resultatet inkluderer et sammensatt lag og diffusjonssone hvis struktur og egenskaper avhenger av stålets tilstand, temperatur, tid, atmosfære og prosesskontroll. Behandlingen er ikke en egen tykk hylse plassert over skruen.
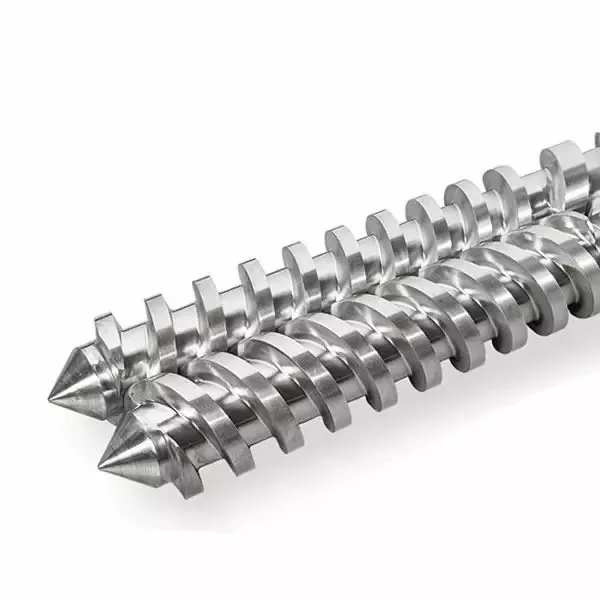
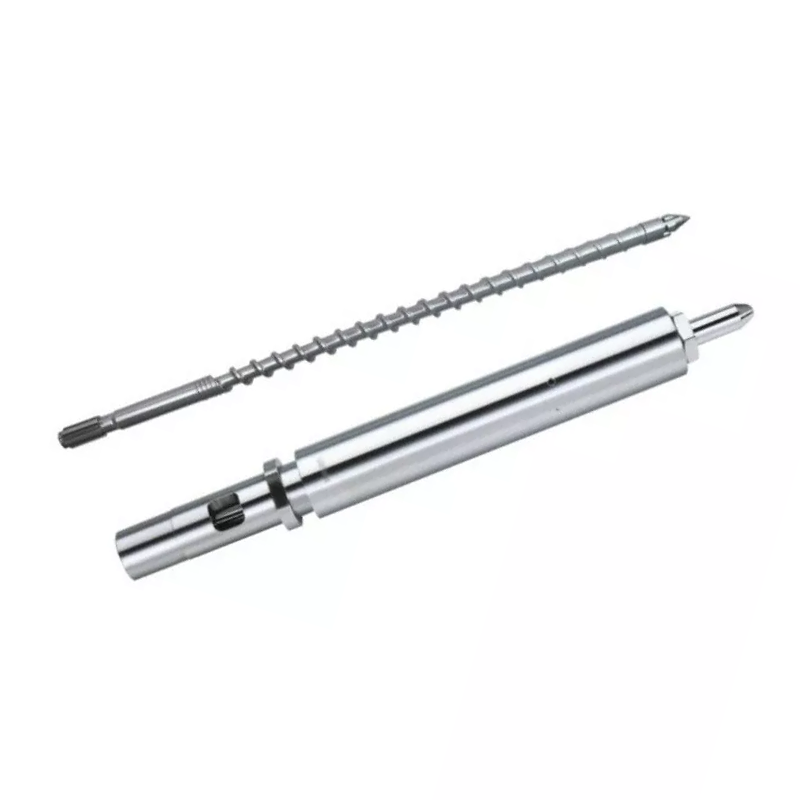
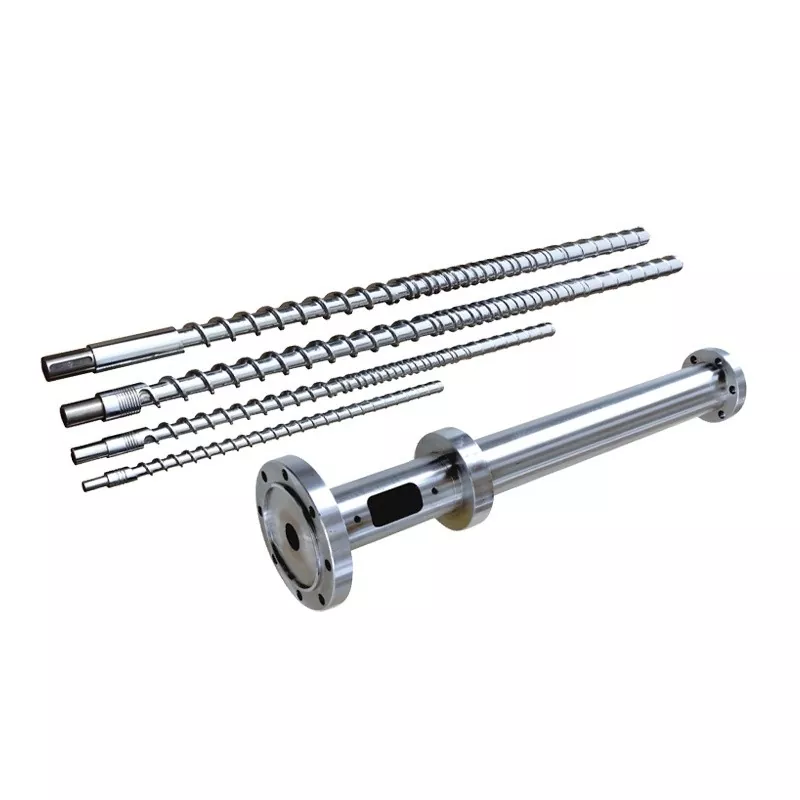
For en skrue betyr "bimetallisk" ofte et stållegeme med en annen legering påført på utvendig diameter, flysider eller et større overflateareal. Metoder kan inkludere PTA eller andre sveise- og sprøyteprosesser. For et fat betyr bimetall vanligvis et strukturelt skall med en annen legeringsforing i boringen.
Spør hva leverandøren mener med bimetall.En hardfaced flyspiss, en belagt skrue, en innkapslet skrue og en bimetallisk tønneforing er ikke den samme konstruksjonen. Tilbudet og tegningen skal angi grunnmateriale, legering, behandlet område og nominell lagtilstand.
Start med slitasje, korrosjon eller metallkontakt
Slipende fyllstoffer kan avrunde flykanter og øke klaringen. Korrosjon kan groper en overflate og skape steder som holder på og bryter ned polymer. Limslitasje eller gnaging kan oppstå når skruen og fatet kommer i kontakt under uegnet innretting, smelting, klaring eller materialkompatibilitet.
Reiloy-håndboken for skruer og tønner skiller adhesiv, abrasiv og korrosiv slitasje. Den identifiserer glassfiber, kalsiumkarbonat og andre harde partikler som slipende kilder, og den sier at skrue- og tønnematerialkompatibilitet er viktig når metallkontakt oppstår. Denne forskjellen er mer nyttig enn å be om "maksimal slitestyrke" uten feilkart.
| Observert tilstand | Sannsynlig plikt til å undersøke | Bevis nødvendig før utvelgelse |
|---|---|---|
| Avrundet flight OD og økende klaring | Slipende partikler, kontakt eller begge deler | Fyllstoff, forurensning, slitasjekart, justering og løpsboring |
| Groper med nedbrutt eller svart materiale | Korrosjon pluss beholdt polymer | Harpiks, tilsetningsstoff, fuktighet, nedleggelseshistorikk og avsetningsanalyse |
| Lokalisert skåring på skrue og løp | Metallkontakt, fremmedlegemer eller hevet skade | Avstemte aksiale plasseringer, retthet, justering og rusk |
| Lag chips eller skreller | Binding, sprøhet, slag eller uforenlig rengjøring | Behandlesertifikat, tverrsnitt eller reparasjonshistorikk og bilder |
| Ensartet polering uten større dimensjonstap | Normal kontakt med polymer kan være tilstede | Grunnlinjedimensjoner og trend, ikke utseende alene |
Vår fabrikkvisning:vi velger ikke en legering fra harpiksnavnet alene. "PP med fyllstoff" er ufullstendig. Vi trenger fyllstofftype og nivå, resirkulert innhold, forurensning, driftstrend og den aksiale plasseringen av slitasje. Overflaten må løse selve mekanismen i stedet for den mest kjente.
Nitridert vs bimetallisk enkeltskrue sammenligning
| Beslutningsfelt | Nitreert skrue | Harddekket eller bimetallskrue |
|---|---|---|
| Konstruksjon | Nitrogenmodifisert overflate på egnet stålunderlag | Annen legering påført på utvalgte fly eller en bredere skrueoverflate |
| Primært designspørsmål | Passer stål- og nitreringshuset til slitasje, korrosjon og dimensjonsplikt? | Hvilken legering, plassering, tykkelse og avsetningsprosess passer til skadesonen? |
| Dekning | Behandlingen kan dekke den tilgjengelige skrueoverflaten | Kan beskytte bare flyland og sider, eller et bredere område, avhengig av tegningen |
| Undersøkelse | Materiale, varmebehandling, overflatehardhet, kasseprofil og dimensjoner som spesifisert | Grunnmateriale, legeringsidentitet, avsetningsplassering, binde-/prosessbevis, hardhet og endelig geometri |
| Reparasjonsspørsmål | Dimensjonsrestaurering kan kreve annen godkjent trasé | Noen deponerte områder kan repareres, med forbehold om grunntilstand og prosessgjennomgang |
| Hovedkjøpsrisiko | Kjøpe et hardhetstall uten lagdybde, sprøhet eller korrosjonskontekst | Å kjøpe ordet bimetall uten å vite kompatibilitet med legering, dekning eller motflate |
En fagfellevurdert studie fra 2015 på 38CrMoAlA-gassnitrering endret trykket mens de kontrollerte andre testforhold. Den fant at trykk påvirket lagvekst, mikrostruktur, overflatehardhet og slitasjeadferd. Den nyttige kjøperlærdommen er at et stålnavn og ordet nitreret ikke definerer den ferdige overflaten.
Hvordan bruke Nanhaiyas nåværende nettstedstall
Nanhaiyas sider publiserer flere nyttig materiale og prosessreferanser, men de bruker ikke alltid samme rekkevidde. Figurene nedenfor er bevart som nettsidedata. De bør ikke kopieres til en innkjøpsordre uten å identifisere det eksakte produktet og inspeksjonsmetoden.
| Nanhaiya-siden | Publisert uttalelse | Hvordan en kjøper skal bruke den |
|---|---|---|
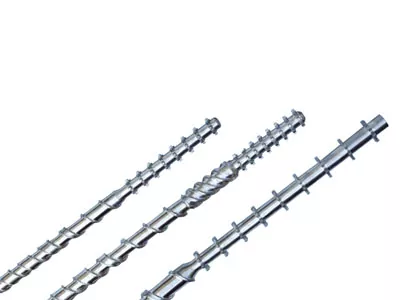
| Super slitesterk enkelt skrue | Viser 38CrMoAlA, SACM645 og 42CrMo som alternativer for basismateriale; sier at fatlegeringshardheten overstiger HRC60 | Bekreft hvilket materiale og tønnelegering som gjelder for bestillingen, pluss testskala og plassering |
| Super slitesterk enkelt skrue | Ionenitrering kan nå HV1000 til 1200 | Behandles som et krav på sidenivå inntil en prosess- og hardhetsrapport er levert |
| Eksisterende versjon av denne artikkelen | Angir et 0,3 til 0,6 mm nitrert lag og HV900 til 1100 | Ikke slå sammen dette utvalget med produktsideutvalget; be om den ordrespesifikke saksprofilen |
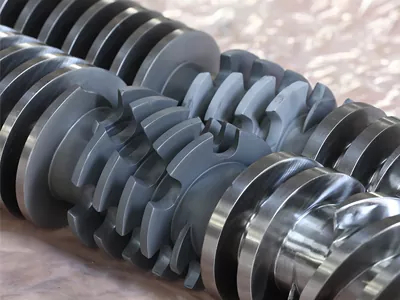
| PE/PP høyhastighets enkeltskrue | Angir nikkel- og wolframbasert legeringslengde over 400 mm, dybde 2 til 3 mm og HRC58 til 65 | Bruk som en tilgjengelig nettstedreferanse, og bekreft deretter dekning, legeringsbetegnelse og inspeksjon |
| Super slitesterk enkelt skrue | Angir wolframkarbid- og nikkelbaserte overflatealternativer, PTA på topper og sider, og 3 til 8 ganger levetid | Alternativene er relevante; multiplikatoren mangler en publisert baseline, materiale og testmetode, så det er ikke en akseptverdi |
Nettstedkonflikt avslørt:HV900 til 1100 og HV1000 til 1200 vises begge på Nanhaiya-sider. Verdiene kan referere til ulike prosesser eller produkter, men sidene etablerer ikke den konteksten. Denne artikkelen velger ikke en. Leverandøren skal oppgi gjeldende prosess, hardhetsskala, prøvebelastning, prøvetakingssted og akseptområde for bestillingen.
Den hardere overflaten må fortsatt matche motflaten
En skrue og tønne kan berøre hvis skruen bøyer seg, materialet ikke smelter riktig, justeringen er dårlig eller klaringen er feil. Å velge hver del isolert kan skape et ugunstig materialpar. Hardhet alene forhindrer ikke gnaging eller skade på den mindre motstandsdyktige overflaten.
Bernex Bimetall, en skrue- og sylinderprodusent, opplyser at noen kombinasjoner er uegnet og gir en nitrert sylinder med hardmetallskrue hardfacing som ett eksempel. Dette forbyr ikke ethvert karbidsystem. Den viser hvorfor den nøyaktige skruelegeringen, tønneforingen og driftsklaringen trenger skriftlig kompatibilitetsgodkjenning.
Ikke installer en hardere ny skrue i en umålt gammel tønne.Tønnen kan allerede være konisk, oval eller lokalt slitt. Rengjør og mål begge deler etter aksial sone, og godkjenne deretter paret. Deenkel skrue og tønneslitasjemåleguideforklarer kartleggingsmetoden.
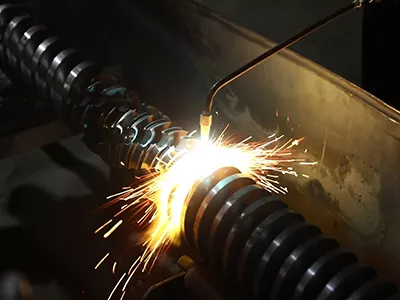
Slitasjebeskyttelse kan ikke kompensere for dårlig sluttgeometri
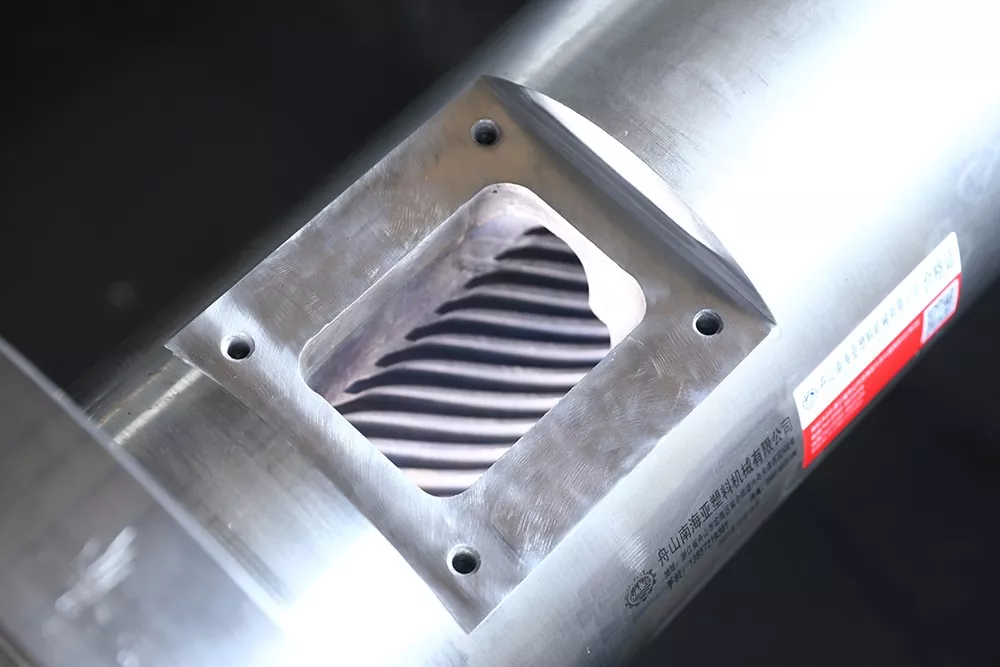
Varmebehandling og avsetning kan endre dimensjoner eller skape materiale som må ferdigbearbeides. Den endelige skruen trenger fortsatt godkjent flydiameter, stigning, kanalgeometri, retthet, tilkobling og overflatetilstand. Tønnen trenger tilsvarende boringsdimensjoner og justering.
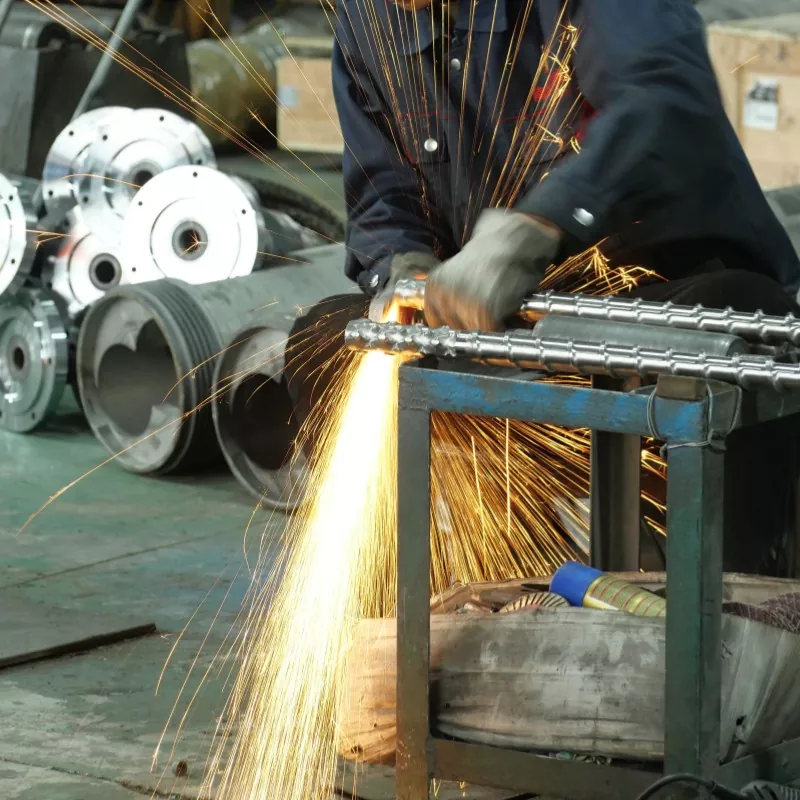
Nanhaiya sinutstyrssidenoppgir at CNC dreiebenkene kan håndtere arbeidsstykker opp til 6 m, bore- og freseutstyret har 0,02 mm posisjoneringsnøyaktighet, og femakset maskinering brukes til uregelmessige bevegelser og spesialflenser. Disse er publiserte fabrikkfunksjoner, ikke en erstatning for en ordreinspeksjonsplan.
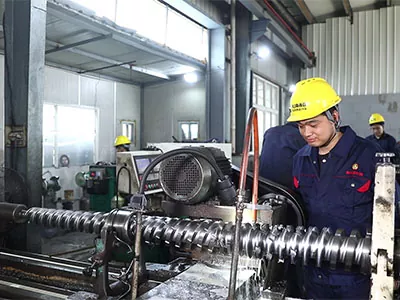

Vår fabrikkvisning:en kjøper bør godkjenne den ferdige delen samt behandlingsoppskriften. Vi ønsker at tegningen skal angi hvor beskyttelseslegeringen går, hva som gjenstår etter etterbehandling og hvordan skruen skal måles. Et hardt lag på feil diameter er fortsatt feil skrue.
Velg overflaten fra søknadsbeviset
| Søknadsbevis | Gjennomgå retning | Ikke anta |
|---|---|---|
| Ufylt harpiks, stabil drift, moderat slitasjehistorie | Gjennomgå om et nitrert system oppfyller den dokumenterte plikten | Hver linje trenger hardfacing |
| Resirkulert forurensning av glassfiber, mineralfyllstoff eller slipemiddel | Kartlegge slitasje og gjennomgå fly-hardfacing pluss en kompatibel tønneforing | Fyllprosent alene velger legeringen |
| Etsende harpiks eller additivpakke | Prioriter verifisert korrosjonsadferd for alle utsatte overflater | Den høyeste hardheten er det beste korrosjonsvalget |
| Slitasje og korrosjon sammen | Spesifiser legeringen og konstruksjonen mot begge mekanismene | En generisk bimetalletikett dekker begge |
| Lokalisert flyslitasje med lydkjerne og kjent historie | Se gjennom muligheten for reparasjon eller målrettet hardfacing | Hver slitt skrue kan trygt bygges om |
| Ukjent gammel skrue og slitt løp | Rengjør, identifiser, mål og sammenlign erstatningsalternativer | En dimensjonal kopi gjenoppretter den opprinnelige tilstanden |
Lesartikkel for tidlig slitasjefor årsakskategorier, bruk deretterrengjøringsguidefør du bedømmer overflaten. Rester kan skjule groper og riper, mens aggressiv rengjøring kan skape nye.
Legg bevisene i sitatet og tegningen
- Navngi grunnmaterialet.Bruk en anerkjent betegnelse og en eventuell eiergodkjent tilsvarende regel.
- Navngi overflateprosessen og det behandlede området.Merk flytopper, sider, rot, hel overflate eller tønneboring på tegningen.
- Definer målbar aksept.Oppgi dimensjoner, hardhetsmetode og plassering, lag eller avsetningsbevis, og overflatetilstand der det er aktuelt.
- Godkjenn skrue- og løpsparet.Registrer både materialer, klareringer og eventuell leverandørkompatibilitetserklæring.
- Bevar sporbarhet.Knyt behandlings- og inspeksjonsjournaler til ordren og komponentidentiteten.
- Sett en grunnlinje for slitasje.Lagre dimensjonene til den nye delen slik at senere inspeksjoner måler endring i stedet for å gjette det.
For et erstatningsprosjekt, kombiner dette medspesifikasjonsguide for utskifting av enkeltskruerog sammenligningen avbare skrue versus matchet utskifting av skrue og tønne.
Data for en overflatesystemanbefaling
- Harpiksfremstiller, kvalitet og smelteflyttesttilstand
- Fiber-, mineral-, pigment- og tilsetningspakke
- Resirkulert prosentandel og forurensningshistorikk
- Fuktighet, tørking og avstengingsprosedyre
- Ytelse, skruhastighet, belastning, trykk og temperatur
- Gjeldende skrue- og tønnematerialrekorder
- Bilder av rengjort overflate med aksiale plasseringer
- Slitasjekart for skrueflyging og tønneboring
- Originaltegninger og tilkoblingsmål
- Nødvendig hardhet og lagtestdokumentasjon
- Kjent reparasjons-, pletterings- eller hardfacingshistorikk
- Akseptert produktkvalitet og tilstedeværende defekt
Ofte stilte spørsmål
Er en bimetallisk enkeltskrue alltid mer slitesterk enn en nitrert skrue?
Nei. Ytelsen avhenger av den faktiske legeringen, avsatt område, lagkvalitet, harpiks, fyllstoff, korrosjon, temperatur, skruegeometri og tønnens overflate. Ordene bimetallisk og nitrert identifiserer ikke nok detaljer til å forutsi levetid.
Hva betyr bimetall for en enkelt skrue og tønne?
For en skrue refererer begrepet ofte til et stålsubstrat med en annen slitebestandig legering påført flyflater eller et bredere innkapslet område. For et fat refererer det vanligvis til et strukturelt skall med en slitasje- eller korrosjonsbestandig legeringsforing i boringen. Tegningen skal identifisere den nøyaktige konstruksjonen.
Hvilken overflate er egnet for glassfylt plast?
Glassfylt materiale skaper slipeeffekt, men fyllprosent alene er ikke nok til å velge en overflate. Gi fibertype og belastning, harpiks, gjennomstrømning, skruhastighet, nåværende slitasjekart og produktkrav. Leverandøren bør da spesifisere skrueoverflaten og kompatibel tønneforing sammen.
Kan jeg pare en hardmetallskrue av hardmetall med hvilken som helst tønne?
Nei. Overflatekompatibilitet er viktig. Bernex bemerker spesifikt at noen kombinasjoner er uegnet, inkludert en nitrert sylinder med hardmetallskrue av wolframkarbid. Skaff skriftlig kompatibilitetsgodkjenning for nøyaktige skrue- og tønnematerialer.
Beviser hardhetstall alene den riktige slitasjeløsningen?
Nei. Hardhet beskriver ikke lagdybde, bindingskvalitet, seighet, porøsitet, korrosjonsadferd, dimensjonsendring eller kompatibilitet med den motsatte overflaten. Be om materialbetegnelse, prosess, testmetode, prøvetakingssted og akseptområde.
Hva skal jeg sende til Nanhaiya for en anbefaling av overflatesystem?
Send harpikskvaliteten, fyllstoff- og tilsetningspakken, forurensning, fuktighet, produksjon, skruhastighet, temperatur og trykkhistorikk, presenter skrue- og tønnematerialer, slitasjekart, bilder av rengjort overflate, originaltegninger og nødvendige inspeksjons- eller akseptdokumenter.
Redaksjonell avsløring: Dette er en vesentlig oppdatering av artikkelen fra 11. mai 2026 på samme nettadresse. Ustøttede universelle klaringer, temperaturreduksjon, ruhet og levetidskrav fra den tidligere kopien ble fjernet eller kvalifisert. Tallene på Nanhaiya-nettstedet vises som selskapspubliserte referanser og konflikter avsløres. Endelige produktkrav avhenger av godkjent tegning, materialregistrering og inspeksjonsplan.