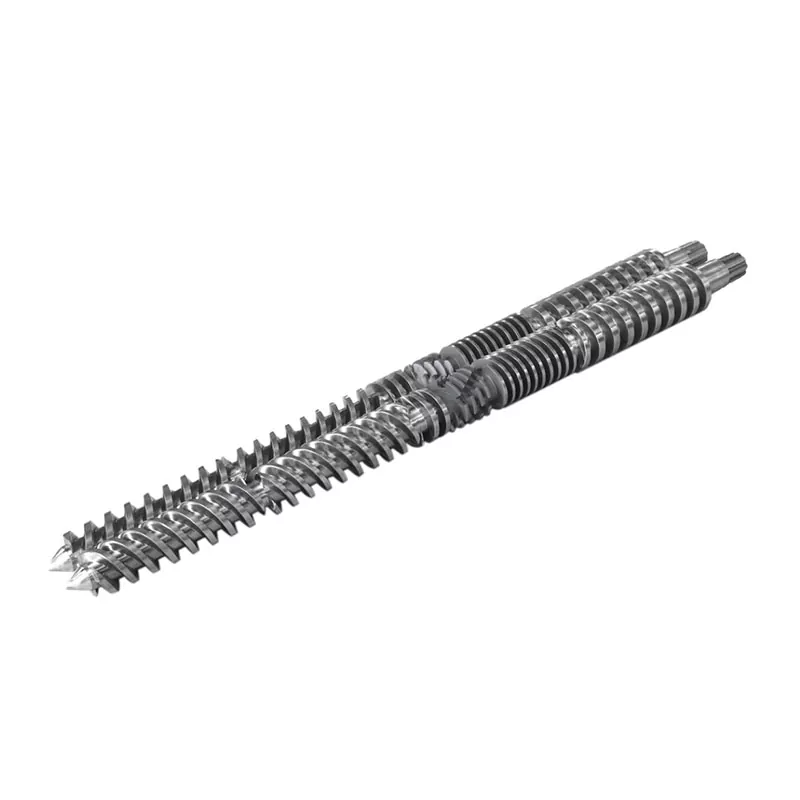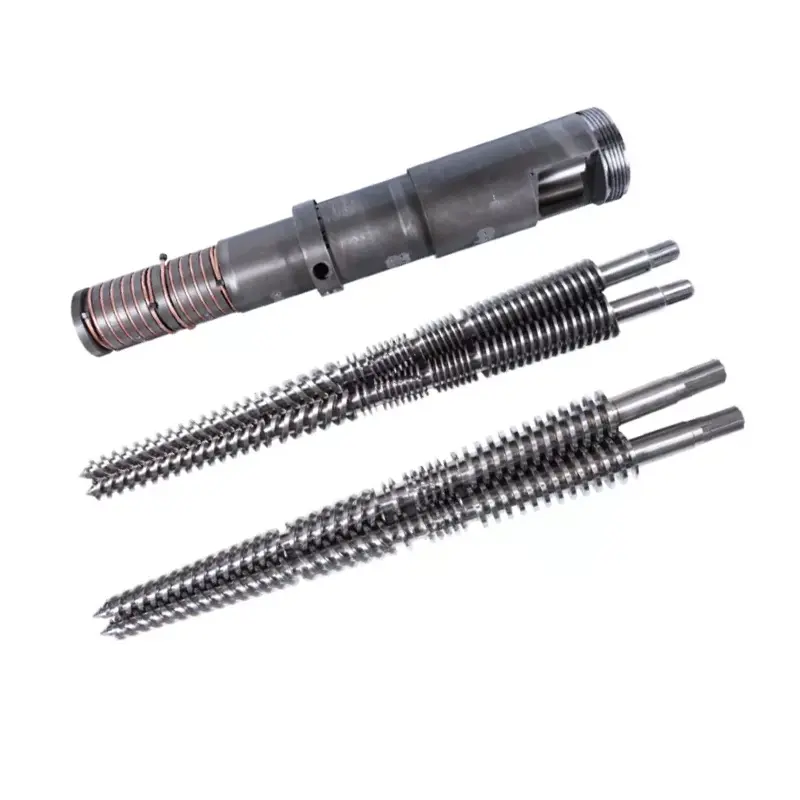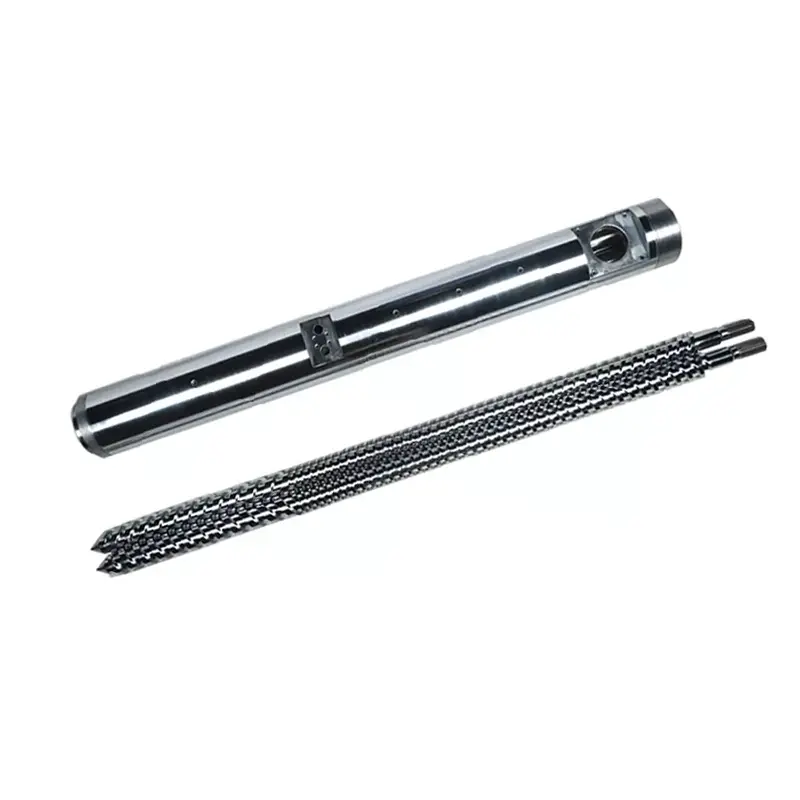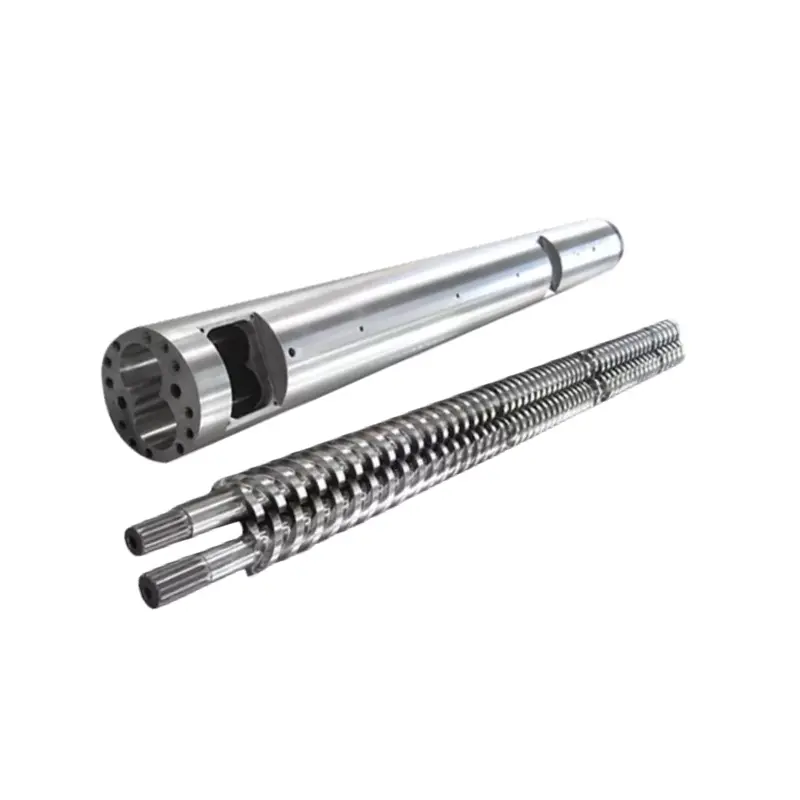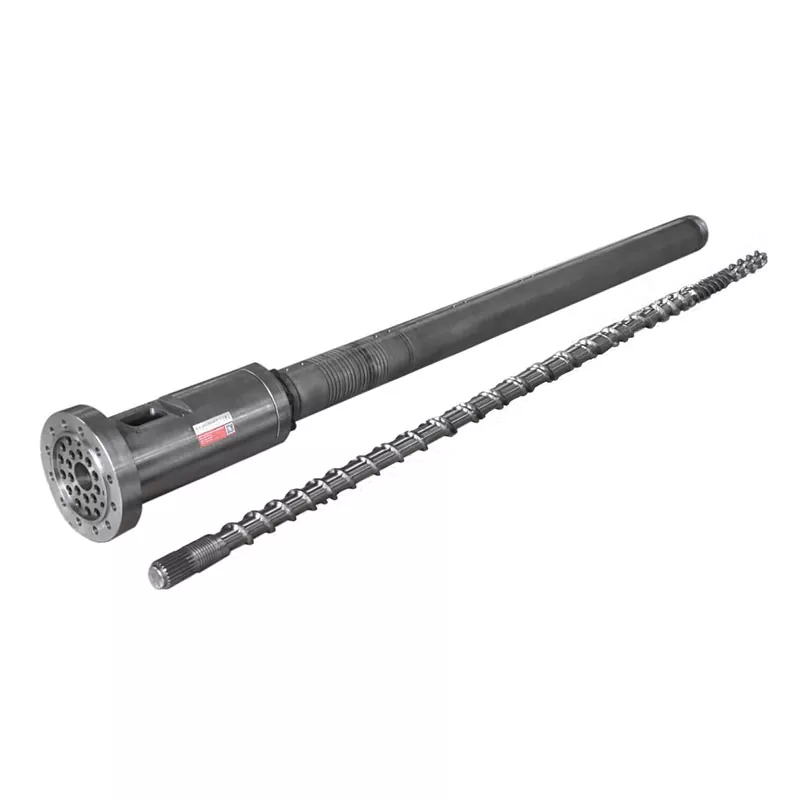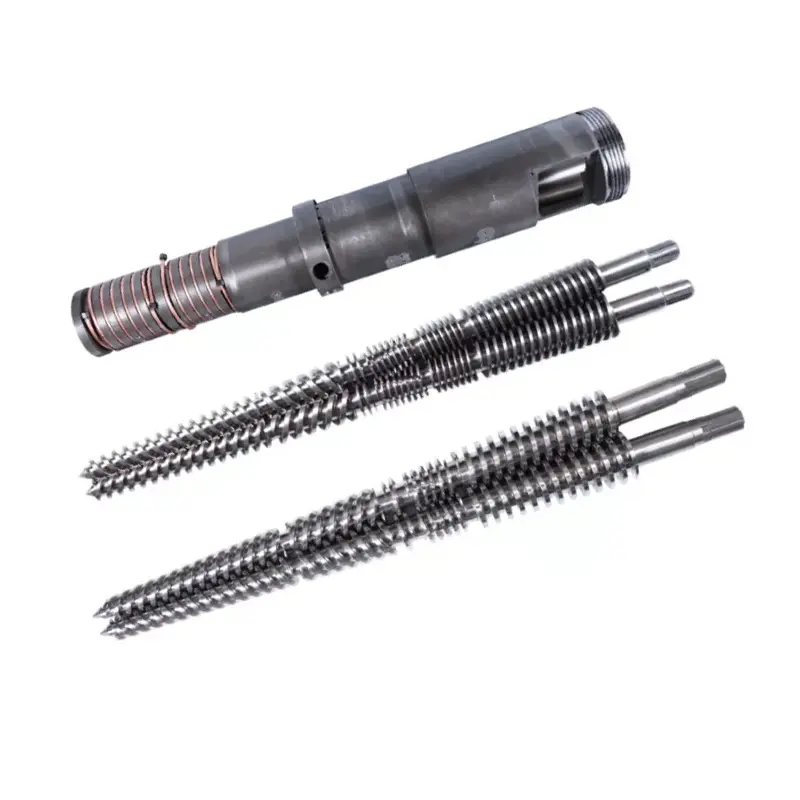
Injeksjonsskrue L/D-forholder arbeidslengde delt på skruediameter, og de fleste injeksjonsskruer går 18:1 til 25:1. Her er hva ingen spesifikasjonsark forteller deg: du kan ikke endre L/D på en maskin du allerede eier. Lengden er fastsatt av tønnen. Det du kan endre erskruens diameter, og i en fast løp at ett valg flytter L/D, skuddkapasitet og injeksjonstrykk sammen, i motsatte retninger. En mindre skrue gir høyere L/D, et mindre skudd og mer trykk. Match den handelen med din harpiks og din del, og de fleste L/D-spørsmål svarer seg selv.
Hva L/D-forhold betyr på en injeksjonsskrue
L/D er arbeidslengden til skruen (L) delt på dens ytre diameter (D). En skrue som er 22 ganger lengre enn den er bred har en L/D på 22:1.
Forholdet skalerer med størrelsen. En 40 mm skrue på 22:1 har en arbeidslengde på 880 mm. En 80 mm-skrue på 22:1 er 1760 mm lang. Samme forhold, veldig forskjellige maskiner.
Hva forholdet egentlig beskriver erhvor mye rullebane skruen har for å gjøre jobben sin. Fôring, smelting og måling skjer langs den lengden. Mer lengde betyr mer smeltekapasitet og mer blanding. Mindre lengde betyr mindre av begge deler, og mindre tid for materialet å sitte varmt.
De fleste injeksjonsskruer lander mellom 18:1 og 25:1, med 20:1 til 22:1 felles grunn på maskiner for generell bruk. Pilarguiden dekker hele bildet i vårsprøytestøping skrue fat guide.
Hvorfor injeksjons-L/D er kortere enn ekstruderings-L/D
Ekstrudere kjører vanligvis 25:1 til 33:1. Injeksjonsskruer holder seg kortere, og årsaken er syklusen, ikke tradisjonen.
En ekstruderskrue roterer kontinuerlig. Materiale kommer inn i den ene enden, beveger seg gjennom og går ut i den andre. Ingenting venter.
En injeksjonsskrue fungerer i støt. Den roterer for å mykne ett skudd, trekker seg tilbake og stopper. Det injiserer, og formen avkjøles. Under alt dette sitter smelten som allerede er i fatet stille og forblir varm.
Det å vente er hele forskjellen. Et lengre fat holder mer smelte, og på en injeksjonsmaskin betyr mer smelte mer materiale som venter gjennom flere sykluser. For en varmefølsom harpiks er ikke ekstra lengde ekstra kapasitet. Det er ekstra termisk historie.
Så injeksjonsdesign balanserer smeltekapasitet mot oppholdstid, mens ekstrudering stort sett bare kjøper smeltekapasitet.
Det ingen forteller deg: Du kan ikke endre L/D
Artikler om L/D snakker som om du får velge et tall. På en maskin du allerede eier, gjør du ikke det.
L er festet ved løpet.Tønnen er en maskinert trykkbeholder boltet inn i maskinrammen, med varmesoner, matehals og montering bygget rundt én lengde. Ingen lager en tønne lengre.
Så den eneste variabelen som er igjen i L/D er D, skruediameteren. Endre diameteren, og forholdet endres med det, fordi lengden over linjen aldri beveger seg.
Dette er grunnen til at maskinbyggere lister opp to eller tre skruediametre for samme maskin. De tilbyr deg ikke tre skuddstørrelser. De tilbyr deg tre poeng på en avveiningskurve, og skuddstørrelsen er bare en av tingene som beveger seg.
Skruediameter: Spaken som beveger alt
I en fast tønne flytter ett valg fire ting samtidig. Forstå denne tabellen og du forstår injeksjon L/D.
| Hvis du velger en... | Mindre skruediameter | Større skruediameter |
|---|---|---|
| L/D-forhold | Høyere(samme L, mindre D) | Senke(samme L, større D) |
| Skuddkapasitet | Mindre(mindre volum per mm slag) | Større |
| Injeksjonstrykk tilgjengelig | Høyere(samme kraft på et mindre område) | Senke |
| Smeltekapasitet per skudd | Bedre(mer L/D for mindre materiale) | Mindre raus |
| Oppholdstid for en gitt del | Kortere(skudd bruker mer av en mindre løp) | Lengre |
| Drakter | Små presisjonsdeler, tynne vegger, høyviskositet og varmefølsomme harpikser | Store skudd, råvareharpikser, tykke seksjoner |
Les pressrekken en gang til, for den avgjør flere jobber enn folk forventer. Maskinens hydrauliske eller elektriske drift leverer en fast kraft til baksiden av skruen. Trykk er kraft delt på areal. En mindre skrue har mindre flateareal, så den samme kraften gir høyere smeltetrykk.
Det er grunnen til at tynnvegget og høyviskositetsarbeid ofte lander på den lille skruen: den kan presse smelte inn i et tett hulrom som en stor skrue ikke kan fylle. Jo høyere L/D som følger med er en bonus, ikke en tilfeldighet.
Og les boligraden også. Det er den som stille avgjør om PC-en din gulner.

Hvordan L/D påvirker skuddstørrelsen
L/D angir strengt tatt ikke skuddstørrelsen. Diameter og slag gjør: skuddvolum er skruens tverrsnittsareal multiplisert med hvor langt den går.
Men på en ekte maskin kan du ikke skille dem, fordi den samme diameteren som setter skuddet ditt også setter L/D. Velg den lille skruen for en liten presisjonsdel, og du har valgt en høyere L/D i samme øyeblikk.
Den praktiske konsekvensen er lykkelig. Skruen som gir deg det lille skuddet gir deg også mer smeltelengde per gram materiale og høyere injeksjonstrykk. Disse tre eiendommene passer til de samme jobbene, og det er derfor handelen fungerer rent oftere enn ikke.
Der det slutter å være lykkelig er når du tvinger en del på feil skrue. Kjør et veldig lite skudd på en skrue med stor diameter, og du får det verste av begge: en lav L/D, et enormt løpvolum i forhold til skuddet ditt, og materiale som går gjennom varmen alt for lenge.
Oppholdstid: Kvalitetsmorderen du kan beregne
Oppholdstid er hvor lenge et gitt stykke polymer holder seg varmt inne i fatet før det injiseres. Det er det mest undervurderte tallet innen sprøytestøping, og du kan anslå det på tretti sekunder.
Oppholdstid ≈ (løpsskuddkapasitet ÷ skuddstørrelsen din) × syklustid
Begge kapasiteter i samme enheter. Ta skuddkapasitet fra maskinens vurdering.
Arbeid et eksempel. En maskin vurdert til 200 g skuddkapasitet, som kjører en 20 g-del på en 30-sekunders syklus. Forholdet er 10, så smelten går gjennom omtrent ti sykluser. Oppholdstiden er omtrent 300 sekunder, eller fem minutter.
Fem minutter ved smeltetemperatur er lang tid for PC, POM, PET eller PVC. Ingenting med innstillingene dine er feil. Delen er rett og slett for liten for tønnen, og materialet koker mens det venter på tur.
Flytt nå den jobben til en mindre skrue. Skuddkapasiteten synker til for eksempel 80 g. Den samme delen på 20 g bruker nå en fjerdedel av fatet, smelten går gjennom fire sykluser i stedet for ti, og oppholdstiden faller til omtrent to minutter.
Du har ikke endret noe settpunkt. Du endret skruediameteren, og nedbrytningsproblemet fulgte med det.
Bandet med 20–80 % skuddkapasitet
Vanlig sitert bransjeveiledning er å holde skuddet et sted mellom omtrent 20 % og 80 % av maskinens nominelle skuddkapasitet. Bekreft båndet mot maskinens bruksanvisning, men logikken bak den holder overalt.
Under bandet, oppholdstiden er lang. Materiale går for mange turer gjennom varmen, og varmefølsomme harpikser brytes ned. Dette er feilen formelen ovenfor fanger.
Over bandet, to ting går i stykker. Det er ikke nok løp igjen til å holde en skikkelig pute, så pakkingen blir inkonsekvent skudd til skudd. Og skruen har mindre tid og lengde til å smelte en nesten full fat med materiale, så smeltekvaliteten lider akkurat når du ber om det meste av det.
Land i midten av båndet og maskinen har plass til å jobbe. Hvis delen din sitter utenfor den, er den riktige løsningen en annen skruediameter, eller en annen maskin, ikke et heroisk sett med prosessinnstillinger.
Hvordan L/D påvirker smeltekvaliteten
Lengde er smeltekapasitet, og smeltekapasitet er kvalitet.
Mer L/D gir mer fullstendig smelting.Solide pellets har lenger å reise mot den varme tønneveggen, så færre av dem overlever som usmelter. Harde flekker og linseformede inneslutninger i delen er smeltefeil, og lengden bekjemper dem.
Mer L/D gir mer homogen smelte.Temperaturen jevner seg ut, farge og fyllstoff fordeler seg bedre, og smelten som kommer til kontrollringen er mer konsistent fra skudd til skudd. Det vises som et bredere prosessvindu.
Mer L/D gir også mer termisk historie.Den samme lengden som smelter grundig holder også materialet lenger, og for PVC, PC, POM og PET er det en kostnad, ikke en fordel.
Så smeltekvalitet er ikke et tilfelle av mer er bedre. Det er en balanse: nok lengde til å smelte helt, ikke så mye fatvolum at materialet venter for lenge på å bli brukt. Når smeltekapasiteten er din spesifikke begrensning, hever en barriereskrue den uten å legge til en millimeter fat.
Velge L/D og diameter etter harpiks og del
Sett handelene sammen og valget faller ut av harpiksen og delen.
| Din situasjon | Len deg mot | Hvorfor |
|---|---|---|
| Små, tynnveggede presisjonsdeler | Mindre skrue, høyere L/D | Høyere injeksjonstrykk fyller tynne seksjoner; god smelting per gram; kort botid |
| Varmefølsom harpiks (PC, POM, PET, PVC) | Mindre skrue for skuddet; kortere ende av L/D-båndet | Oppholdstid er fienden. Hold skuddet stort i forhold til løpskapasiteten |
| Høyviskøs ingeniørharpiks | Mindre skrue, høyere L/D | Trenger trykk for å fylle og lengde for å smelte grundig |
| Store skudd, råvareharpiks (PE, PP, PS) | Større skrue, lavere L/D | Kapasitet fører; disse harpiksene tåler den reduserte smeltelengden |
| Tykkveggede deler, langsomme sykluser | Større skrue, klokkebolig | Lange sykluser multipliserer oppholdstiden. Beregn på nytt før du forplikter deg |
| Glassfylt eller slipende blanding | Diameter per del; endreflate | L/D følger delen. The wear answer is a bimetallic bore, not a different length |
| Unsmelts ved høy effekt | Samme diameter; sperreskrue | Du trenger smeltekapasitet, ikke tønnelengde. Tønnen endrer seg uansett ikke |
Legg merke til de to siste radene. To av de vanligste problemene som støpemaskiner gir oss er ikke L/D-problemer i det hele tatt, og å kjøpe en annen skruediameter for å løse dem er bortkastet pengene.
Vanlige L/D-feil i sprøytestøping
- Kopiering av en ekstruderings-L/D.Et 30:1 tall fra et ekstruderbord påført en injeksjonsskrue ignorerer oppholdstidsproblemet som definerer sprøytestøping. De to maskinene gjør forskjellige jobber.
- Å anta lengre er bedre.Mer lengde er mer smeltingogmer termisk historie. På varmefølsom harpiks vinner den andre og materialet brytes ned.
- Ignorerer forholdet mellom skudd og kapasitet.Det vanligste kvalitetsproblemet vi ser sporet til geometri er en liten del som kokes i en stor tønne. Ingen sjekker det, fordi det ikke er på noen innstillingsskjerm.
- Tror L/D kan endres på en eksisterende maskin.Det kan det ikke. Tønnesettene L. Bare diameteren er din å velge.
- Klandrer L/D for et smelteproblem.Hvis unmelts bare vises ved høy effekt, er smeltekapasiteten din kort, ikke tønnen. En sperreskrue fester det i samme løp.
- Klandrer L/D for et slitasjeproblem.Fallende effekt ved samme skruehastighet er slitt klaring, ikke geometri. Mål det før du redesigner noe.

Slik bestiller du riktig skrue
En skrueprodusent designer ut fra det du forteller dem. Send disse, og diameter- og geometrianbefalingen følger.
- Maskinmerke, modell og gjeldende skruediameter.Et navneskiltbilde dekker det meste, og det forteller oss tønnelengden du jobber inni.
- Maskinens nominelle skuddkapasitet,hvis du vet det, og din faktiske delvekt.
- Syklus tid.Med de to tallene ovenfor kan oppholdstid beregnes for deg.
- Innhold av harpiks, kvalitet og fyllstoff.Dette driver kompresjonsprofilen og overflatebehandlingen like mye som diameteren.
- Defekten du vil ha borte.Gulningspunkter ved boligen. Unsmelts punkt ved smeltekapasitet. Korte skudd peker på trykk eller på kontrollringen. Hver har et annet svar.
- En tegning, eller din slitte skrue.Enten lar oss bygge til din maskin. En slitt del måles på CMM-utstyr til ±0,01 mm og geometrien rekonstrueres.
Hvorfor jobbe med Nanhaiya
Send oss delvekten, syklustiden og maskinmodellen, så kjører vi aritmetikken for oppholdstid før vi siterer deg noe. Noen ganger er svaret en annen skruediameter. Noen ganger er det en sperreskrue i tønnen du allerede har. Noen ganger er det at jobben din hører hjemme på en annen maskin, og vi vil si det.
Når en ny skrue er svaret, har Nanhaiya byggetsprøytestøpeskruerog fat i mer enn tjue år, i 38CrMoAlA, 42CrMo, SKD-61 og rustfritt stål, nitrert eller bimetallisk med et 2,5–3 mm wolframbærende legeringslag på opptil 62 HRC der fôret krever det.
Vi bygger etter din tegning, maskinmodell eller slitte prøve, mederstatningerkompatibel med store maskinmerker, en minimumsbestilling på ett sett og et tilbud innen 12 timer.
Bekjemper gulning, unmelts eller korte skudd? Send din maskinmodell, delvekt, syklustid og harpiks. Vi vil fortelle deg om det er L/D, diameter, smeltekapasitet eller slitasje, og gi tilbud innen 12 timer.
Få en skruanbefalingOfte stilte spørsmål
Hva er et typisk L/D-forhold for en sprøytestøpeskrue?
De fleste injeksjonsskruer går mellom 18:1 og 25:1, med 20:1 til 22:1 felles grunn på maskiner for generell bruk. Varmefølsomme harpikser favoriserer den kortere enden fordi materialet bruker mindre tid på varme. Teknisk plast som trenger grundig smelting favoriserer den lengre enden.
Kan jeg endre L/D-forholdet på sprøytestøpemaskinen min?
Ikke direkte. Lengden fastsettes av tønnen, som maskineres inn i maskinen. Det du kan endre er skruediameteren, og fordi L forblir den samme gir en mindre diameter automatisk høyere L/D. Det enkeltvalget endrer også skuddkapasiteten og tilgjengelig injeksjonstrykk.
Påvirker L/D-forhold skuddstørrelsen?
Indirekte, og uatskillelig. Skuddvolum kommer fra skruediameter og slag, ikke fra L/D. Men på en fast løp, setter diameteren som setter skuddet ditt også L/D. Velg en mindre skrue for et mindre skudd, og du får samtidig høyere L/D og høyere injeksjonstrykk.
Hvordan beregner jeg oppholdstid i sprøytestøping?
Del maskinens nominelle skuddkapasitet med din faktiske skuddstørrelse, og multipliser deretter med syklustid. En 200 g-maskin som kjører en 20 g-del på en 30-sekunders syklus, gir omtrent 300 sekunder, eller fem minutter, opphold. Det er lang tid å holde PC, POM, PET eller PVC ved smeltetemperatur.
Hvorfor er injeksjons-L/D kortere enn ekstruderings-L/D?
Fordi en injeksjonsskrue fungerer i støt. Det plastiserer et skudd, og stopper så mens maskinen injiserer og formen avkjøles, og smelten i tønnen sitter varm hele tiden. En ekstruder kjører kontinuerlig og ingenting venter. Ekstra tønnelengde på en injeksjonsmaskin er ekstra termisk historie, ikke bare ekstra smeltekapasitet, så injeksjonsskruene holder seg kortere.
Hvor mange prosent av løpskapasiteten bør skuddet mitt bruke?
Vanlig sitert veiledning er omtrent 20 % til 80 % av nominell skuddkapasitet, og maskinhåndboken din er autoriteten. Under dette båndet er oppholdstiden lang og varmefølsomt materiale forringes. Over den er det ikke plass til en skikkelig pute og mindre tid til å smelte en nesten full tønne.
Er en høyere L/D bedre for sprøytestøping?
Ikke automatisk. Mer lengde gir mer fullstendig smelting og en jevnere smelting, noe som forbedrer kvaliteten. Det holder også mer materiale varmt lenger, noe som bryter ned varmefølsomme harpikser. Riktig L/D smelter materialet ditt fullstendig uten å holde det lenger enn det trenger.
Mine deler gulner. Er det et L/D-problem?
Vanligvis er det et problem med oppholdstid, som er et problem med skuddstørrelse-til-løpkapasitet. Kjør bostedsberegningen først. Hvis en liten del koker i en stor tønne, vil ingen temperaturinnstilling og ingen skruegeometri fikse det. En mindre skruediameter, eller en mindre maskin, vil.