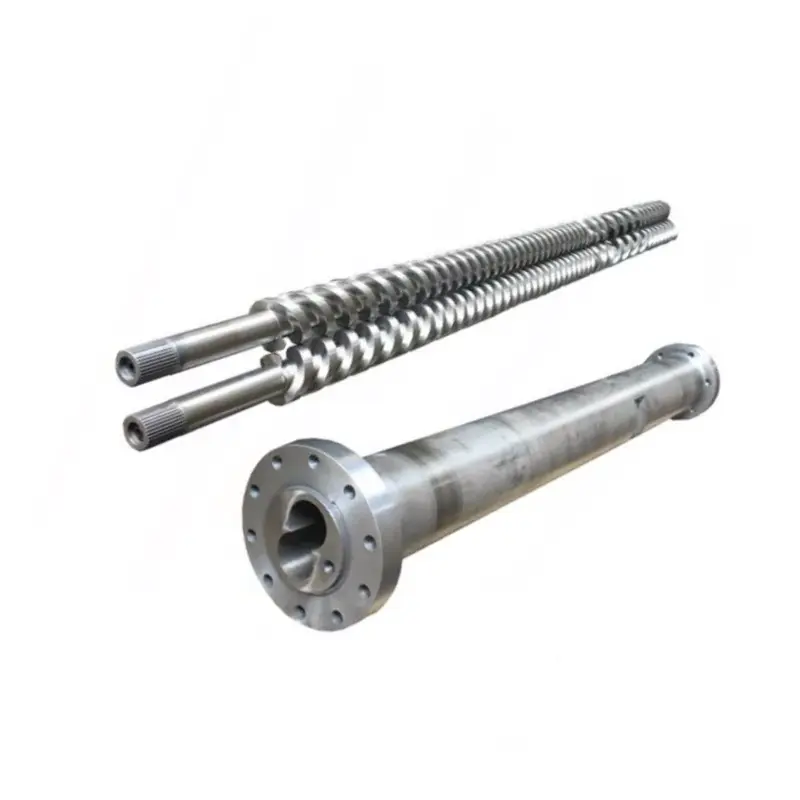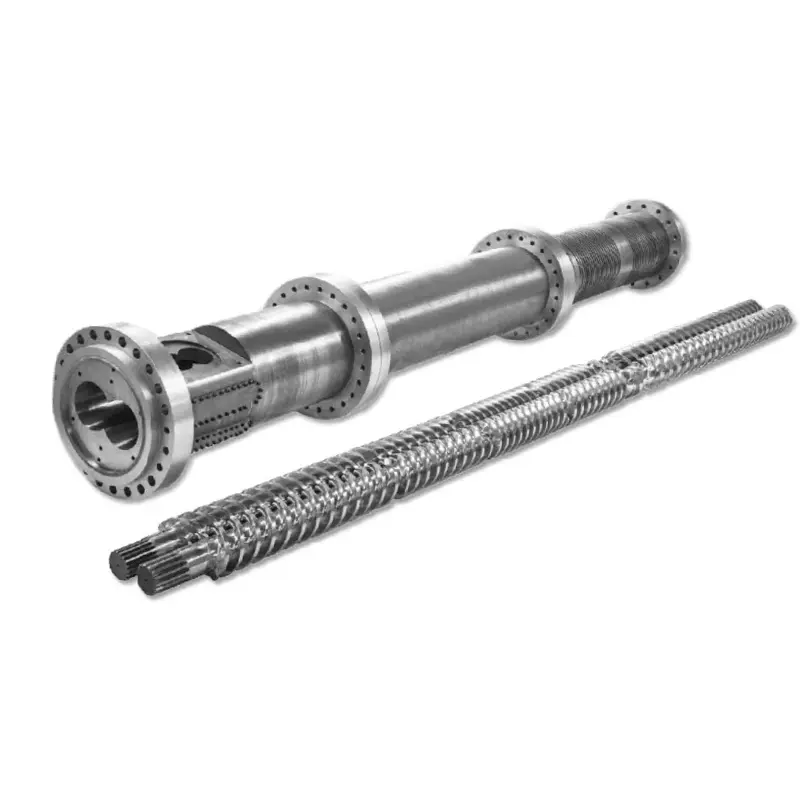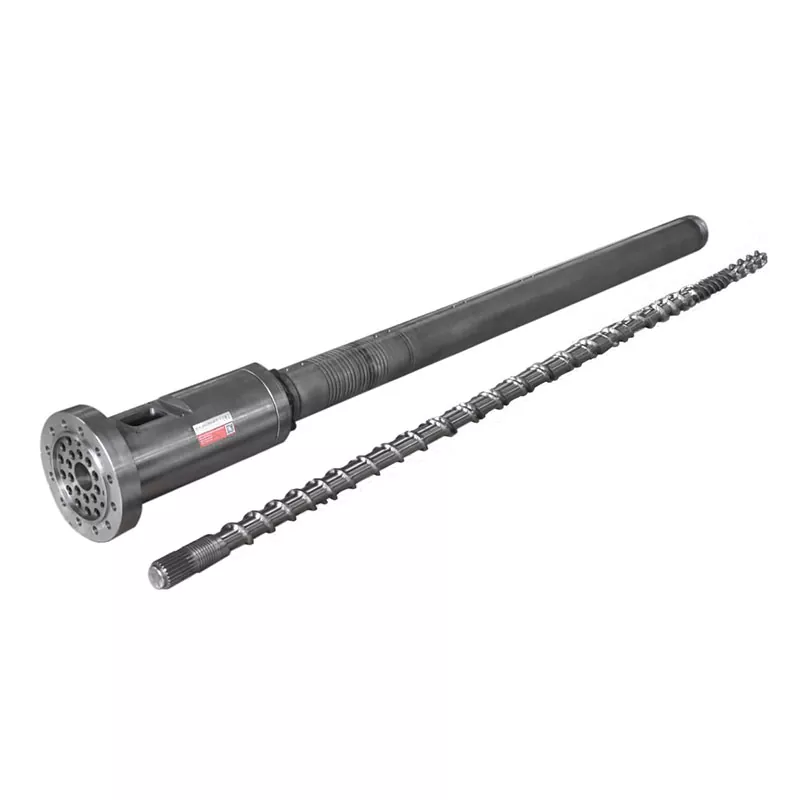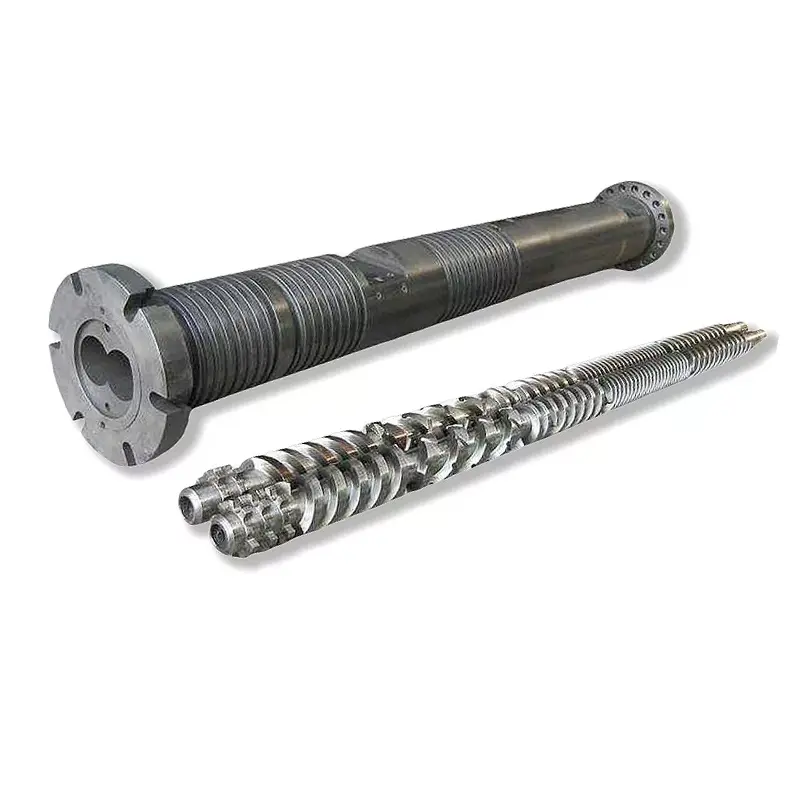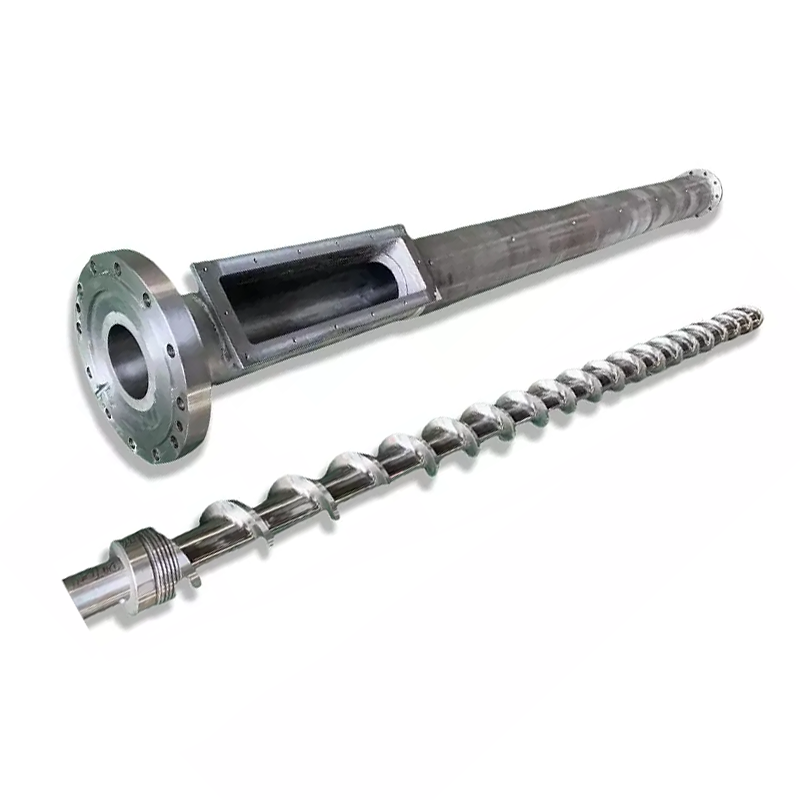

Hva Screw Barrel faktisk gjør
Skruen og tønnen fungerer som et matchet par. Her er sekvensen hver syklus:
- Fôring— Plastpellets faller fra beholderen og inn i matesonen.
- Smelting— Den roterende skruen genererer skjærvarme. Kombinert med tønnevarmere smelter og komprimerer pellets.
- Måling— Smelten blir jevn i temperatur og trykk før injeksjon.
- Injeksjon— Skruen beveger seg fremover som et stempel, og skyver smeltet plast inn i formen.
Hver designvariabel – geometri, soneproporsjoner, overflatebehandling – påvirker hvor godt disse fire trinnene skjer. En mismatch i en av dem viser seg som et produksjonsproblem.
Vedtak 1: L/D-forhold
L/D-forholdet (lengde med skruer delt på diameteren) er det viktigste tallet på spesifikasjonsarket. Den kontrollerer oppholdstid, blandekvalitet og varmefordeling.De fleste sprøytestøpingsapplikasjoner for generell bruk bruker 20:1.
| Harpiks | Anbefalt L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (varmefølsom) | 16:1 – 20:1 |
| KJÆLEDYR | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-forsterkede materialer | 20:1 – 24:1 |
Avgjørelse 2: Kompresjonsforhold
Kompresjonsforholdet (CR) måler hvor mye skruekanalen smalner fra innmatingssonen til målesonen. Høyere CR komprimerer smelten mer aggressivt - bra for amorfe harpikser som mykner gradvis. Nedre CR er skånsommere, som er det du trenger for varmefølsomme eller fiberfylte materialer.
| Harpiks | Kompresjonsforhold |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, Nylon (halvkrystallinsk) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| KJÆLEDYR | 2,3 – 2,6:1 |
| GF-forsterket (≥15 %) | 2,0 – 2,5:1 |
Vedtak 3: Soneforhold
En standard injeksjonsskrue deler inn i tre soner. Andelen av hver sone betyr like mye som den totale L/D.
- Matesone (L1):Dype kanaler som tar imot solide pellets fra beholderen. Lengre = større gjennomstrømningskapasitet.
- Kompresjonssone (L2):Kanaldybden avtar gradvis. Det meste av smeltingen skjer her.
- Målingssone (L3):Grunne, konsistente kanaler. Sikrer jevn smeltetemperatur og trykk før injeksjon.
| Harpiks | Feed (L1) | Kompresjon (L2) | Måling (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS / PC | 40 % | 40 % | 20 % |
| KJÆLEDYR | 40 % | 40 % | 20 % |
| Nylon (PA) | 35–45 % | 35–40 % | 20–25 % |
| PVC | 35 % | 50 % | 15 % |
Avgjørelse 4: Skru tønnemateriale
38CrMoALA — Standard Baseline
Nanhaiyas sprøytestøpeskruer er produsert av38CrMoALA legert stål, varmebehandlet og bråkjølt. Dette grunnmaterialet håndterer standard termoplast som PE, PP, PS og ABS godt, med en levetid på ca.10 000–20 000 timerunder normale driftsforhold.
Nitrering
Gassnitrering ved 500–560°C danner et nitrert lag0,5–0,8 mm tykkmed en hardhet på950–1050 HV (~62 HRC). Dette forbedrer slitestyrken med 30–40 % sammenlignet med ubehandlet stål. Standard for de fleste sprøytestøpingsapplikasjoner som kjører ufylte eller lett fylte materialer.

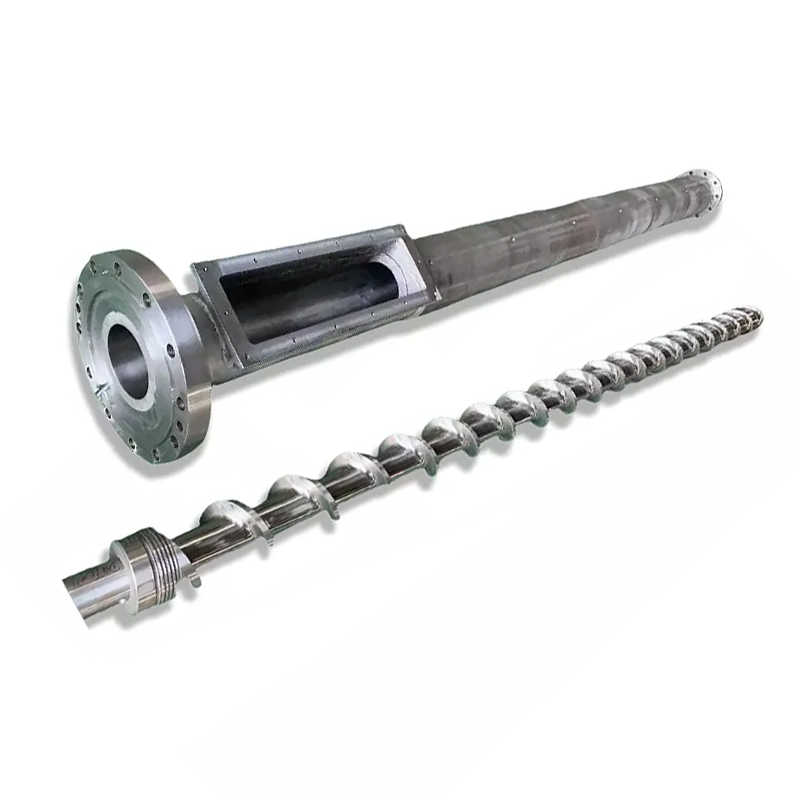
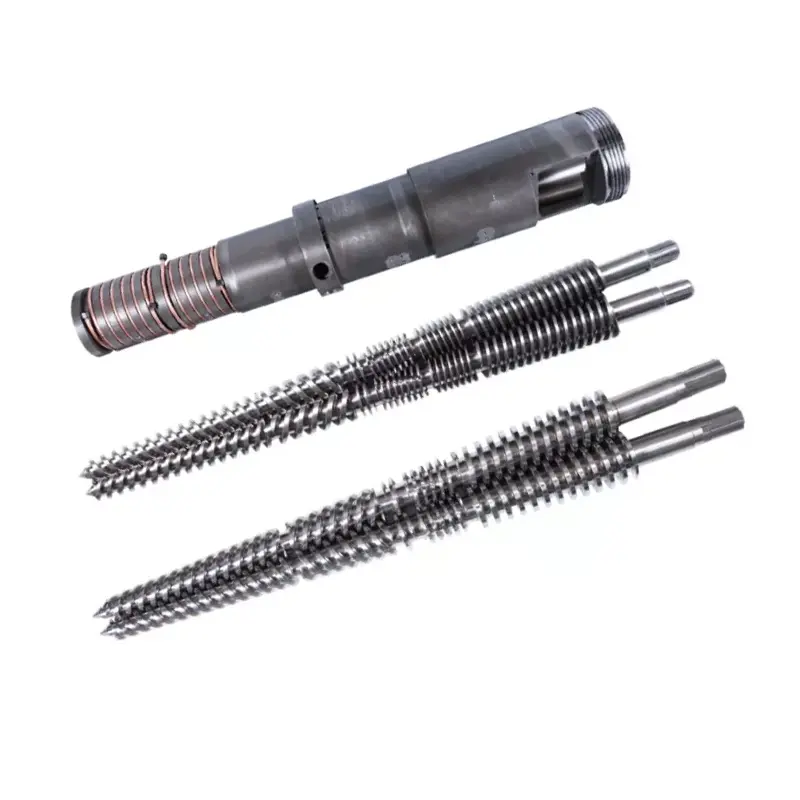
Nanhaiya mutant (brått) sprøytestøpeskrue – egnet for krystallinske harpikser som PP, PE og nylon.
Bimetallisk - For slipende applikasjoner
Bimetallfat har en høylegert slitebestandig fôr metallurgisk bundet til fatboringen. Nanhaiyas bimetalliske prosess oppnår enindre borehardhet på 62 HRCgjennom spraysveising i hardlegering rundt de slitesterke områdene i tønnens indre.
| Søknad | Skruemateriale | Tønnebehandling |
|---|---|---|
| PE, PP, PS (ufylt) | 38CrMoALA nitreret | Standard nitreret |
| ABS, PC, Nylon (ufylt) | 38CrMoALA nitreret | Standard nitreret |
| PA + GF ≤30 % | 38CrMoALA, bråkjølt + temperert | Nitreret eller bimetallisk |
| GF-innhold 15–50 % | Bimetalliske / TC flygekanter | Bimetallisk |
| PVC / etsende harpikser | Korrosjonsbestandig legering | Bimetall (CR-kvalitet) |
| Karbonfiber fylt | Wolframkarbid | TC-sprayet boring |
Avgjørelse 5: Skruediameter og skuddstørrelse
Det faktiske skuddet ditt bør falle mellom35 % og 70 %av skruens maksimale skuddkapasitet. Under 35 % sitter materialet for lenge i tønnen og risikerer nedbrytning. Over 70 % kan ikke skruen komme seg raskt nok i løpet av syklusen.
Nedenfor er vanlige konfigurasjoner tilgjengelig fra Nanhaiya:
| Injeksjonsmengde (g) | Skrue Ø × Lengde (mm) | Tønne Ø × Lengde (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya gradvis sprøytestøpeskrue - bedre for amorfe harpikser som ABS, PC og PMMA.
Advarselstegn at din nåværende skrue er feil for jobben
- Svarte flekker eller brennemerker— Materiale nedbrytende fra overdreven oppholdstid eller et hot spot. Sjekk tønnetemperatursoner og skrueklaring.
- Inkonsekvent skuddvekt— Ofte en slitt tilbakeslagsventil eller for stor skrue-til-tønne-klaring som tillater tilbakestrømning.
- Spreemerker på overflaten— Fuktighet eller gass i smelten. Kan indikere utilstrekkelig fortørking eller en skruegeometri som ikke ventilerer ordentlig.
- Sakte restitusjon / lang syklustid— Plastiseringskapasiteten er utilstrekkelig. Skruediameteren må sannsynligvis økes.
- Høy skrap ved fargeendringer— Dårlig blanding i målesonen. Et Maddock eller barriere blandeelement lagt til skruen løser ofte dette.
Hva du skal fortelle produsenten når du ber om et tilbud
- Maskinmerke og modell— eller borediameter og flensdimensjoner for ikke-standardmaskiner
- Primærharpiks(er)– inkludere fyllstofftype og prosentandel hvis aktuelt
- Skuddstørrelsesområde— minimum og maksimum i gram
- Målsyklustid
- Nåværende problemer du prøver å løse- hvis noen
Få en teknisk anbefaling fra Nanhaiya
Vi svarer innen 12 timer. Vårt ingeniørteam kan spesifisere riktig skruegeometri, materialkvalitet og dimensjoner for din maskin og harpiks – før du forplikter deg til et tilbud.