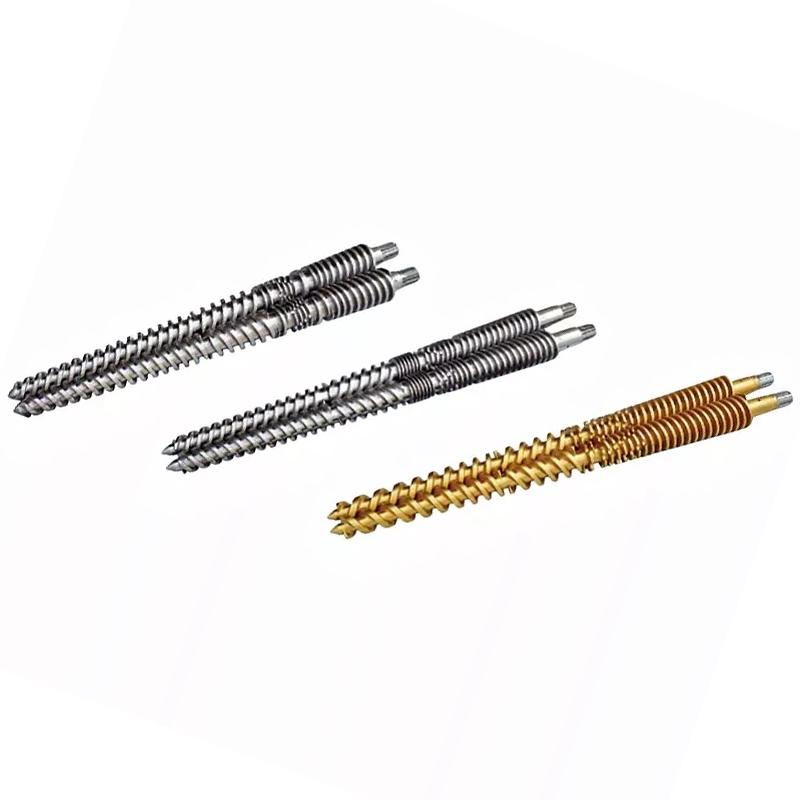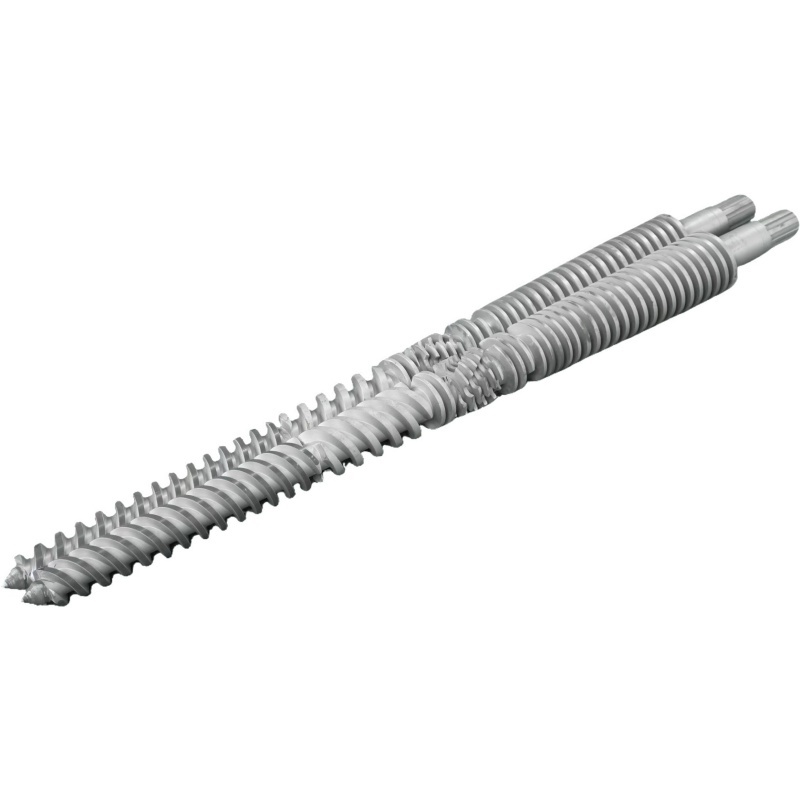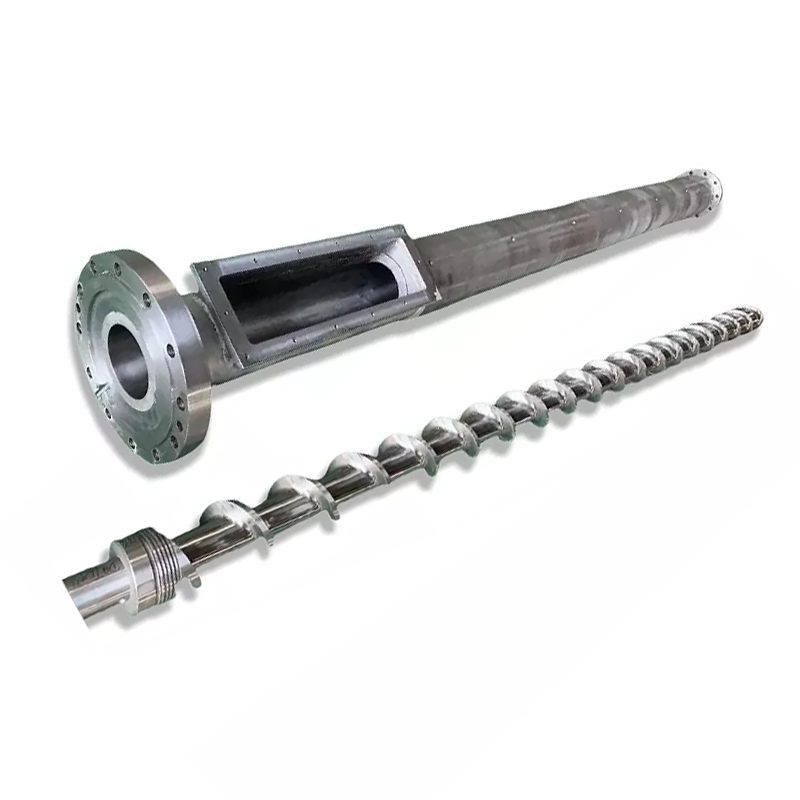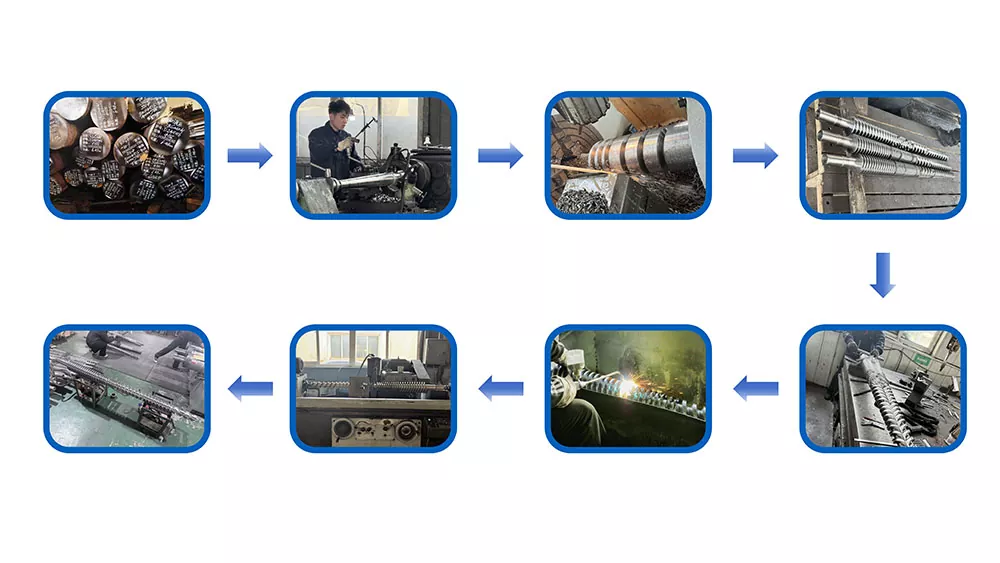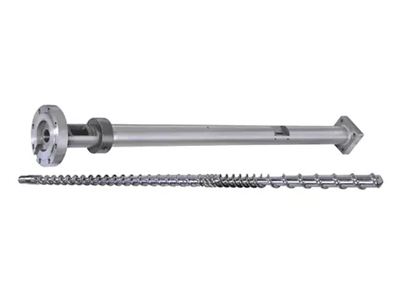
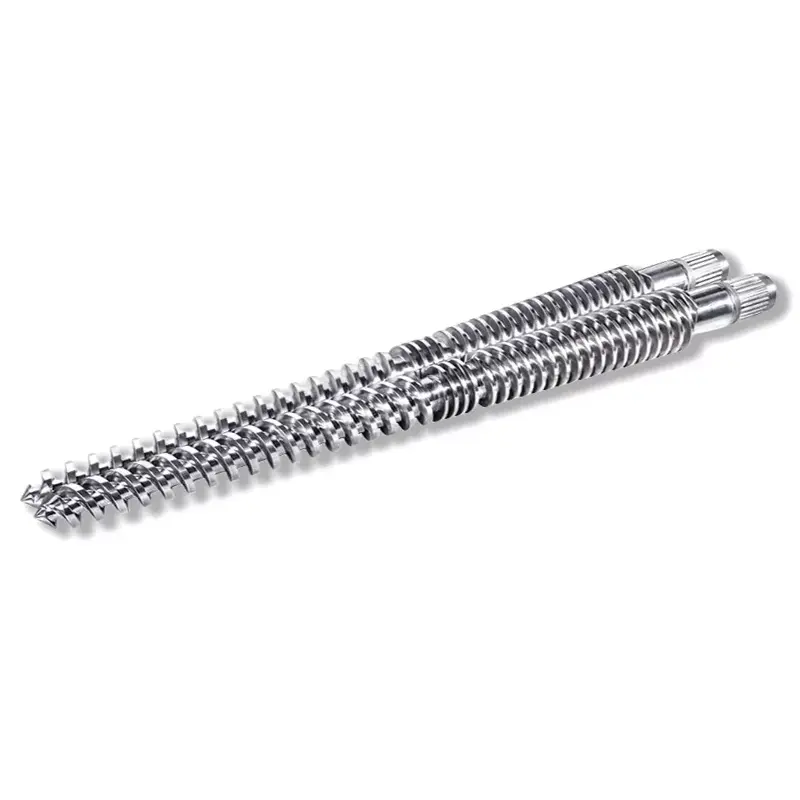
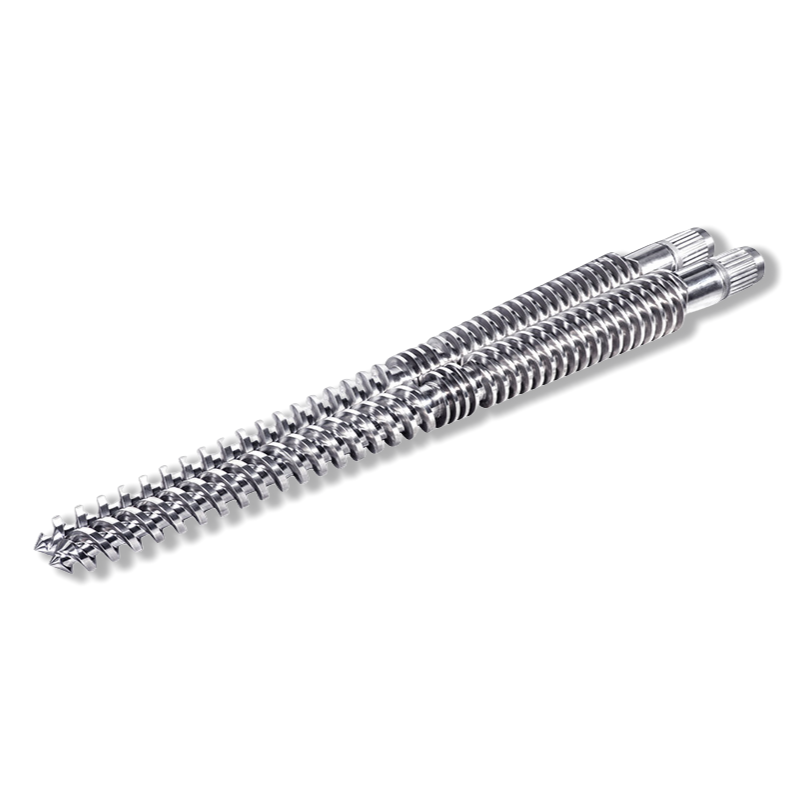
A konisk dobbeltskrueløpholder to avsmalnende skruer side ved side i en tønne hvis boringer smalner fra mateenden mot dysen. Den taperen er hele designet. Det gir et stort inntak for pulver med lav tetthet, en kompresjon som bygger seg gradvis i stedet for brått, og økende trykk mot en kort utladning. Resultatet er gradvis kompresjon, skånsom skjæring og sterk transport, som er akkurat det skjærfølsomme og varmefølsomme materialer som stiv PVC trenger.
Gå inn i et hvilket som helst PVC-rør eller profilanlegg, og maskinen på linjen er nesten helt sikkert en konisk tvillingskrue. Det er ikke et uhell i historien. Formen på skruene løser et spesifikt sett med problemer som PVC skaper, og når du først ser hvorfor, gir hele maskinen mening.
Denne veiledningen dekker mekanikken, størrelsesnotasjonen som forvirrer de fleste kjøpere, de virkelige applikasjonene og størrelsene vi bygger.
Hva er en konisk tvillingskruetønne?
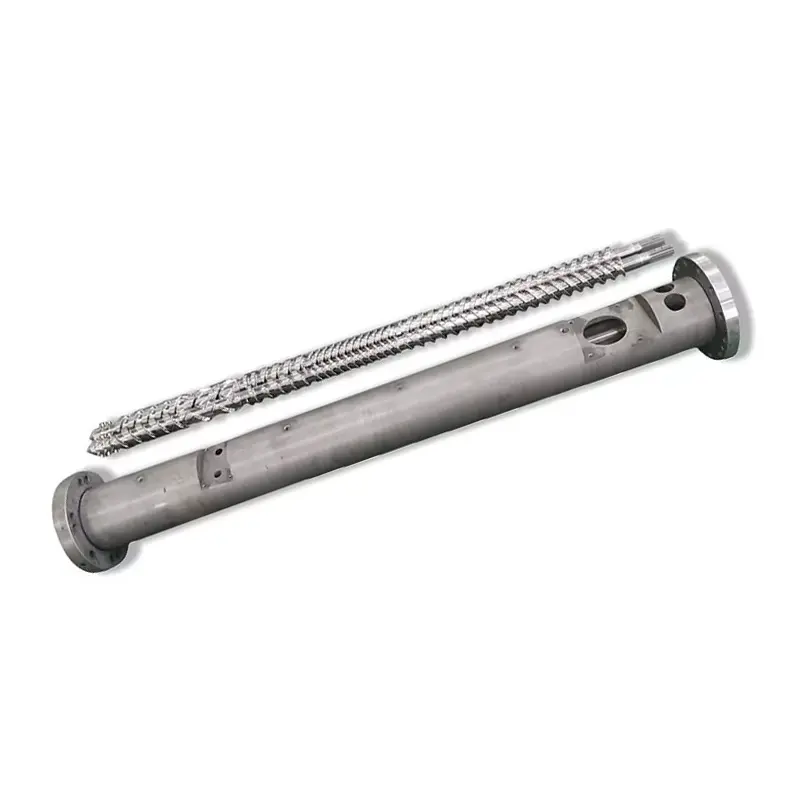
En konisk tvillingskrue er plastiseringsenheten til en konisk dobbeltskrueekstruder. Den har to deler som fungerer som en: en tønne med to overlappende koniske boringer, og to koniske skruer som sitter inne i dem.
Koniskbetyr at skruene er brede i mateenden og smale mot utløpsenden. Boringene smalner for å matche. Alt om maskinen følger av det eneste geometriske faktum.
Sammenlign det med aparallell dobbeltskrueløp, hvor begge skruene holder samme diameter fra ende til ende inne i en konstant boring på åttetallet. Samme idé om to skruer som jobber sammen, helt forskjellige konsekvenser.

Hvordan lese en konisk skruestørrelse som 55/110
Hvert konisk anførselstegn, tegning og tilbudsforespørsel har et parnummer: 45/90, 55/110, 65/132, 80/156. Kjøpere ser disse konstant og er ofte ikke sikre på hvilket nummer som er hvilket. Det er verdt tretti sekunder å slå seg ned.
De to tallene er de to endene av skruen.Det minste tallet er diameteren vedutflodende, der skruen møter dysen. Det største tallet er diameteren vedmateende, under beholderen. En 55/110 skrue måler 55 mm ved spissen og 110 mm ved inntaket.
Les det på den måten, og størrelsen forteller deg mye på et øyeblikk. Gapet mellom de to tallene er avsmalningen, og avsmalningen er der komprimeringen skjer. Den store enden angir hvor mye materiale maskinen kan svelge; den lille enden setter trykket den kan utvikle ved dysen.
Dette er også grunnen til at et konisk sett ikke kan erstattes tilfeldig. To skruer med samme utløpsdiameter men forskjellige matediametere er forskjellige maskiner med ulik kompresjonsoppførsel, selv om det første tallet stemmer.
Hvordan en konisk tvillingskruetønne fungerer, trinn for trinn
- Fôring.Materialet faller ned i den brede enden. PVC kommer vanligvis som et tørrblandingspulver, som er klumpete og lav i tetthet, og det store inntaket gir det volumet det trenger. På mange linjer tvangsmates pulveret i stedet for å falle under tyngdekraften.
- Formidling.De to skruene griper inn i hverandre, og flyten til den ene tørker av kanalen til den andre. Materiale blir fanget i lukkede kammer og presset fremover mekanisk i stedet for å bli dratt med av friksjon.
- Komprimering.Ettersom boringen smalner, opptar det samme materialet mindre og mindre volum. Luft presses ut, partikler presses sammen, og tettheten øker jevnt på langs.
- Plastisering.Fatvarme og mekanisk arbeid smelter sammen det komprimerte pulveret til en homogen smelte. Soner varmes opp og avkjøles uavhengig slik at hver seksjon holder temperaturen som scenen trenger.
- Avgassing.Fuktighet og flyktige stoffer trekkes av gjennom en ventil før de kan ødelegge overflaten på produktet.
- Måling og utslipp.Den smale enden bygger trykk og leverer en jevn, jevn smelte inn i dysen.
Temperaturkontroll er viktigere her enn ved de fleste ekstruderinger. Fatene våre bruker et flertrinns oppvarmings- og kjølesystem med sonene delt inn etter funksjon, mating, kompresjon og homogenisering, slik at hver seksjon kan settes til hva det stadiet av plastisering faktisk krever i stedet for å følge ett globalt settpunkt.
Hvorfor taperen betyr noe: tre effekter
Taperen er ikke et stylingvalg. Den produserer tre mekaniske effekter på en gang, og sammen definerer de hva denne maskinen er god på.
1. Et stort inntak for pulver med lav tetthet
Stiv PVC behandles som en tørr blanding: harpikspulver pluss stabilisator, smøremiddel, fyllstoff og pigment. Den blandingen er luftig og full av luft, så den trenger volum før den trenger noe annet.
Den brede mateenden gir det volumet. En skrue med konstant diameter må være stor i hele sin lengde for å svelge det samme inntaket, noe som gir egne problemer ved utløpsenden.
2. Kompresjon som bygger seg gradvis
På en skrue med konstant diameter kommer kompresjon fra å gjøre kanalen grunnere, og denne endringen har en tendens til å skje over en definert overgangsseksjon.
På en konisk skrue smalner selve boringen kontinuerlig. Kompresjonen spres langs lengden i stedet for konsentrert i én sone, så materialet bearbeides jevnt i stedet for å presses hardt på ett sted. Det er hva "gradual compression ratio" betyr i praksis, og varmefølsomme materialer drar direkte nytte av det.
3. Stigende trykk mot en kortere utladning
Den avsmalnende enden konsentrerer smelten til et mindre tverrsnitt, som bygger trykket dysen trenger. Samtidig er utløpsseksjonen kort, slik at smelten ikke sitter varm ved høyt trykk lenger enn nødvendig.
For en polymer som brytes ned med tiden ved temperatur, er en kort høytrykksseksjon en egenskap snarere enn en begrensning.
Skånsom klipping: Hvorfor PVC havnet på denne maskinen
Stiv PVC har et smalt prosessvindu. Arbeid det for hardt og det brytes ned, og frigjør hydrogenklorid, som deretter angriper stålet det sitter mot. Arbeid den for lite, og den smelter aldri ordentlig. Maskinen må tre det gapet på hver kjøring.
Koniske tvillingskruer trer den etter design. Kombinasjonen av gradvis kompresjonsforhold, skånsom skjæring og sterk transportkapasitet passer til materialer som er følsomme for både skjærkraft og temperatur, og PVC er læreboksaken til begge.
Sterk formidling er det tredje beinet, og det betyr like mye som den skånsomme delen. Fordi skruene griper inn i hverandre og skyver materiale mekanisk, er ikke maskinen avhengig av friksjon for å flytte et pulver som griper dårlig. Utgangen holder seg jevn selv om fôret er en tørr blanding i stedet for pellets.
Kjemisiden av dette, og hva det betyr for overflatebehandling, er dekket i vårPVC skrue tønne guide.
Sammengripende vs ikke-sammengripende koniske skruer
Konisk er ikke én ting. Hvor dypt de to skruene griper inn endrer maskinens oppførsel, og vi bygger begge konfigurasjonene.
Sammengripende koniske tvillingskruergriper inn i hverandre, slik at den ene skruen når inn i kanalen til den andre. De lukkede kamrene dette skaper gir positiv transport og grundig, kontrollert blanding, og skruene tørker hverandre rene etter hvert som de snur seg. Dette er konfigurasjonen bak de fleste PVC-rør-, profil- og arkarbeid.
Ikke-inngripende koniske tvillingskruersitte side ved side uten å engasjere seg. Transporten er mindre positiv og skjærkraften er lavere, noe som passer for materialer som ikke tåler mye arbeid i det hele tatt.
Det praktiske poenget for kjøpere er det samme som gjelder for størrelsesnotasjonen: en erstatning må samsvare med konfigurasjonen til maskinen du eier. Nanhaiya var blant Kinas tidligste produsenter som spesialiserte seg på både sammengripende og ikke-sammengripende koniske tvillingskruer, så et sett kan bygges begge veier.
Konisk eller parallell? Kortversjonen
Begge er tvillingskruer. De er bygget for forskjellige problemer.
| Konisk tvillingskrue | Parallell tvillingskrue | |
|---|---|---|
| Skrueform | Konisk, bred mating for å smale utløp | Konstant diameter ende til ende |
| Komprimering | Gradvis, spred langs avsmalningen | Stilles inn etter kanaldybde i en overgangssone |
| Klippe | Mild | Justerbar, kan være høy |
| Fôrhåndtering | Stort inntak, ideelt for klumpete tørrblandingspulver | Positiv transport, bred fôrtoleranse |
| Typisk plikt | Stivt PVC-rør, profil, plate og plate | Compounding, masterbatch, pelletisering, høy utgangslinjer |
Tommelfingerregelen: Hvis materialet er varmefølsomt og kommer som pulver, fungerer taperen for deg. Hvis jobben er blanding eller pelletisering med høyt volum, vinner vanligvis en parallellmaskin. Den fullstendige sammenligningen sitter i vårkonisk vs parallell guide.
Hva koniske tvillingskruer faktisk produserer
Fire familier dekker produksjonen: profiler, plater, rør og spesialformede profiler. I praksis betyr det en lang liste med hverdagsprodukter.
PVC-produkter
PVC-skumplater og dekorative plater som tak- og veggpaneler. PVC-U vannforsynings- og avløpsrør, ledningsrør og korrugerte rør med liten diameter. Dør- og vindusprofiler, både karmer og karmer. Takpaneler og kabelbakker. Fleksible slanger som hageslange og rør, og tetningslister for dører og vinduer.
Modifiserte og sammensatte produkter
PVC tre-plast komposittgulv, rekkverk og dekorative lister. Kalsiumkarbonatfylt PVC-ark, inkludert ingeniørmatter. Talkfylte PP-profiler for mindre krevende bruksområder.
Tre-plastarbeid fortjener sin egen note. Nanhaiya dukket opp på det 18. China Wood Plastics Summit Forum som en av Kinas største leverandører av koniske tvillingskruer for WPC, og slitasjesiden av denne plikten er dekket i vårWPC skrue tønne guide.
Andre spesialprodukter
ABS-dekorasjonslister for hvitevarer og bilinteriør. PE/PVC kompositt vannforsyningsrør, som kombinerer seigheten til PE med stivheten til PVC.
Spesielt innenfor PVC-plater utgjør byggematerialer rundt 60 % av sluttbruken, med emballasje nummer to. Disse linjene kjører vanligvis motroterende koniske skruer med råmaterialet tvangsmatet, slik at plastisering, blanding og skjæring holder seg stabilt gjennom hele prosessen.
Størrelsene vi bygger
Dette er de koniske tvillingskruene og tønnespesifikasjonene vi produserer, skrevet som utløpsdiameter over matediameter.
| Φ45/Φ90 | Φ45/Φ100 | Φ51/Φ105 | Φ55/Φ110 |
| Φ58/Φ124 | Φ60/Φ125 | Φ65/Φ120 | Φ65/Φ132 |
| Φ68/Φ143 | Φ75/Φ150 | Φ80/Φ143 | Φ80/Φ156 |
| Φ80/Φ172 | Φ92/Φ188 | Φ105/Φ216 | Φ110/Φ220 |
Dette utvalget dekker omtrent 90 % av de koniske tvillingskruene som er i bruk på markedet, og de individuelle produktlinjene bak, inkludertPVC-plateogPVC-profilsetter, sitte undervåre koniske tvillingskruer. Hvis maskinen din faller utenfor listen, kan geometrien utformes for å matche linjen din i stedet for å tvinges inn på nærmeste standardstørrelse.
Legg merke til parene som deler et første tall. 65/120 og 65/132 slipper begge ut ved 65 mm, men tar inn svært forskjellige volumer, og 80/143, 80/156 og 80/172 gjør det samme punktet tre ganger. Matediameteren er ikke en detalj.
Når et konisk sett må skiftes
Koniske skruer slites der trykket er høyest, som er mot den smale utløpsenden. Maskinen signaliserer det før delene ser åpenbart dårlige ut.
- Utgangen fallermed samme skruhastighet, fordi slitt klaring lar smelten skli bakover i stedet for å bevege seg fremover.
- Plastgjørende kvalitetsdråper.På PVC som viser seg som dårlig fusjon, ujevn farge eller overflatedefekter på profilen.
- Motorbelastningen stigerved konstant utgang, peker på drag, feiljustering eller forringet materialbyggingsmotstand.
- Svarte flekker kommer tilbakeetter rengjøring, noe som på PVC ofte betyr at nedbrutt materiale legger seg i slitt klaring og koker der.
Bekreft med instrumenter i stedet for inntrykk. Mål skruene og boringen mot byggetegningen, og kontroller klaringen mellom de to skruene samt mellom skruene og tønnen.
Hvorfor jobbe med Nanhaiya
Nanhaiya har produsert skruer og fat i over tjue år og betjener 500+ kunder over hele verden. Vårkonisk dobbelskrue løp rekkeviddedekker PVC-plater, PVC-plater, PVC-profiler og PE-bruk, i sammengripende og ikke-sammengripende konfigurasjoner, som samsvarer med rundt 90 % av de koniske maskinene som er i bruk.
Å velge riktig tar tre trinn, og vi jobber gjennom dem med deg: identifisere materialet som behandles, forstå hva linjen skal produsere, og deretter matche tønnen til utstyret du faktisk eier. For maskiner som ikke er standard, designer våre ingeniører geometrien som passer.
Overflatebehandling er spesifisert separat fra geometri, fordi det avhenger av hvor slitende og korroderende formuleringen din er. Vi leverer nitrering, forkromning, rustfritt stål, bimetallisk overflate og wolframkarbidsprøyting, og der matingen krever det, sprayer vi hard legering hele sirkelen rundt borehullets slitasjesone for å bringe innvendig hardhet til 62 HRC. Vårbimetall vs nitrid guideforklarer når det lønner seg, og materialguiden dekker basisstålene.
Send din maskinmodell, skruestørrelsen som begge tall, og materialet du kjører. Du får et tilbud innen 12 timer.
Trenger du et konisk dobbeltskruesett bygget til maskinen din? Send størrelsen, ekstrudermodellen din og formuleringen din. Vi gir tilbud innen 12 timer.
Få et konisk tvillingskruetilbudOfte stilte spørsmål
Hva er et konisk dobbeltskrueløp?
Det er plastifiseringsenheten til en konisk dobbeltskrueekstruder: en tønne med to overlappende koniske boringer som holder to koniske skruer. Skruene er brede i mateenden og smale mot dysen, og den avsmalningen gir gradvis kompresjon, skånsom skjæring og sterk transport.
Hvordan fungerer et konisk dobbeltskrueløp?
Materiale kommer inn i den brede fôringsenden, hvor det store inntaket passer til klumpete pulver. De sammengripende skruene transporterer det fremover mekanisk, og etter hvert som boringen smalner blir materialet komprimert jevnt, med luft presset ut og tettheten øker. Oppvarmede soner smelter den sammen til en jevn smelte, flyktige stoffer ventileres ut, og den smale utløpsenden bygger trykket dysen trenger.
Hva betyr de to tallene i en konisk skruestørrelse?
Det minste tallet er diameteren ved utløpsenden, og det større tallet er diameteren ved tilførselsenden. En 55/110 skrue måler 55 mm ved spissen og 110 mm ved inntaket. Oppgi alltid begge tallene når du ber om et tilbud, fordi størrelser som 65/120 og 65/132 deler et første tall, men er ikke utskiftbare.
Hvorfor brukes koniske tvillingskruer til PVC?
Stiv PVC er følsom for både skjærkraft og temperatur, og den kommer som et klumpete tørrblandingspulver. Den koniske utformingen svarer på alle tre problemene på en gang: en stor mateende svelger pulveret, gradvis kompresjon driver materialet jevnt i stedet for å presse det hardt i én sone, og skånsom skjæring forhindrer at det forringes.
Hva er forskjellen mellom koniske og parallelle tvillingskruer?
En konisk tvillingskrue avsmalner fra en bred mateende til en smal utløpsende, noe som gir gradvis kompresjon og skånsom skjæring, som passer til stive PVC-rør, profiler og ark. En parallell tvillingskrue holder en konstant diameter hele veien, noe som passer sammensetning, masterbatch og høyeffekts pelletisering der justerbar skjæring betyr mer.
Hva er forskjellen mellom sammengripende og ikke-sammengripende koniske skruer?
Sammengripende skruer griper inn i hverandre, slik at flukten til den ene når inn i kanalen til den andre. Det skaper lukkede kammer, positiv transport og grundig blanding, og skruene tørker hverandre rene. Ikke-sammengripende skruer sitter side ved side uten å gå i inngrep, noe som gir lavere skjærkraft og mindre positiv transport for materiale som ikke tåler mye arbeid.
Hvilke produkter er laget med koniske dobbeltskrueekstrudere?
Fire familier: profiler, plater, rør og spesialformede profiler. I praksis dekker det PVC-skum og dekorplater, PVC-U vann- og avløpsrør, kanal-, dør- og vindusprofiler, takpaneler, kabelbakker, slanger og tetningslister, tre-plast komposittgulv og rekkverk, fylt PVC-plate, ABS dekorlister og PE/PVC komposittrør.
Må koniske tvillingskruer skiftes ut som par?
Ja. Avstanden mellom de to skruene stilles inn under produksjonen og kan ikke gjenopprettes ved å sette en ny skrue mot en slitt partner. Koniske tvillingskruer produseres, leveres og erstattes som et matchet par, og de bør også oppbevares og håndteres på den måten.