Nyheter

Conical Twin Screw Barrel: Komplett veiledning til spesifikasjoner, applikasjoner og utvalg


Raskt svar

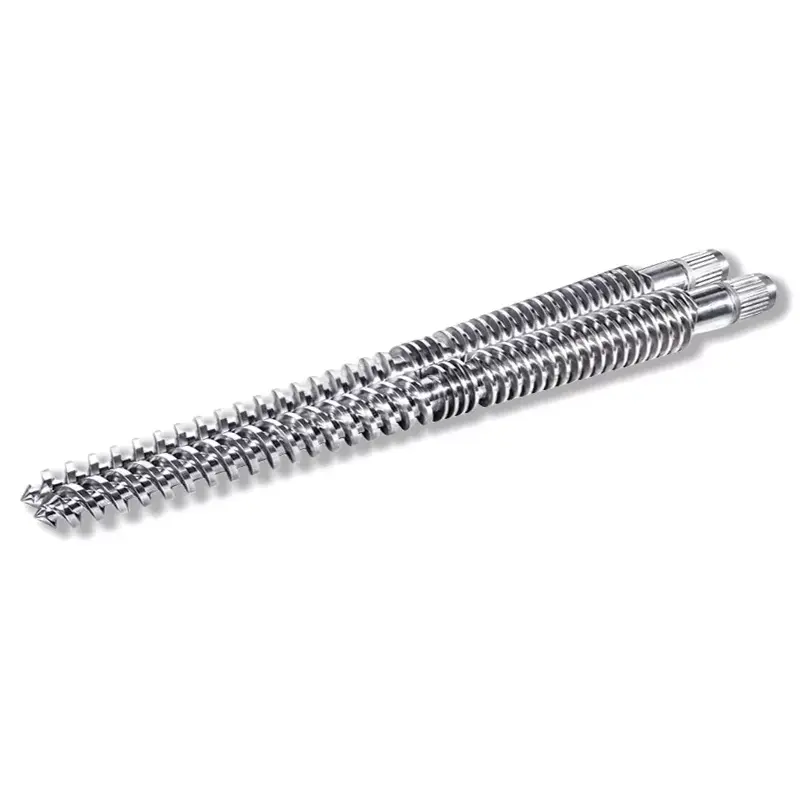
Et konisk dobbeltskrueløp er en avsmalnende, dobbelthulls ekstruderingskomponent der to koniske skruer roterer inne i en matchende konisk sylinder. Den koniske geometrien gir sterk mating og høy kompresjon i en kort lengde, og det er derforkonisk tvillingskrue og løper standardvalget for PVC-rør, profil, plate og WPC ekstrudering.

Hvis du kjører en PVC eller tre-plast linje,konisk dobbeltskrueløper en av delene som mest direkte bestemmer produksjonen, smeltekvaliteten og driftskostnadene. Velg feil størrelse, materiale eller klaring og du betaler for det i slitasje, skrot og nedetid. Denne veiledningen dekker hvordan en konisk skrueskrue fungerer, spesifikasjonene som betyr noe når du kjøper, hvordan den skiller seg fra enparallell dobbeltskrueløp, og hvordan du velger, installerer og vedlikeholder en - skrevet fra perspektivet til en fabrikk som maskinerer disse delene hver dag.

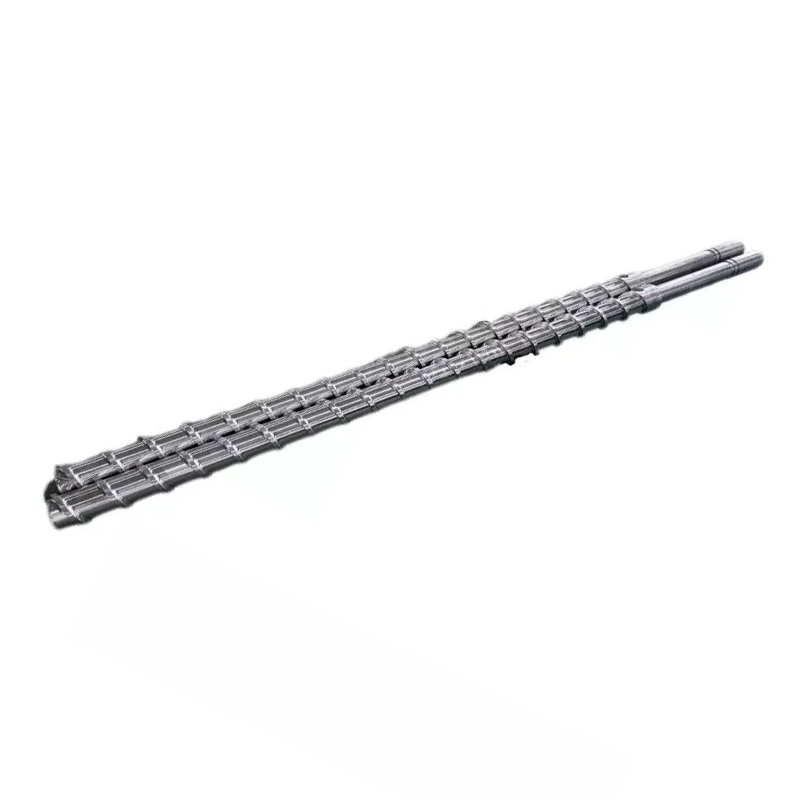
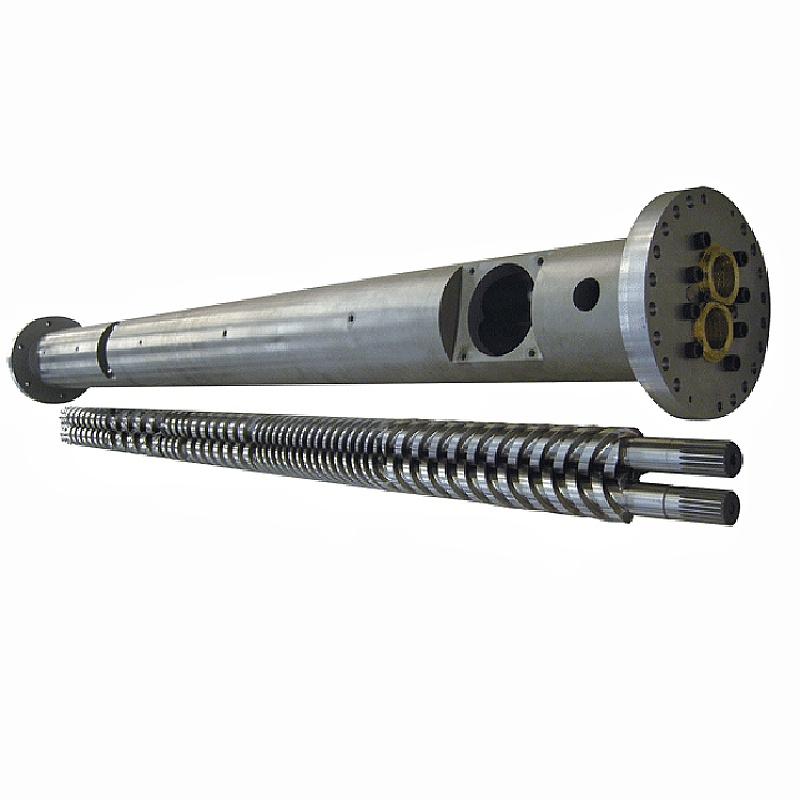
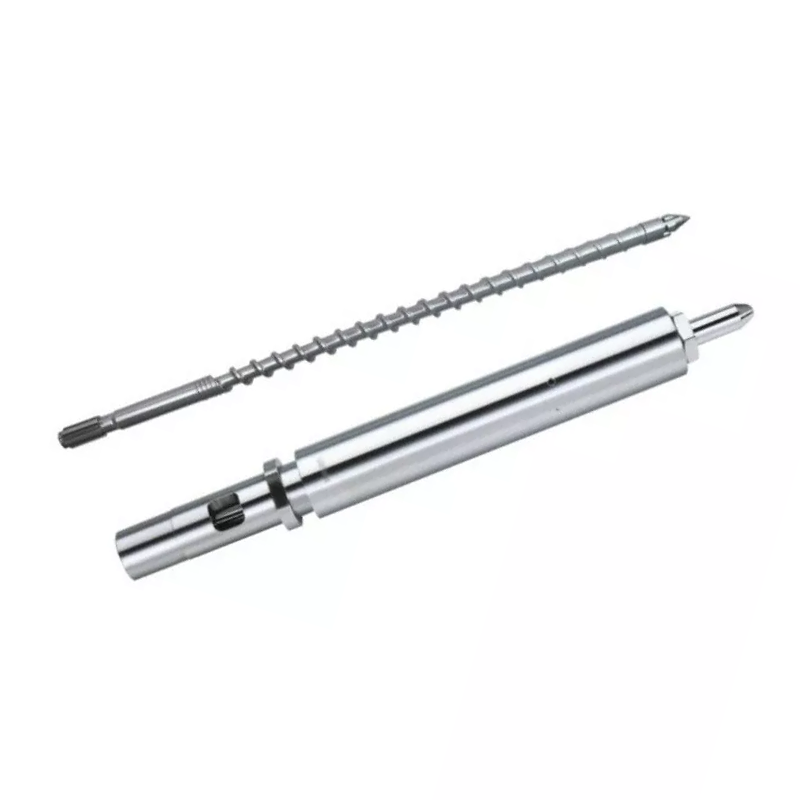
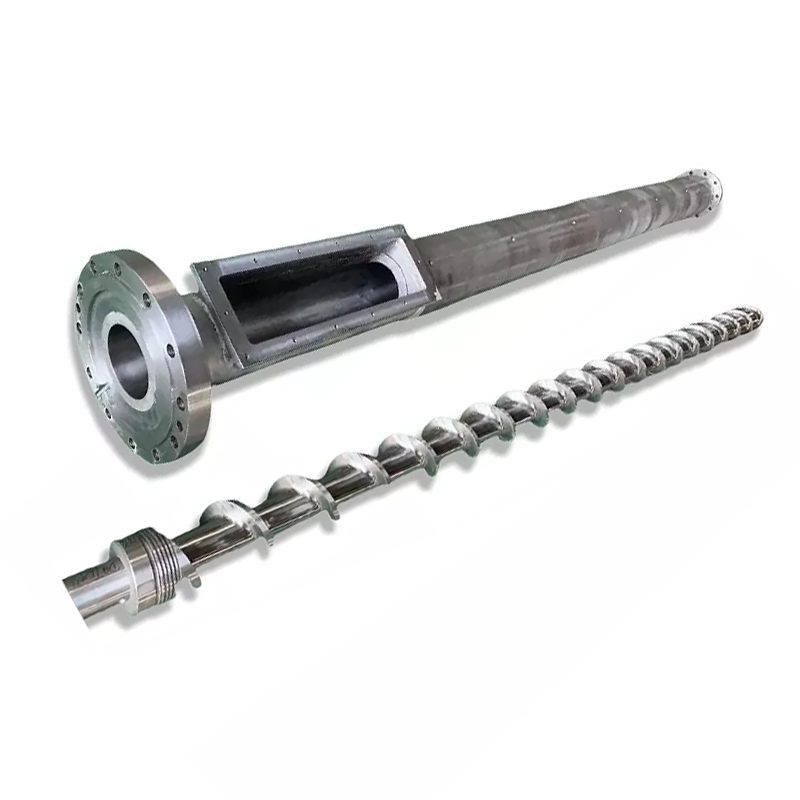
Conical twin screw barrel manufactured by Nanhaiya
Et konisk dobbeltskrue- og tønnesett - de avsmalnende boringene gir kort kompresjon ideell for varmefølsom PVC.

Hvordan fungerer et konisk dobbeltskrueløp

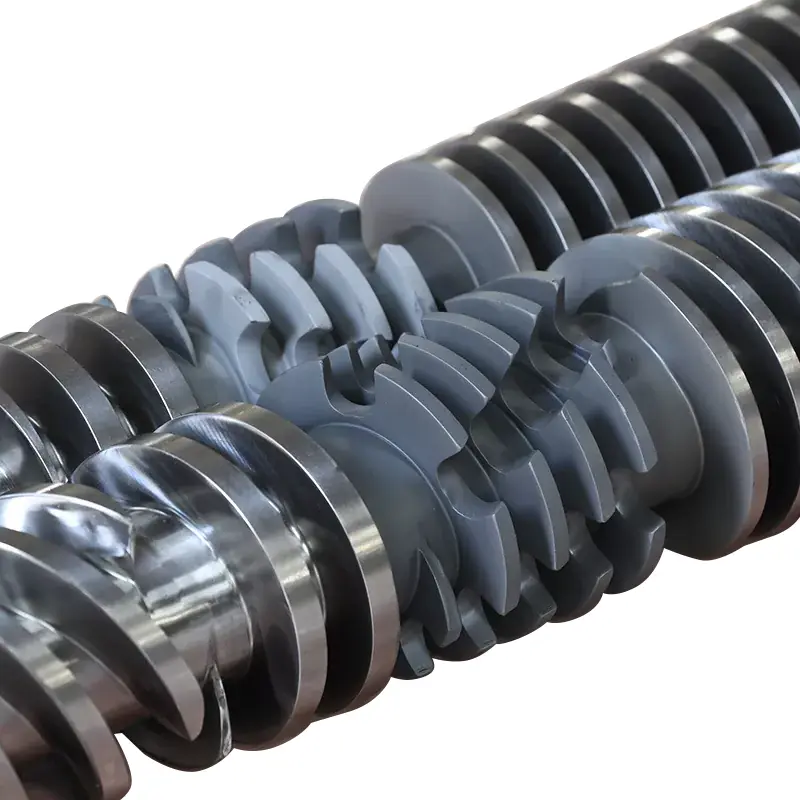
I enkonisk dobbeltskrueekstruder, to skruer sitter side om side i en liten vinkel, bred ved matingsenden og smal ved matrisenden. Tønnen borer avsmalnende for å matche. Når råmaterialet beveger seg fra matesonen med stor diameter til målesonen med liten diameter, komprimerer og mykner krympevolumet det mens de sammengripende fluene transporterer og blandes. Fordi de to skruene roterer i motsatt retning og griper helt inn i hverandre, fungerer den koniske tvillingskruen og tønnen nesten som en fortrengningspumpe - jevn ytelse ved lav, mild skjærkraft, som beskytter varmefølsomme polymerer som PVC.

Prosessen deles inn i tre stadier:

  1. Mate og formidle— den store innmatingsendens diameter gir et stort inntaksvolum, slik at pulverblandinger og materiale med lav bulk-densitet (som PVC-tørrblanding) trekkes inn pålitelig uten å bygge bro.
  2. Komprimering og plastisering— avsmalningen reduserer kanalvolumet langs lengden, komprimerer materialet, driver ut luft og smelter den gjennom kombinert varme og mekanisk arbeid.
  3. Måling og utslipp— den smale målesonen bygger et stabilt trykk og skyver en jevn, homogen smelte gjennom dysen med en kontrollert hastighet.

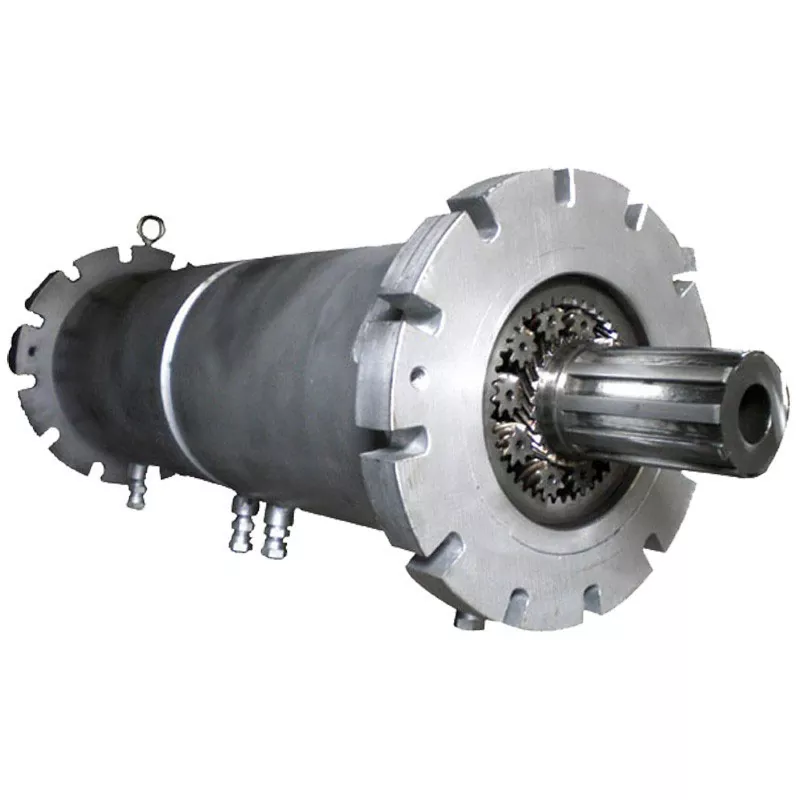
Tønnen gjør mer enn å huse skruene. Den bærer varme- og kjølesonene som holder hvert trinn på riktig temperatur. Nanhaiya fat bruker en flersones oppvarmings- og kjøledesign - vanligvis mate-, kompresjons- og homogeniseringssoner - med valgfri vakuumventilasjon for å trekke fuktighet og flyktige stoffer ut av smelten, noe som betyr noe for fylte og hygroskopiske forbindelser.

Nøkkelspesifikasjoner å sjekke før du kjøper

To koniske tønner kan se identiske ut og yte svært forskjellig. Dette er spesifikasjonene som bestemmer passform, produksjon og levetid - tallene du bør bekrefte på ethvert tilbud.

Spesifikasjonselement Hva det betyr Hvorfor det betyr noe
Diameterforhold Materenden/dyseendens diameter, f.eks. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Stiller inn maskinklassen og utgangsbåndet – må samsvare nøyaktig med ekstrudermodellen din
L/D-forhold Effektiv behandlingslengde vs diameter Lengre effektiv lengde = lengre oppholdstid for full fusjon og avgassing
Materialkvalitet 38CrMoAlA nitrert stål, W6Mo5Cr4V2, HIP-pulverstål eller bimetall Driver direkte slitetid og korrosjonsbestandighet mot fylte/PVC-forbindelser
Overflatebehandling og hardhet Nitrering, forkromning, bimetalllegering eller wolframkarbidspray Nanhaiya sprayer et tungsten-tilsatt legeringslag for å nå62 HRCinne i løpet kontra en typisk 58 HRC
Legeringslagdybde Tykkelsen på det slitesterke indre laget Nanhaiyas bimetalllag er 2,5–3 mm – et dypere lag betyr et lengre brukbart servicevindu
Skrue/tønneklaring Spalten mellom spissen og boreveggen For stor = trykktap og lav effekt; et tett, nøyaktig gap holder effektiviteten høy
Toleranse / retthet Maskineringspresisjon av den ferdige delen Nanhaiya holder koniske tvillingløp til ±0,0005 mm for en jevn, repeterbar passform
Utgangskapasitet (kg/t) Vurdert gjennomstrømning for størrelsen Kjøpernummeret på bunnlinjen – match det med linjehastigheten og produktet
Generell industrimerknad:koniske størrelsesbetegnelser som 45/90 eller 65/132 (mating/dysediameter i mm) er vanlige på tvers av koniske maskiner av typen SJZ, så en tønne spesifisert på denne måten kan ofte tilpasses en eksisterende ekstruder. Bekreft alltid mot tegning eller prøve før bestilling. Du kan se standardstørrelser på vårkonisk dobbeltskrueløpside.

Konisk vs parallell dobbeltskrueløp

Det vanligste spørsmålet kjøpere stiller er om de trenger en konisk eller enparallell dobbeltskrueløp. Begge er to-skruer, begge sammen - men geometrien passer til forskjellige jobber. Kort sagt: konisk utmerker seg ved direkte PVC/WPC-ekstrudering av rør, profil og plate; parallell er sterkere for blandinger, masterbatch og formuleringer med svært høy fyllstoff.

Faktor Konisk dobbeltskrueløp Parallell dobbelskrue løp
Fôretferd Stor mateåpning — bedre inntak for pulver med lav bulk-densitet Mer jevn fôring for blandings- og pelletsfôr
Komprimering Høy kompresjon innebygd i den koniske geometrien Mer konstant kompresjon langs en fast diameter
Varme/skjær Skånsommere, kontrollert behandling - bra for varmefølsom PVC Høyere skjærkraft — bedre for intensiv blanding og dispersjon
Typisk bruk PVC-rør, profil, ark, WPC, harpiksfler Masterbatch, compounding, høy-CaCO₃ og glassfylt arbeid
Vedlikehold Slitasje og klaring må overvåkes nøye ved avsmalningen Ofte enklere geometristandardisering og elementutskifting

En nyttig tommelfingerregel: hvis sluttproduktet ditterEkstrudatet (et rør eller et brett rett av dysen), er vanligvis et konisk dobbeltskrueløp det rette verktøyet. Hvis du lager pellets eller sprer en krevende tilsetningspakke, kan du se på en parallell dobbelskrue - spesielt den motroterende typen for svært høy karbonatbelastning. Ikke sikker på hvilken som passer din linje? Vårenkelt skrue, koniske og parallelle områder er alle vist påproduktsiden.

Vanlige applikasjoner

Fordi den kombinerer sterk mating, høy kompresjon og skånsom skjærkraft, er den koniske tvillingskruen og tønnen arbeidshesten for stiv PVC og tre-plast ekstrudering. Den fungerer best for:

  • PVC rør— vannforsyning, drenering og ledningsrør fra tørrblandet PVC.
  • PVC-profil— vindus- og dørprofiler, kantbånd og trim.
  • PVC plate og ark- skumplate, ark med marmorlook og frittskumplate (se vårPVC-plate konisk tvillingskrue løp).
  • WPC (tre-plast kompositt)— terrassebord, veggpaneler og profiler fra trefiberfylte blandinger.
  • PE-baserte og harpiks-fliser produkter— inkludert takstein av korrugert harpiks og PE-fylte profiler.
  • PVC pelletisering— omdanne PVC-tørrblanding til granulat for nedstrømsbruk.
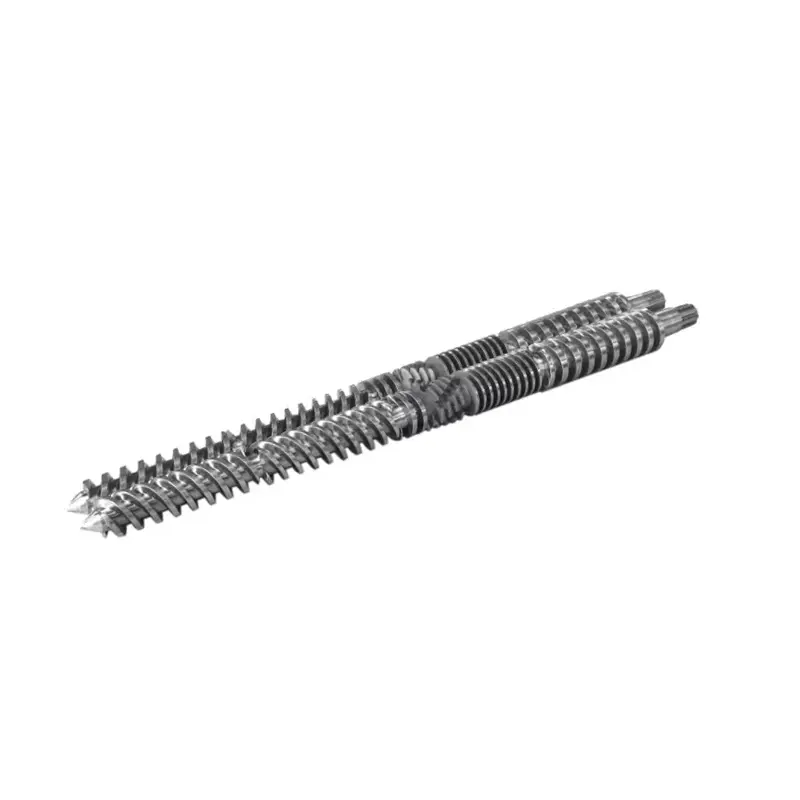
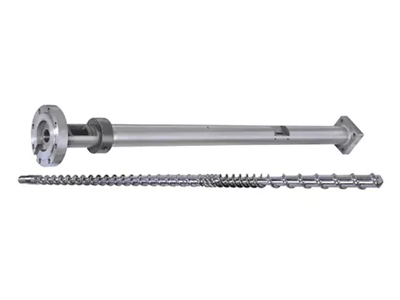
PVC board conical twin screw barrel for foam and marble sheet extrusion
Konisk dobbelskruehylse konfigurert for PVC-plater og skumplateekstrudering.

Hvordan velge riktig konisk tvillingskrue

Utvalget kommer ned til tre spørsmål: hvilket materiale kjører du, hvilken utgang trenger du, og hvor slitesterk er formuleringen din? Bruk matrisen nedenfor som utgangspunkt, og bekreft deretter den nøyaktige størrelsen mot maskinen din.

Ditt materiale/behov Foreslått konfigurasjon Overflate / materialvalg
Stiv PVC rør og profil Standard konisk geometri tilpasset ekstruderen din (f.eks. 55/110, 65/132) Nitreret 38CrMoAlA for ren PVC med lite fyllstoff
PVC + høy CaCO₃ fyllstoff Konisk med forsterket slitesone, eller trinn opp til parallell motroterende Bimetall / wolframkarbidlag (62 HRC) for slitasje
WPC / trefiberforbindelser Konisk med sterk ventilasjon og slitasjebeskyttelse Bimetallisk - trefiber + fyllstoffer er svært slipende
PVC skumplate / ark Konisk innstilt for kontrollert smeltetemperatur og stabilt trykk Nitreret eller bimetallisk avhengig av fyllnivå
Høy ytelse på samme fotavtrykk Større diameterforhold og/eller lengre effektiv lengde Tilpass hardhet til driftstimer og fyllmengde

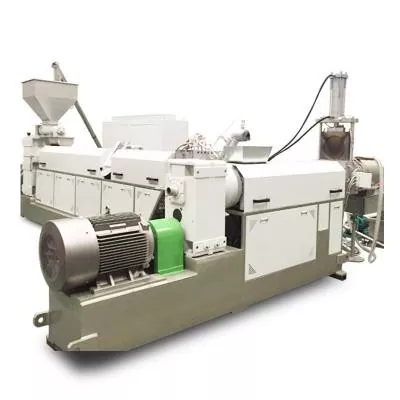
Uansett hva svaret er, er det viktigste trinnet å matche fatet til din eksisterende maskin. Koniske deler er effektivt tilpasset ekstruderen de kjører i, så en tegning - eller en prøve med nøkkeldimensjonene (matings-/dysediameter, senteravstand, total lengde og flensdetaljer) - lar oss sitere en erstatning med nøyaktig passform i stedet for en "nær nok" del. Trenger du hele linjen fremfor komponenten, bygger vi ogsåkomplette ekstrudermaskiner.

Grunnleggende om installasjon og kabling

Et presisjonsløp fungerer bare hvis det er installert firkantet, rent og riktig oppvarmet. Trinnene nedenfor er en generell oversikt — følg alltid maskinbyggerens håndbok og prosedyrer for låsing.

  1. Slå av og lås ut.Isoler stasjonen og alle varmeovnene før du fjerner den gamle tønnen. Bekreft null energi før du starter.
  2. Rengjør de parrende ansiktene.Fjern gammel tetningsmasse, karbon og grader fra flenser og lokaliseringsflater slik at den nye tønnen sitter uten forvrengning.
  3. Monter og juster.Monter den koniske sylinderen til girkassen/materhuset, kontroller konsentrisiteten og at skruene dreier fritt for hånd før strømmen settes på.
  4. Koble varmesonene.Koble til båndvarmere og kjøling per sone (mating → kompresjon → måling), og par hvert termoelement til riktig kontrollerkanal slik at ingen sone er krysskoblet.
  5. Sett en sugeprofil.Bring tønnen sakte opp til temperatur og la den bløtgjøre slik at stål og smelte blir utlignet før du starter skruene - kald start risikerer momentskader.
Tips til varmesonen:hold matesonen kjøligst og steg temperaturene opp mot dysen. Ujevne eller feil kartlagte soner er en av de vanligste årsakene til bølgende og svarte striper - verdt å dobbeltsjekke etter ethvert fatskifte.

Feilsøking og slitasje

De fleste problemer med koniske tønner kunngjør seg selv som ustabil produksjon, overoppheting eller degradert produkt. Bruk denne tabellen til å gå raskt fra symptom til sannsynlig årsak til å fikse.

Symptom Sannsynlig årsak Fastsette
Utgang svinger / stiger Inkonsistens i fôret, slitte flyvinger eller temperaturavvik Sjekk fôring, verifiser sonetemperaturer, mål skrue/tønneklaring
Overoppheting Varmeapparatubalanse, overdreven friksjon eller blokkert kjøling Inspiser hver sone og kjølekrets; kartlegg termoelementer på nytt
Dårlig plastifisering Feil skrueoppsett eller en slitt løpsboring Bekreft konfigurasjonen; sjekk for forstørret klaring fra slitasje
Svarte linjer / striper Døde flekker som inneholder nedbrutt materiale, eller skåret boring Rengjør og rengjør grundig; inspiser boringen og skruens overflate
Overdreven / rask slitasje Slipende fyllstoff, dårlig vedlikehold eller underspesifisert hardhet Oppgrader til et bimetall-/wolframkarbidtønne; stramme vedlikeholdet

Slitasje er normalt - målet er å gjøre det sakte og forutsigbart. Slipende fyllstoffer (CaCO₃, trefiber, glass) angriper boringen og flyr raskest, og det er nettopp grunnen til at et dypere og hardere indre lag betaler seg selv. En 62 HRC wolfram-tilsatt overflate varer ganske enkelt lenger mot disse forbindelsene enn en standard 58 HRC-finish, og strekker intervallet mellom ombyggingene.

Sjekkliste for vedlikehold

Korte, regelmessige kontroller forhindrer de dyre feilene. Bygg disse inn i rutinen din:

Intervall Sjekke Handling
Hvert skift Sonetemperaturer og ampere Loggavlesninger; undersøke eventuell drift fra baseline
Ukentlig Smeltekvalitet og overflatefinish Se etter nye striper, geler eller utgangsendring
Månedlig Rensing og visuell boring/skruesjekk Rengjør døde flekker; se etter scoring eller misfarging
Kvartalsver Skrue/tønneklaring Mål gapet; sammenligne med spesifikasjoner for å spore slitasjehastighet
Etter behov Varmer og termoelement integritet Bytt ut defekte bånd/sensorer før de forårsaker dårlig produkt

Ofte stilte spørsmål

Hva er et konisk dobbeltskrueløp?

Det er en konisk ekstruderingskomponent med to boringer der to koniske skruer roterer inne i en matchende konisk sylinder. Avsmalningen komprimerer og mykner materiale over en kort lengde, noe som gjør den koniske skruehylsen ideell for PVC-rør, profiler, ark og WPC-ekstrudering.

Hvilke materialer er den best brukt til?

Stiv PVC (rør, profil, plate og plate), tre-plastkompositt, PE-baserte profiler og harpiksfliser, pluss PVC-pelletisering. Den håndterer tørrblandingspulver med lav bulk-densitet spesielt godt takket være det store inntaket i fôringsenden.

Hvordan er den forskjellig fra en parallell dobbelskrue?

En konisk tønne avsmalner og bygger høy kompresjon med skånsom skjæring, som passer direkte PVC/WPC-ekstrudering. ENparallell dobbeltskrueløpholder en konstant diameter og høyere skjærkraft, noe som passer sammensetning, masterbatch og formuleringer med svært høy fyllstoff.

Hva er den typiske klaringen mellom skrue og fat?

Klaring er det lille gapet mellom ventilspissen og boreveggen. Den er satt stramt og nøyaktig på en ny del; da den åpner seg for slitasje, effekt og trykkfall. Å måle det med jevne mellomrom er den klareste måten å spore tønneslitasje på.

Hvordan installerer jeg et konisk dobbeltskrueløp?

Slå av og lås ut, rengjør de sammenkoblede overflatene, monter og juster slik at skruene dreier fritt, koble hver varmesone og termoelement riktig, og bring deretter tønnen opp til temperatur sakte og bløtlegg den før du starter skruene.

Hva forårsaker slitasje i koniske tvillingskruer?

Hovedsakelig slipende fyllstoffer som kalsiumkarbonat, trefiber og glass, forverret av korrosjon fra PVC-behandling, dårlig vedlikehold og underspesifisert hardhet. Et dypere bimetall- eller wolframkarbidlag motstår alle tre langt bedre.

Hvor ofte bør tønnen inspiseres eller byttes?

Gjør visuelle kontroller og rensekontroller månedlig og mål avstanden kvartalsvis. Tidspunktet for utskifting avhenger av fyllmasse og driftstimer – følg slitasjetrenden i stedet for å vente på feil, og bygg om eller bytt ut når klaringen går forbi spesifikasjonene.

Hvordan velger jeg riktig størrelse for ekstruderingslinjen min?

Tilpass diameterforholdet og lengden til ekstrudermodellen og måleffekten, og velg deretter en overflatebehandling basert på hvor slitesterk formuleringen din er. Send en tegning eller en prøve med nøkkeldimensjoner slik at tønnen passer nøyaktig, ikke en tilnærming.

Trenger du en konisk dobbelskrue som passer til maskinen din?

Send oss ​​tegningen din - eller en prøve med nøkkeldimensjonene - og ingeniørene våre vil spesifisere en nøyaktig passform konisk tvillingskrue og fat med riktig hardhet for materialet ditt. Med egen nitrering, bimetall- og wolframkarbid-behandling bygger vi deler som når 62 HRC inne i boringen for lang levetid.

Få et tilbud innen 12 timer →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globale kunder ·enkelt, konisk tvilling & parallell tvillingskru fat
Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere