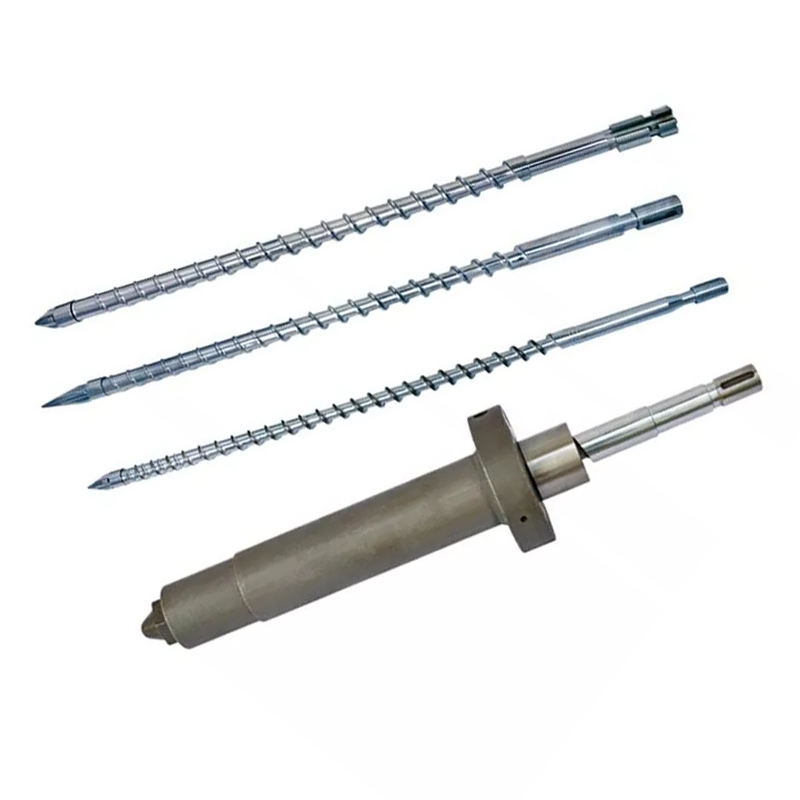
En slitt sprøytestøpingsskrue varsler deg før den svikter. Se etter fem tegn:drivende skuddvekt, svarte flekker som kommer tilbake etter rengjøring, stigende motorbelastning ved samme effekt, speil- eller overflatedefekter og langsom skrugjenoppretting.En av disse kan ha andre årsaker; to eller tre sammen, trender feil vei over uker, pek rett på en slitt skrue og tønne. Bekreft med en skyvelære før du bytter.
En skruetønne svikter sjelden på en gang. Avstanden mellom skruen og tønnen åpner seg sakte, og lenge før noe går i stykker, viser det gapet seg som små problemer på delene du lager. Lær deg å lese dem tidlig, og du kan planlegge en erstatning i stedet for å reagere på et linjestopp.
Her er de fem tegnene vi ber kundene se etter, og hvordan de skiller slitasje fra de andre tingene som forårsaker de samme symptomene.
Hvorfor et slitt fat signaliserer før det mislykkes
Skruen og tønnen fungerer ved å holde en tett klaring mellom dem, vanligvis en brøkdel av en millimeter. Det tette gapet er det som lar skruen bygge trykk og måle et konsistent skudd.
Ettersom slipende eller etsende materiale sliter på skruehullene og løpsboringen, utvides gapet. Melt begynner å skli bakover over flyene i stedet for å bevege seg fremover. Ingenting ser ødelagt ut, men hver jobb maskinen gjør blir litt mindre konsekvent. De fem tegnene nedenfor er alle versjoner av det ene underliggende problemet: tapt klaring.
1. Skuddvektsdrift
Dette er vanligvis det første tegnet, og det mest pålitelige. Når klaringen åpner seg, lekker smelte bakover forbi skruespissen og tilbakeslagsventilen under injeksjon. Skuddvekten som holdt seg jevn i årevis begynner å vandre, og deler som pleide å være identiske varierer nå fra syklus til syklus.
Før du fordømmer tønnen, utelukk tilbakeslagsventilen. En slitt rutering gir samme drivende skuddvekt, og det er en mye billigere løsning. Hvis en ny ventil ikke gjenoppretter konsistensen, har selve klaringen åpnet seg.
2. Svarte flekker kommer stadig tilbake
Hver molder får en og annen sort flekk. Advarselsskiltet er når de kommer tilbake rett etter en full rensing og rengjøring.
Slitt klaring skaper døde flekker der en tynn smeltefilm fester seg til tønneveggen i stedet for å bevege seg fremover. Den filmen sitter varm, forringes og bryter med jevne mellomrom løs i bildet som en svart flekk eller brun strek. Rengjør maskinen og flekkene forsvinner i en time, og kom så tilbake, fordi den slitte geometrien som fanger materialet fortsatt er der.
På PVC viser dette seg raskere og dårligere, fordi nedbrutt PVC både misfarger og korroderer stålet den sitter mot, noe som utvider klaringen ytterligere. Det blir en løkke.
3. Motorbelastningen stiger med samme effekt
Se frekvensomformeren ved en fast skruehastighet og utgang. Hvis det går oppover i løpet av uker uten endringer i materialet eller prosessen, er det noe som øker motstanden.
Slitt klaring, liten skruefeiljustering og forringet materiale som bygger seg opp på flyene, øker belastningen motoren må overvinne. I seg selv er økende motorbelastning tvetydig. Sammen med drivende skuddvekt eller returnerende flekker peker den på en slitt skrue og løp.
4. Sperremerker og overflatedefekter
Sletting, sølvstriper og generell uklarhet på overflaten betyr vanligvis gass eller fuktighet i smelten. Når du har utelukket våt harpiks og bekreftet at tørkingen fungerer, blir et slitt fat mistenkt.
En skrue som ikke lenger måler rent etterlater inkonsekvent smeltetrykk og fanger opp gass som burde vært utarbeidd. Defekten vises på delens overflate. Hvis den samme harpiksen pleide å støpe ren og nå sprer seg uten prosessendring, kan skruegeometrien ha drevet ut av spesifikasjonen.
5. Skruegjenoppretting bremser ned
Hvis restitusjonstiden kryper opp og begynner å spise seg inn i syklusen din, transporterer ikke skruen smelten lenger så effektivt som den gjorde. Slitte fly skyver mindre materiale fremover per omdreining, så skruen trenger mer tid, eller mer fart, for å lade det samme skuddet.
Litt ekstra gjenopprettingstid alene kan bare bety en prosessjustering. En jevn stigning over uker, sammen med noen av skiltene ovenfor, er at tønnen forteller deg at arbeidsklaringen er borte.
Slik bekrefter du slitasje med en skyvelære
De fem tegnene forteller deg å se. Måling forteller deg sikkert. Ikke bytt ut en tønne på symptomer alene; bekreft tallene først.
- Mål skruens ytre diametermed et mikrometer på flere punkter langs skruen, spesielt mot måleenden der slitasje konsentrerer seg.
- Mål den indre diameteren av tønnenmed en boremåler på matchende punkter.
- Beregn den radielle klaringensom halvparten av forskjellen mellom boring ID og skrue OD.
- Sammenlign med den opprinnelige byggeklaringenpå tegningen din.
Slitasjen er sjelden ensartet. Skruen og tønnen slites mest der trykk og skjær topper, som vanligvis er mot doserings- og utløpsenden. Mål på flere punkter slik at du fanger det verste stedet i stedet for å snitte det unna. Hvis du ikke har den originale byggeklaringen, send oss skrue- og fatstørrelsen, så kan vi referere til standardtoleransen for den geometrien.
Tommelfingerregel:når radiell klaring når omtrent to til tre ganger den opprinnelige byggeklaringen, har produksjonen og smeltekvaliteten vanligvis blitt dårligere nok til å rettferdiggjøre utskifting eller ombygging. Bekreft mot din egen tegning, fordi det nøyaktige tallet avhenger av diameter.
Reparere eller erstatte?
Ikke alle slitte sett trenger full utskifting. Hvilken vei man skal gå avhenger av hva som er slitt og hvor langt.
| Situasjon | Vanlig vei |
|---|---|
| Skruen er slitt, tønnen fortsatt innenfor toleranse | Bygg om eller bytt ut skruen; beholde tønnen |
| Tønne slitt, skruen fortsatt god | Re-line eller bytt ut tønnen for å gjenopprette klaring |
| Begge brukt sammen | Bytt ut som et matchet sett for maskinens fulle levetid |
| Samme slitasje kommer raskt tilbake på abrasiv harpiks | Oppgrader materialbehandling, ikke bare dimensjoner |
Den siste raden er viktig. Hvis et nitrert fat fortsetter å slites raskt på glassfylt eller fylt materiale, tilbakestiller du bare den samme nedtellingen ved å erstatte den med en annen nitrert fat. Reparasjonen er en hardere overflate, ikke en annen identisk del. Vårbimetall vs nitrid guidedekker når oppgraderingen betaler seg selv.
Slitt tønne dreper produksjonen din? Send din skrue og fatstørrelse, maskinmodell og materialet du kjører. Vi måler mot toleranse og tilbyr en erstatning innen 12 timer.
Få et erstatningstilbudHvorfor jobbe med Nanhaiya
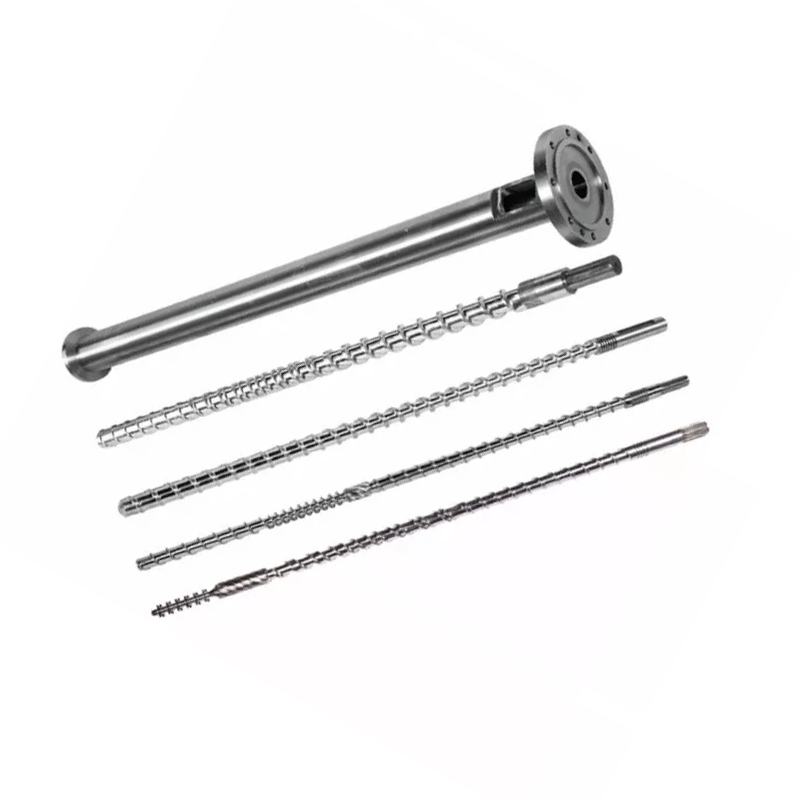
Nanhaiya har produsert skruer og fat i over tjue år og betjener 500+ kunder over hele verden. Vårsprøytestøpeskruerer bygget av 38CrMoALA legert stål, gassnitrert til et 0,5–0,8 mm lag ved 950–1050 HV, med en levetid på omtrent 10 000–20 000 timer på standard harpikser.
Når et slitt sett kommer tilbake for måling, tilpasser vi erstatningen til dine faktiske forhold, ikke bare de gamle dimensjonene. Hvis slitende eller etsende materiale forkortet levetiden til den siste tønnen, spesifiserer vi en hardere eller korrosjonsbestandig behandling, og sprayer hard legering hele sirkelen rundt slitesonen for å bringe borehardheten til 62 HRC der fôret krever det. For ikke-standard maskiner bygger våre ingeniører om geometrien fra tegningen eller en prøve.
Send din maskinmodell og skrue- og tønnestørrelsen, så får du et tilbud innen 12 timer.
Ofte stilte spørsmål
Hvordan vet jeg om skruen min er utslitt?
Se etter drivende skuddvekt, svarte flekker som kommer tilbake etter rengjøring, økende motorbelastning ved samme effekt, speil- eller overflatedefekter og langsom skrugjenoppretting. Enhver kan ha en annen årsak, men to eller tre sammen, trender verre over uker, peker på en slitt skrue og tønne. Bekreft ved å måle klaringen mot den originale byggetegningen.
Hva får skuddvekten til å bli inkonsekvent?
To hovedårsaker: en slitt tilbakeslagsventil, eller slitt klaring fra skrue til fat som lar smelten gli bakover under injeksjon. Sjekk ventilen først, fordi det er den billigere løsningen. Hvis en ny ventil ikke gjenoppretter konsistensen, har tønneklaringen sannsynligvis åpnet seg forbi toleransen.
Hvor mye klaring betyr at en skrueskål må skiftes ut?
Som en tommelfingerregel, når radiell klaring når omtrent to til tre ganger den opprinnelige byggeklaringen, har produksjon og smeltekvalitet forringet nok til å rettferdiggjøre utskifting eller ombygging. Det nøyaktige tallet avhenger av skruens diameter, så bekreft mot din egen byggetegning.
Kan jeg bytte bare skruen og beholde tønnen?
Ja, hvis tønnen fortsatt måler innenfor toleranse. Slitasjen er ofte ujevn, så mål begge før du bestemmer deg. Hvis skruen er slitt, men tønnen er god, gjenoppretter eller erstatter du bare klaringen. Hvis begge er slitt, bytt dem ut som et matchende sett.
Hvorfor blir den samme tønnen raskt slitt?
Rask gjentatt slitasje betyr vanligvis at overflatebehandlingen ikke stemmer overens med materialet. Glassfiber, mineralfyllstoffer og etsende harpikser slites raskt gjennom et standard nitrert lag. Å erstatte den med en annen nitrert tønne tilbakestiller den samme korte nedtellingen; fikseringen er en bimetallisk eller korrosjonsbestandig overflate, ikke en annen identisk del.