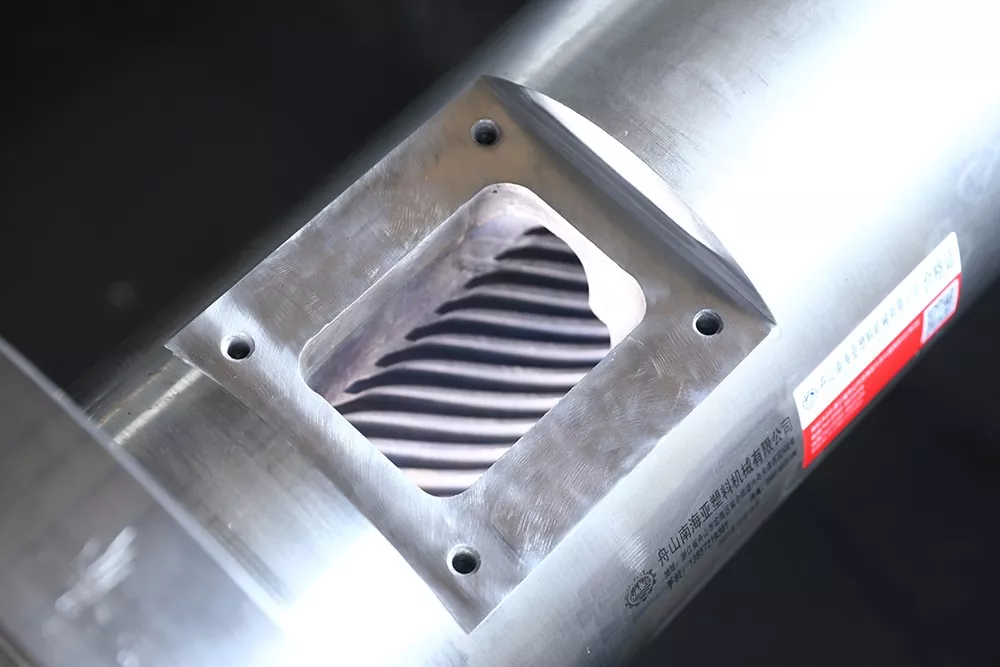
En tønneflens ser enkel ut til den nye delen når maskinen. Da kan en liten feil i registeret, boltsirkel, tetningsflate eller smeltepassasje stoppe installasjonen. Denne veiledningen viser innkjøps- og vedlikeholdsteam hvordan man gjør en gammel prøve, maskingrensesnitt og driftsplikt til en kontrollert flensspesifikasjon.



Raskt svar
Å kjøpe enekstrudertønneflens, send en kontrollert tegning som identifiserer boring, ytre diameter, tykkelse, lokaliseringsregister, boltemønster, tetningsflate, materiale, overflatebehandling og sammenkoblingsdeler. Legg til faktisk temperatur- og trykkgrunnlag, ekstruder- eller dysehodemodell, mengde og inspeksjonskrav.
Ikke bestill en tilpasset maskinflens fra ordene "ANSI", "DIN", "JIS" eller "PN16" alene. Disse referansene kan definere en standard rørflens bare når den fullstendige standardbetegnelsen og servicegrunnlaget er oppgitt. En ekstruderforbindelse trenger vanligvis sin egen grensesnitttegning, selv når den ene siden følger et anerkjent flensmønster.
Identifiser først hva slags flens du kjøper
Anskaffelsesfeil begynner ofte når tre forskjellige komponenter alle kalles en flens. En standard rørflens, en tilpasset ekstruderrørflens og en overgangsadapter kan se like ut på et fotografi. De er ikke spesifisert på samme måte.
| Komponent | Hva definerer det | Hovedanskaffelsesrisiko |
|---|---|---|
| Standard rørflens | Nøyaktig standard, utgave, nominell størrelse, klasse eller PN, belegg, materiale, boring og tilkoblingstype | En kort etikett som "DIN-flens" kan referere til mer enn ett dimensjons- og klassifiseringssystem |
| Tilpasset ekstruder tønneflens | Kontrollert maskintegning, parrende fat eller adapter, register, boltmønster, smelteboring, tetningsfunksjon og serviceplikt | Bruk av et rør-flensbord for et maskingrensesnitt som har tilpassede lokaliserings- og flytfunksjoner |
| Die-head adapter flens | To grensesnitt pluss intern smelteovergang, orientering, støtte og krav til sensor eller skjermpakke | Begge ender passer separat, men den sammensatte strømningsbanen, senterlinjen eller boltorienteringen gjør det ikke |
Nanhaiyas nåværendetønneflensområdetdekker runde stålflenser med flensforbindelser og tilpassbare portstørrelser. ANSI, DIN og JIS mønstre er tilgjengelige, sammen med fullt tilpassede dimensjoner for plast, kjemisk, granulering og maskineri.
Vår fabrikkvisning:standardnavnet starter en teknisk samtale; det fullfører ikke tegningen. Vi spør først hvor delen sitter, hva som lokaliserer den, hva som tetter den og hva som passerer gjennom den. Når disse funksjonene er klare, blir de riktige dimensjonene mye lettere å kontrollere.


Dimensjonene som avgjør om flensen passer
En nyttig tegning skiller størrelse fra funksjon. Boltehullene skaper klemkraft, registeret lokaliserer delene, flaten bærer tetningen og boringen bærer smelten eller prosessmediet. Å be en funksjon om å kompensere for en annen skaper vanskelig montering og usikker forsegling.
| Tegnefunksjon | Hvorfor det betyr noe | Hva kjøper skal oppgi |
|---|---|---|
| Utvendig diameter | Kontrollerer konvolutt, verktøytilgang og klaring i nærheten av varmeovner, verner eller støtter | Nominell størrelse, toleranse og eventuell begrenset sektor |
| Sentralboring eller smeltepassasje | Kontrollerer strømningskontinuitet og det interne trinnet ved skjøten | Diameter, toleranse, overgangsform, retning og overflatekrav |
| Samlet og lokal tykkelse | Påvirker boltinngrep, stivhet, innretting og montert lengde | Datumflater, tykkelser, forsenkninger og navlengde |
| Lokaliseringsregister eller tapp | Etablerer konsentrisk montering i stedet for å stole på bolthullsklaring | Hann- eller hunntrekk, diameter, dybde, passform og innføring |
| Boltemønster | Gir klemforbindelsen og fikser vinkelretningen | Antall, stigningssirkeldiameter, hullstørrelse, gjenger, dybde og vinkeldatum |
| Forseglingsflate | Skaper den tiltenkte kontakten med en pakning, ring, spor eller metallflate | Kledningstype, dimensjoner, finish, tetningsspesifikasjon og tillatt skade |
| Geometriske kontroller | Hold boringen, registeret og tetningsflaten korrekt relatert | Datumer pluss nødvendig planhet, perpendikularitet, posisjon, koaksialitet eller utløp |
| Orienteringsfunksjoner | Juster varmeovner, sensorporter, kilespor, vern eller asymmetriske sammenkoblingsdeler | Klokkevinkel fra ett entydig datum |
ISO 286-1 gir et internasjonalt system for lineære størrelsestoleranser og tilpasninger, inkludert sylinderfunksjoner og grunnleggende hull- og grunnleggende akselkonsepter. ISO 1101 gir symbolspråket for form, orientering, plassering og utløpskontroller. Disse standardene er med på å uttrykke kravet, men designeren må fortsatt velge funksjonelle datum og tillatte verdier.
Bolthullsklaring er ikke et lokaliseringssystem.Hvis det tilkoblede dysehodet eller adapteren må være konsentrisk med sylinderboringen, definer et register eller en annen kontrollert lokaliseringsfunksjon. Å stramme boltene mens du tvinger to feiljusterte boringer sammen kan skade overflaten, tetningen eller festene og etterlate et skadelig innvendig trinn.

ANSI, DIN, JIS og PN er ikke fullstendige kjøpsbeskrivelser
Nanhaiya tilbyr ANSI, DIN og JIS alternativer eller en tilpasset standard. Dette området er nyttig når en flens forbinder etablerte anleggsrør eller må matche et eksisterende regionalt mønster. Tilbudet trenger fortsatt nøyaktig dokument, utgave, nominell størrelse, vurdering, ansikt, materiale og eventuelle endringer i prosjektet.
ASME B16.5, for eksempel, er tittelen for rørflenser og flensfittings fra NPS 1/2 til NPS 24. Omfanget tar for seg trykk-temperaturklassifiseringer, materialer, dimensjoner, toleranser, merking og testing. Dette er et sterkt rammeverk for komponenter innenfor sitt omfang, men tittelen gjør ikke hver ekstruderforbindelse til en B16.5-flens.
Praktisk forskjell:hvis flensen er en del av en trykkrørgrense, bruk gjeldende rørregler og kvalifisert teknisk gjennomgang. Hvis det er et tilpasset maskingrensesnitt, kontroller det med godkjent utstyrstegning og driftsplikt. Hvis den utfører begge rollene, må kjøpspakken tilfredsstille begge kravene.
Standard mønster
Oppgi standardnummer, år eller utgave, størrelse, klasse eller PN, belegg, materialgruppe og parringskomponent. List opp eventuelle avvik eksplisitt.
Egendefinert mønster
Gjør den signerte tegningen til autoritet. En referanse til en standard kan fortsatt definere utvalgte tråder, tilpasninger, symboler eller testmetoder.
Blandet grensesnitt
Vis hvilket ansikt som følger en standard og hvilket ansikt som er tilpasset. Definer den indre overgangen og vinkelforholdet mellom begge ender.
Vår fabrikkvisning:«samme som den gamle flensen» er nyttig kontekst, men det er ikke et inspiserbart krav. Vi setter nøyaktig grensesnitt på en tegning og ber kjøper om å godkjenne den. Dette gir produksjons-, inspeksjons- og installasjonsteam det samme svaret når en måling stilles spørsmål.
Trykkklasse kan ikke skilles fra temperatur og materiale
Nanhaiyas tønneflensside viser PN6, PN10, PN16, PN25, PN40 og PN63 alternativer. Behandle disse som tilgjengelige spesifikasjonskategorier, ikke som én universell arbeidspresserklæring. En brukbar vurdering avhenger av gjeldende standard, materiale, temperatur, geometri, bolting, tetning og systemdesign.
Polymerbehandling legger til forhold som en kort flensetikett ikke kan beskrive. Tilkoblingen kan se varmsmelte, varme- og kjølesykluser, maskinvibrasjoner, dysehodevekt, monteringsbelastninger og rengjøring. Angi normale og maksimale forhold, men hold designforholdene atskilt fra rutinemessige prosessinnstillinger.
| Pliktinngang | Hvorfor produsenten trenger det | Bevis å legge ved |
|---|---|---|
| Normal og maksimal temperatur | Påvirker materialadferd, tetningsvalg, termisk bevegelse og vurderingsgrunnlag | Prosessark, varmeovnsinnstillinger og målt driftsområde |
| Normalt og maksimalt trykk | Definerer mekanisk og tetningsplikt under gjeldende designmetode | Instrumenteringsområde, driftsopptegnelser og designkrav |
| Trykkmedium | Smeltet polymer-, gass-, væske- eller anleggsrør kan kreve forskjellige design- og rengjøringskontroller | Materialnavn, formel, sikkerhetsdata og prosessdiagram |
| Ekstern belastning | Et tungt dysehode eller ikke-støttet rør kan legge til bøyebelastning på flensen | Monteringsvekt, tyngdepunkt, støtter og monteringstegning |
| Termiske sykluser | Gjentatt ekspansjon og sammentrekning kan påvirke forspenning, innretting og tetning | Start- og stoppfrekvens pluss oppvarmings- og kjølesekvens |
| Gjeldende kode eller kunderegel | Fastsetter beregninger, materialregistreringer, merking, prøving og godkjenningsansvar | Nøyaktig dokument, utgave og prosjektspesifikasjon |
Ikke velg et høyere PN-nummer som en frittstående kur mot lekkasje.Lekkasje kan komme fra ansiktsskader, feil tetning, forvrengning, forurensning, dårlig justering, uegnet bolting eller termisk bevegelse. Finn feilmekanismen før du endrer klasse eller innstrammingsmetode.


Velg materiale og overflatebehandling for det virkelige miljøet
Nanhaiya produserer tønneflenser av karbonstål, rustfritt stål og legert stål. Tilgjengelige overflatebehandlinger inkluderer sandblåsing, galvanisering og nikkelbelegg, med andre behandlinger tilgjengelig for kundens behov. Den godkjente tegningen skal angi eksakt karakter og behandlingsomfang, ikke bare en bred materialfamilie.
| Alternativ | Hvorfor en kjøper kan vurdere det | Spørsmål å løse før godkjenning |
|---|---|---|
| Karbonstål | Generell maskinstyrke og økonomisk produksjon der miljøet er kontrollert | Nøyaktig karakter, korrosjonsbeskyttelse, sveisbarhet, temperaturgrunnlag og utsatte overflater |
| Rustfritt stål | Korrosjonsbestandighet eller en renere eksponert overflate for et definert prosessmiljø | Nøyaktig karakter, kjemisk eksponering, gnagingsrisiko, parringsmaterialer og fabrikasjonsvei |
| Legert stål | Mekanisk eller termisk bruk som krever en spesifisert legering og behandlingsvei | Karakter, varmebehandling, hardhet, seighet, bearbeidbarhet og inspeksjonsrekord |
| Sandblåst overflate | Overflateforbehandling eller spesifisert utvendig finish | Hvilke flater som behandles og hvilke presisjons- eller tetningsflater må beskyttes |
| Galvanisert eller forniklet overflate | Ytterligere overflatebeskyttelse for et avtalt miljø | Beleggmateriale, tykkelseskriterium, maskerte områder, dimensjonalt tillatt og reparasjonsmetode |
Et belegg korrigerer ikke et uegnet grunnmateriale, svak geometri eller skadet tetningsflate. Den kan også endre et tettsittende register dersom tegningen ikke definerer maskerte flater og sluttmål. Bestem om toleransen gjelder før behandling eller for den ferdige delen klar for montering.
Vår fabrikkvisning:vi skiller arbeidsflater fra beskyttede ytre ansikter. Et tetningsland, lokaliseringsdiameter eller tett boring bør ikke få et belegg ved et uhell. Å markere behandlingsgrenser på tegningen er mye tryggere enn å løse dem etter at de ferdige delene kommer.



Hvordan måle en ny tønneflens
En gammel del gir verdifulle fysiske bevis, men den representerer kanskje ikke lenger den tiltenkte geometrien. Et register kan slites, et ansikt kan skummes under reparasjon og varme kan forvrenge platen. Den originale maskin- eller monteringstegningen forblir den beste startautoriteten når den er tilgjengelig.
- Fotografer den installerte enheten.Registrer strømningsretning, komponentrekkefølge, senterlinje, støtter, varmeovner, sensorer og tilgang før demontering.
- Identifiser begge paringskomponentene.Legg merke til tønnen, adapteren, skjermveksleren, sammenløpskjernen, strukturen på girkassesiden eller dysehodet som er koblet til hver side.
- Rengjør uten å endre bevisene.Fjern polymer og løs forurensning uten å avrunde kanter eller polere bort slitasjemerker som forklarer feilen.
- Etablere datum.Velg den primære tetnings- eller monteringsflaten, boringen eller registeraksen og en vinkelfunksjon før du registrerer dimensjoner.
- Mål hvert grensesnitt.Registrer boring, utvendig diameter, tykkelse, hvert trinn og dybde, boltmønster, gjenger, forsenkninger, flatetrekk og orientering.
- Mål de parende delene.En kopiert slitt flens kan gjenskape den gamle feilen. Bekreft de faktiske mann- og hunnregistrene, tilgjengelig boltinngrep og pakningsplassering.
- Løs konflikter på den nye tegningen.Sammenlign prøven, originaltegningen og parringsmålene, og godkjenn dimensjonen som gjenoppretter den tiltenkte funksjonen.
Minimum bildesett:én installert oversikt, begge flensflatene, et sidebilde, navneskiltet på tønnen eller dysehodet, hvert merke eller delenummer, tetningen og nærbilder av skade. Plasser en skala ved siden av delen for orientering, men beregn aldri kritiske dimensjoner fra perspektivbilder.
For dobbeltskrue- eller flerkomponentprosjekter, kontroller vinkelretningen nøye. Et boltmønster kan være symmetrisk mens smelteåpningen, varmeterminalen, sensorporten eller støtten ikke er det. Monteringen kan boltes sammen og fortsatt roteres til en ubrukelig posisjon.
Del den tilhørende produktfamilien slik at leverandøren forstår systemet. Nanhaiya støtterenkelt skrue, parallell tvillingskrueogkonisk dobbeltskrueløpapplikasjoner, plussekstruder sammenløpskjernerog tilpassede dysegrensesnitt.
Maskineringsevne støtter tegningen, men erstatter den ikke
Nanhaiya sinproduksjonsutstyrsidelister CNC-borings- og fresposisjoneringsnøyaktighet på 0,02 mm. Den identifiserer også femakset bearbeiding for uregelmessige skruer og spesielle flensstrukturer. Disse egenskapene er relevante for komplekse hullmønstre og flensfunksjoner.
En maskins publiserte posisjoneringsevne er ikke automatisk toleransen til hver ferdige flens. Faktisk aksept kommer fra tegning, prosessvei, feste, materialtilstand, varmebehandling eller beleggsekvens og avtalt inspeksjonsmetode.
| Produksjonsstadiet | Kontrollspørsmål | Nyttig kjøperrekord |
|---|---|---|
| Materialkvittering | Stemmer materialet med den nøyaktige karakteren og formen som er oppgitt på bestillingen? | Materialsertifikat når spesifisert i kontrakten |
| Datum maskinering | Hvilket ansikt og akse vil kontrollere senere funksjoner? | Godkjent tegning med tydelig datumskjema |
| Bore og registrere maskinering | Er paringsdiametre, dybder og passformer produsert i riktig rekkefølge? | Dimensjonsrapport for kritiske grensesnittfunksjoner |
| Hullproduksjon | Er stigningssirkel, vinkelretning, gjenger og dybde referert riktig? | Mønsterinspeksjonsresultater og trådverifisering |
| Ansiktsbehandling | Er tetningsgeometri, planhet og overflatekrav beskyttet? | Spesifisert ansiktsinspeksjon og overflateregistrering |
| Varme- eller overflatebehandling | Vil behandlingen endre størrelse, flathet, hardhet eller beskyttede områder? | Behandlingssertifikat og sluttdimensjonal inspeksjon etter behov |
| Sluttmerking og pakking | Kan anlegget identifisere revisjon, orientering og sammenstilling? | Delmerking, inspeksjonsfrigjøring og beskyttet emballasje |



Vår fabrikkvisning:en toleranse bør ha en grunn og en inspeksjonsmetode. Vi strammer lokaliserings-, forseglings- og innrettingsfunksjoner der sammenstillingen trenger kontroll. Å bruke minst mulig toleranse for hver dimensjon øker bare kostnader og kan distrahere fra funksjonene som faktisk bestemmer passformen.
Hvilke vanlige flensproblemer forteller deg
Et tilkoblingsproblem blir sjelden diagnostisert av ett fotografi. Registrer når symptomet dukker opp, om det endrer seg med temperatur eller trykk, og nøyaktig hvor lekkasjen, bevegelsen eller skaden begynner. Endre én kontrollert variabel om gangen.
| Observert problem | Mulige årsaker til å undersøke | Innkjøpsleksjon |
|---|---|---|
| Ny flens kommer ikke inn i registeret | Feil diameter eller passform, belegg på lokaliseringsflaten, grader, smuss, termisk tilstand eller forvrengning av sammenkoblingsdelen | Oppgi endelige behandlede dimensjoner, passform, innføring og inspeksjonstemperatur |
| Bolthullene stemmer ikke overens | Feil stigningssirkel, hulltall, vinkeldatum, handedness, gjenge- eller tegningsrevisjon | Dimensjoner hele mønsteret fra en synlig orienteringsfunksjon |
| Lekkasje oppstår under oppvarming | Termisk bevegelse, uegnet tetning, ansiktsforvrengning, tap av forspenning eller temperatur utenfor godkjent grunnlag | Inkluder den termiske syklusen, tetningsspesifikasjonen og boltemetoden i systemgjennomgangen |
| Lekkasjen vedvarer i én sektor | Lokal ansiktsskade, forurensning, ujevn flathet, feiljustering eller ekstern bøyebelastning | Spesifiser ansiktskontroller og støtt den vedlagte enheten |
| Polymer brytes ned i skjøten | Innvendig trinn, død lomme, grov skade, lekkasjebane eller overdreven opphold nær grensesnittet | Kontroller den sammensatte smeltepassasjen, ikke bare de ytre flensdimensjonene |
| Festemidler løsner gjentatte ganger eller svikter | Feil festespesifikasjon, ujevn montering, termisk sykling, vibrasjon, overbelastning eller forvrengte overflater | La den ansvarlige ingeniøren definere bolting og tiltrekking for hele skjøten |
| Korrosjon begynner ved tilkoblingen | Uegnet materiale, skadet belegg, innestengt forurensning, uforenlig miljø eller galvanisk tilstand | Beskriv det faktiske kjemiske og rengjøringsmiljøet før valg av materiale og behandling |
Mer dreiemoment er ikke en diagnose.Overdreven stramming kan skade gjenger, bolter, flater, tetninger eller tilkoblet utstyr. Isoler og gjør maskinen sikker, og la deretter kvalifisert personell inspisere hele skjøten og følge den godkjente monteringsprosedyren.
Hvis flensen kobles til enrørekstruderingsdysehode, sjekk støtten og senterlinjen samt leddet. Hvis den kobles i nærheten av enplast ekstruder girkasseeller trommelstøtte, kontroller at maskinstrukturen ikke tvinger grensesnittet ut av justering.
Ekstruderfatflens RFQ sjekkliste
En komplett tilbudsforespørsel lar leverandøren sitere den samme delen som kjøperen forventer å installere. Legg ved en revisjonskontrollert tegning når det er mulig, og merk hvert element som fortsatt trenger teknisk bekreftelse.
- Flensfunksjon og nøyaktig monteringsposisjon
- Maskinprodusent, modell og seriekontekst
- Både tegninger av tilhørende komponent eller delenummer
- Utvendig diameter og alle lokale konvoluttgrenser
- Sentralboring og indre overgangsgeometri
- Total tykkelse, nav, trinn og utsparinger
- Registrer diametre, dybder, tilpasninger og innføringer
- Boltantall, stigningssirkel og vinkeldatum
- Klaringshull, forsenkning eller gjengedetaljer
- Tetningsflate, spor, pakning eller tetningsspesifikasjon
- Nødvendig form, orientering og posisjonskontroller
- Nøyaktig materialkvalitet og varmebehandling
- Overflatebehandling, maskering og sluttdimensjoner
- Normal- og designtemperaturinformasjon
- Normal- og designtrykkinformasjon
- Middels, polymerformel og rengjøringseksponering
- Eksterne belastninger, støtte og termiske sykluser
- Gjeldende standard, utgave og prosjektregler
- Antall, reservedelsstrategi og merking
- Materiale-, behandlings- og inspeksjonsdokumenter
- Nødvendig tilpasningssjekk eller avtalt systemtest
- Bilder og tilstandsrapport for utskiftninger
Vår fabrikkvisning:bilder forteller oss hvor vi skal se, prøver forteller oss hva som eksisterer nå og tegninger forteller oss hva vi skal produsere. En sterk erstatningsordre bruker alle tre når de er tilgjengelige. Hvis de er uenige, stopper vi med å trekke godkjenning i stedet for å velge den mest praktiske målingen.
Bygg aksept rundt paringsgrensesnittet
Inspeksjon bør følge risikoene som er identifisert under gjennomgang av tegningen. En enkel flat flens kan trenge en kort dimensjonsrapport. En trykkgrensekomponent, en spesiell adapter eller en tett-tilpasset erstatning kan kreve flere registreringer, bevitnet inspeksjon eller systemtesting under ansvarlig ingeniørprosedyre.
| Akseptport | Bevis | Slipp spørsmål |
|---|---|---|
| Tegningsgodkjenning | Signert revisjon med datum, dimensjoner, toleranser, materiale, behandling og merknader | Beskriver tegningen den tiltenkte sammenstillingen uten å stole på forutsetninger? |
| Materiale og behandling | Nødvendige sertifikater knyttet til delen eller produksjonspartiet | Stemmer journalene med karakteren og behandlingen som er oppgitt på bestillingen? |
| Dimensjonell inspeksjon | Resultater for boring, register, tykkelse, boltemønster, tetningsgeometri og spesifiserte geometriske kontroller | Er de funksjonelle funksjonene innenfor de godkjente grensene etter all behandling? |
| Visuell tilstand | Bilder og inspeksjon av ansikter, gjenger, belegg, kanter og merking | Er tetnings- og lokaliseringsflater rene, beskyttede og fri for uakseptable skader? |
| Parringssjekk | Passer med matchende deler, målere eller avtalt inspeksjonsfeste fra kjøper | Lokaliserer, orienterer og fester enheten etter hensikten uten å tvinge? |
| System- eller trykktest | Avtalt prosedyre, ansvarlig godkjenning og registrert resultat ved behov | Ble riktig test utført for flensens faktiske omfang og styrende regler? |
| Fraktfrigivelse | Delidentifikasjon, beskyttelse, pakkeliste og dokumentpakke | Kan mottaksanlegget identifisere, bevare og installere riktig revisjon? |
For installasjonsstøtte eller vedlikeholdsplanlegging, se gjennom Nanhaiya'steknisk service. Leverandørvalg kan også inkluderebedriftsprofil, produksjonsutstyrog nåværendesertifikater.
Ofte stilte spørsmål
Hvilken informasjon kreves for å sitere en ekstrudercylinderflens?
Send en kontrollert tegning eller klare dimensjoner for utvendig diameter, boring, tykkelse, lokaliseringsregister, boltmengde, boltehull eller gjengestørrelse, stigningssirkeldiameter, hullorientering, tetningsflate og sammenkoblingskomponent. Legg til ekstrudermodell, materiale, driftstemperatur og trykkgrunnlag, overflatebehandling, mengde og nødvendige inspeksjonsdokumenter.
Er ANSI, DIN eller JIS nok til å spesifisere en tønneflens?
Nei. Nøyaktig standardnummer, utgave, størrelse, klassifisering, belegg, materiale og sammenkoblingskomponent er nødvendig for en standard rørflens. En tilpasset ekstruder eller dysehodeflens kan også kreve en kontrollert maskintegning fordi dens register, smeltepassasje, boltorientering og generelle geometri kan falle utenfor en rørflensstandard.
Hva betyr PN6, PN10, PN16, PN25, PN40 og PN63 på Nanhaiya-flenssiden?
De er trykkklassealternativer som er oppført for Nanhaiya tønneflenser. De er ikke en universell arbeidstrykkgaranti for alle materialer og temperaturer. Kjøpsspesifikasjonen må koble den valgte PN-klassen til nøyaktig standard, dimensjoner, materiale, temperaturgrunnlag, bolting, tetning og gjeldende systemdesignregler.
Hvilket materiale skal jeg velge for en tønneflens?
Nanhaiya tilbyr alternativer for karbonstål, rustfritt stål og legert stål. Valget bør ta hensyn til belastning, temperatur, korrosjonseksponering, kontakt med polymer eller tilsetningsstoffer, sveisekrav, matemateriale, overflatebehandling og de gjeldende designreglene. Oppgi nøyaktig karakter på den godkjente tegningen i stedet for å bestille kun etter materialfamilie.
Hvordan måler jeg en ny ekstruderflens?
Mål boringen, ytre diameter, total tykkelse, registerdiametre og -dybder, boltmengde, hull- eller gjengestørrelse, stigningssirkeldiameter, vinkelorientering og tetningsegenskaper. Registrer sammenkoblingsdelen, strømningsretningen og monteringsposisjonen. Sammenlign målene med den originale maskintegningen fordi den fjernede delen kan være slitt, forvrengt eller tidligere reparert.
Hvorfor lekker en ekstruderflens etter installasjon?
Mulige årsaker inkluderer en skadet eller uegnet tetningsflate, feil pakning eller tetning, flensflateforvrengning, dårlig registerinnretting, forurensning, ujevn bolting, uegnede festemidler, termisk bevegelse eller trykk- og temperaturforhold utenfor godkjent design. Finn årsaken før du bruker mer strammekraft.
Kan en leverandør kopiere en slitt tønneflens fra en prøve?
En fysisk prøve er nyttig, men den bør ikke være den eneste autoriteten. Slitasje, korrosjon, ny maskinering, reparasjon og termisk forvrengning kan endre kritiske dimensjoner. Bruk den originale tegningen når den er tilgjengelig, mål opp sammenkoblingskomponentene og avtal hvilke dimensjoner som skal gjenopprettes før erstatningstegningen godkjennes.
Hvordan bør en tilpasset tønneflens aksepteres?
Godkjenn tegningen først, og bekreft deretter materiale og behandlingsopptegnelser som kreves av bestillingen. Inspiser boring, register, tykkelse, boltmønster, tetningsgeometri og spesifiserte form- eller posisjonskontroller mot tegningen. Bekreft passformen med de sammenkoblede delene når det er praktisk mulig, og utfør kun det avtalte systemet eller trykktesten under gjeldende ingeniørprosedyre.
Tekniske referanser
- Nanhaiya fatflens: førstepartsmaterialer, standarder, overflatebehandlinger, PN-alternativer, applikasjoner og produktbilder.
- Nanhaiya produksjonsutstyr: førsteparts maskineringsevne og publiserte utstyrsposisjoneringsdata.
- ASME B16.5-2020 oversikt: offisielt ASME omfang og innhold for rørflenser og flensfittings.
- ISO 286-1:2010: offisiell ISO-beskrivelse av kodesystemet for toleranser på lineære størrelser og tilpasninger.
- ISO 1101:2017: offisiell ISO-beskrivelse av geometrisk toleransespråk for form, orientering, plassering og utløp.
Standarder må kjøpes eller åpnes gjennom deres autoriserte utgivere når deres fulle krav er nødvendige. Den ansvarlige ingeniøren bør bekrefte gjeldende utgave, jurisdiksjon og prosjektregler før produksjon eller testing.
Redaksjonelt notat: Denne veiledningen skiller Nanhaiyas nåværende produktalternativer fra applikasjonsspesifikke tekniske beslutninger. Endelig trykkdesign, bolting, tetning, materialkvalitet, toleranser og akseptkrav må bekreftes i godkjent kjøpsspesifikasjon.