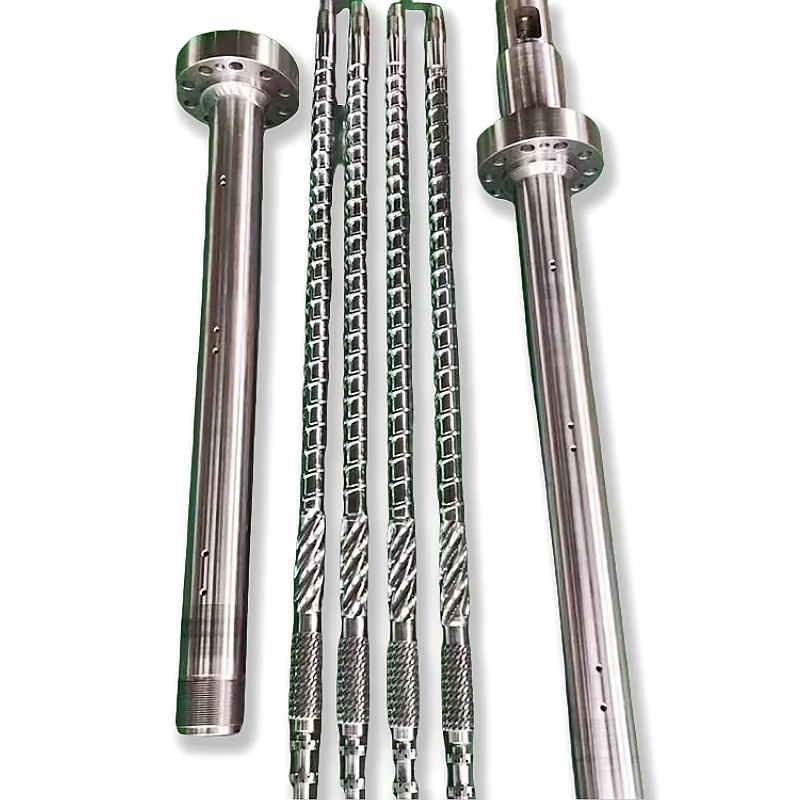
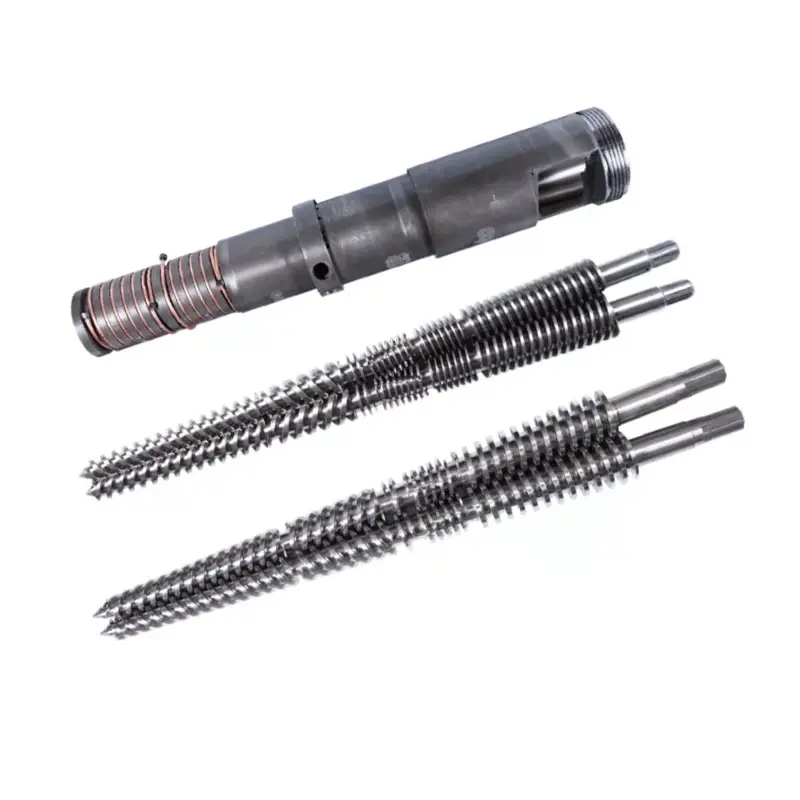
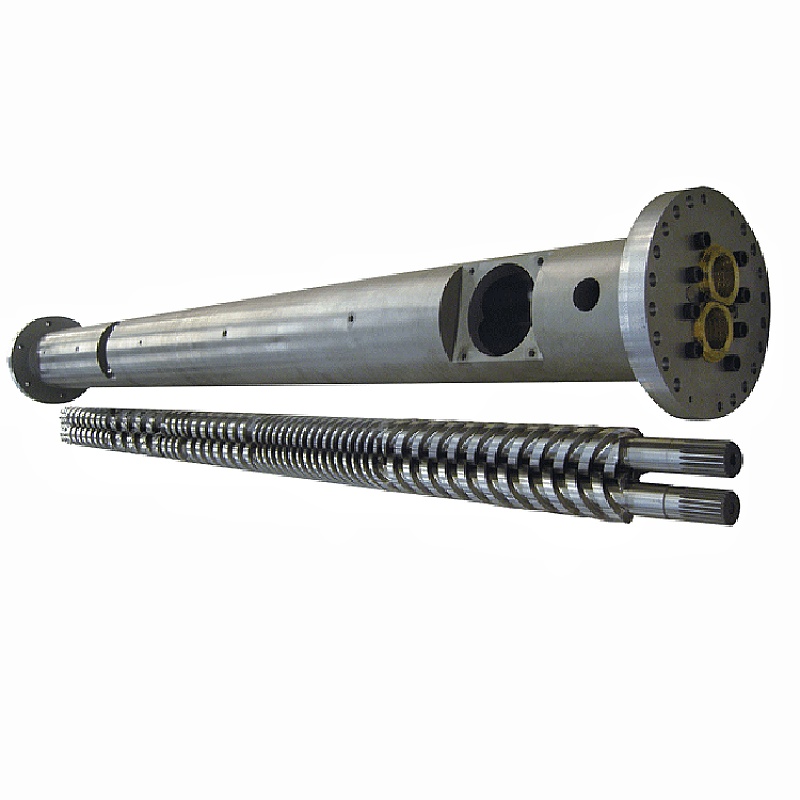
En WPC-form kan ikke velges fra et produktbilde og ytre dimensjoner. Verktøyet må samsvare med tre-plastformelen, profilseksjonen, utgangen, ekstruderutløpet, kalibreringsmetoden, kjølelinjen og ytelsestestene som brukes for den ferdige platen eller profilen.


Raskt svar
Å kjøpe enWPC ekstruderingsform, send det endelige tverrsnittet med toleranser, den komplette polymer- og trefyllingsformelen, materialforberedelsesmetode, måleffekt og linjehastighet, ekstrudergrensesnitt, nedstrøms kjøleoppsett og en plan for aksept av ferdige produkter. Merk av synlige flater, kritiske vegger, innvendige ribber, hulrom, radier og eventuelt preging- eller slipetillegg på tegningen.
Ikke godta verktøyet fra en tørr dimensjonsrapport alene. Kjør den avtalte formelen gjennom den tiltenkte linjen, la profilen avkjøles, mål deretter dimensjoner, vegg- og ribbetykkelse, retthet, vridning, overflatetilstand og masse per lengde. Produktytelsestester forblir ansvaret til ferdigproduktprodusenten.
Kjøp et formingssystem, ikke en isolert stålblokk
Ekstrusjonsformen skaper den varme profilen når WPC-smelten forlater ekstruderen. Den profilen er fortsatt myk og i stand til å endre form. Kalibratorer, kjøleseksjoner, støtte, trekk- og skjæreutstyr holder og stabiliserer det. En dyse som ser riktig ut på en benk kan gi en ustabil profil hvis de nedstrøms delene ikke samsvarer med den.
Nanhaiyas WPC-formserie bruker stålkropper med herdede og polerte overflater. Formene er CNC-maskinert og varmebehandlet, og valgfrie kjølekanaler er tilgjengelige. Produktomfanget omfatter plater, plater og profiler, inkludert terrassebord, gjerder, paneler og utemøbelkomponenter laget av PE eller PP med trefyll.
| Kjøp vare | Dens jobb | Hva skal fremgå av sitatet |
|---|---|---|
| Adapter og inntak | Kobler ekstruderutløpet til profilstrømningsbanen | Flens, boltmønster, register, tetning, smelteinntak, senterhøyde, varmeapparat og sensordetaljer |
| Ekstrusjonsdyse | Fordeler smelte og danner den varme profilseksjonen | Kropps- og innsatstegninger, materiale, behandling, varmesoner, flyt-overflatefinish og justeringspunkter |
| Kalibrator eller dimensjoneringsverktøy | Støtter kritiske overflater og dimensjoner under tidlig avkjøling | Antall seksjoner, kontaktflater, vakuum- eller vannkoblinger, justering og montering |
| Kjøleverktøy | Fjerner varme mens profilen støttes | Kjølekanaler, vannbehov, tank- eller platelayout og tilkoblingsstørrelser |
| Bytt deler | Tillater planlagte produktvarianter eller erstatter rutinemessig slitasje | Tegningsnummer, kompatibilitetsmatrise, reservekvantum og endringsprosedyre |
| Håndtering og støtte | Plasserer verktøyet og beskytter ekstruderforbindelsen | Delvekter, løftepunkter, stativ, skinner, senterlinjejustering og oppbevaringsarmaturer |
| Dokumentasjon | Kontrollerer produksjon, installasjon, drift og fremtidig utskifting | Godkjente tegninger, stykkliste, inspeksjonsprotokoll, manual og reservedelsliste |
Vår fabrikkvisning:setningen "ett sett med WPC-form" er for vag for prissammenligning. Én leverandør kan kun oppgi det oppvarmede formlegemet. En annen kan inkludere adapteren, flere kalibratorer, kjøleplater, støtter, reservevarmere og igangkjøringsveiledning. Vi ber kjøper sammenligne et artikkelomfang før totalsummen sammenlignes.



Den endelige profiltegningen er utgangspunktet
Et katalogbilde viser produktfamilien, men det skjuler informasjonen som styrer verktøyet. Vi trenger en snittvisning med dimensjoner og toleranser. Tegningen skal også identifisere overflatene som passer sammen med klips, fester, rammer eller andre profiler fordi disse funksjonene ofte fortjener strengere kontroll enn et dekorativt ansikt.
For en hul profil, gi hver vegg- og nettdimensjon. Ikke la de indre hulrommene være et kunstnerisk mønster. Geometrien deres påvirker materialfordeling, kjøling, stivhet, profilvekt og hvordan seksjonen oppfører seg under avføring.
- Total bredde, høyde og profilorientering
- Veggtykkelse på hver utside
- Innvendig banetykkelse og plassering
- Hulromsstørrelse, mengde og geometri
- Hjørne og innvendige radier
- Riller, fjær, klips og festesoner
- Kritiske toleranser og inspeksjonsdatum
- Tillatt bue, vri og retthet
- Målmasse per lengdeenhet
- Synlige ansikter og grenser for overflatedefekter
- Preging, sliping eller børsting
- Kuttelengde og nedstrøms kuttemetode
- Solid, hul, dekket eller co-ekstrudert konstruksjon
- Godkjent hovedprøve og revisjonsdato
Ikke bearbeid dyseåpningen som en kopi av den kalde ferdige profilen.Den varme WPC-seksjonen kan endres gjennom dysesvelle, nedtrekk, kalibrering og avkjøling. Verktøykompensasjon må utvikles rundt selve formelen, produksjonen og nedstrømssystemet.
Vår fabrikkvisning:en ren 3D-gjengivelse er nyttig for salg, men det er et dårlig produksjonsdokument. Vi spør hvilke overflater som monteres med en annen del, hvilken vegg som styrer styrken, hvilket ansikt kunden ser og hvor anlegget kan akseptere variasjon. Det prioriterte kartet er mer nyttig enn å sette den samme stramme toleransen på hver linje.


WPC er en familie av formler, ikke ett råmateriale
En verktøyprodusent trenger mer enn bokstavene WPC. Polymeren kan være PE, PP eller PVC. Trekomponenten kan variere i art, partikkelform, størrelsesfordeling og fuktighetstilstand. Formler kan også inneholde mineralfyllstoff, smøremiddel, koblingsmiddel, pigment, stabilisator, skummiddel eller resirkulert materiale.
Nanhaiyas WPC-formside identifiserer PE og PP med trefyllstoff som målmaterialer. Produkt- og bruksområdet dekker også PVC-skumplater og spesialisert PE-tre-plastbehandling. Gi den nøyaktige produksjonsformelen slik at formen er designet for materialet som skal inn i den.
| Formelinngang | Hvorfor verktøyleverandøren trenger det | Hva skal sendes |
|---|---|---|
| Matrise polymer | Endrer smelteoppførsel, temperaturvindu, nedtrekk og kjølerespons | Nøyaktig harpikskvalitet, leverandørdatablad og prosentandel |
| Trekomponent | Påvirker fôretferd, strømningsmotstand, fuktbelastning og overflateutseende | Tresort, mel eller fiber, partikkelområde, bulkdensitet, fuktighetstilstand og prosentandel |
| Mineralfyllstoff | Endrer viskositet, vekt, slitasje og overflate | Materialnavn, partikkeldata, behandling og prosentandel |
| Smøremiddel og prosesshjelpemiddel | Påvirker frigjøring, trykk, overflate- og nedstrømsbehandling | Produktnavn, tilsetningshastighet og blandesekvens |
| Koblingsmiddel og stabilisator | Endrer sammensetningen og sluttproduktytelsen | Karakter og prosent, pluss eventuelle behandlingsbegrensninger |
| Pigment- eller hettelag | Påvirker synlig overflate, termisk respons og co-ekstruderingslayout | Fargesystem, lagtykkelsesmål, co-ekstruderposisjon og flytforhold |
| Resirkulert innhold | Kan legge til viskositet, forurensning og fuktvariasjon | Kilde, forberedelse, maksimal prosentandel og partivariasjon |
| Skumsystem | Endrer tetthetsutvikling, trykk og dimensjonsgjenvinning | Komplett formulering, måltetthet og behandlingsvindu |
U.S. Department of Agriculture's Forest Products Laboratory forklarer at WPC-fuktighet kan fjernes før prosessering, under et separat blandingstrinn eller i en in-line ekstruderingsprosess. Det tekniske kapittelet bemerker også at WPC-produsenter bruker forskjellige utstyrsruter, inkludert forhåndskompounderte pellets gjennom en enkelt skrue, ett-trinns twin-skrueblanding og profilering, og tandemsystemer. Formen må tilpasses ruten som leverer smelten.
Referanseformelregel:legg inn én godkjent formel og forberedelsesmetode i verktøyavtalen. Fremtidige endringer er mulige, men teamet trenger en baseline når trykk, overflate, dimensjoner eller produksjon endres.
Moisture fortjener sin egen linje i RFQ. Bobler, nålehull og en ustabil overflate ved formen kan begynne ved lagring, tørking, blanding, mating eller lufting. En polert strømningsoverflate kan ikke fjerne vann som er igjen i blandingen.
Tilpass formen til måten WPC-smelten produseres på
En forhåndssammensatt WPC-pellet som går gjennom en enkeltskrueprofiler når formen annerledes enn en tørrblanding som blandes og formes i én dobbeltskrueprosess. Utgangen kan ha forskjellig trykkstabilitet, temperaturfordeling og følsomhet for skjermbegrensninger. Be formleverandøren om å vurdere ekstruderen og adapteren, ikke bare profilen.
| Produksjonsrute | Typisk innkjøpsfokus | Informasjon nødvendig ved støpeinntaket |
|---|---|---|
| Prekompounderte pellets og enkeltskrue profilering | Jevn transport, smelting, trykkgenerering og profildannelse | Pelletskvalitet, fuktighet, skruediameter, effekt, smeltetemperatur, trykkområde og filtrering |
| Ett-trinns twin-skrue blanding og profilering | Fôring, blanding, fjerning av fuktighet og forming i én sammenhengende rute | Komplett formel, mateplan, ventilering, skruekonfigurasjon, utløpstrykk, temperatur og hastighetsvariasjon |
| Tandem ekstrudering | Skille blandings- eller tørkearbeid fra slutttrykk og profileringsplikt | Overføringsmetode, andre ekstruderdata, smeltetilstand, kontrolllogikk og opprørshåndtering |
| Ko-ekstrudert hette eller funksjonslag | Stabil lagfordeling og vedheft rundt profilen | Kjerne- og hetteformler, strømningsforhold, innløpsorientering, individuelle trykk og lagtykkelse aksept |
Nanhaiya forsyningerenkeltskruer, parallelle tvillingskruer, koniske tvillingskruerogplastekstrudermaskiner. Velg plastiseringsseksjonen etter prosessjobben. Design deretter formen rundt smeltetilstanden som seksjonen kan opprettholde.
For slipende tre og mineralfylte formler, se gjennom skrue- og fatslitasjepakken før du øker muggrestriksjonen. Nanhaiyas eksisterende guide,Screw Barrel for WPC Extrusion: How to Stop Wood-Plastic Wear, dekker ventilering, temperatur og overflatevalg uten å duplisere beslutningene om profilverktøy i denne artikkelen.
Vår fabrikkvisning:når en ny støpeform øker trykket, får terningen ofte skylden umiddelbart. Noen ganger er begrensningen feil. Noen ganger kan ikke skruen levere en ensartet, fullt forberedt smelte med ønsket hastighet. Vi sammenligner trykk før og etter endringer, kontrollerer skjermen og materialtilstanden, og bekrefter den sanne nettoeffekten før vi kutter strømningsbanen igjen.

Profilflyten må komme sammen ved dyseutgangen
En WPC-profil kan inneholde tykke yttervegger, tynne innvendige bånd, dype spor og små hjørner i en seksjon. Hver bane motstår flyt forskjellig. Hvis smelten når ett område for raskt og et annet for sakte, kan profilen trekke, vri, rive eller vise ujevn tetthet og overflate.
Verktøydesignet bruker overgangsform og lokal strømningsmotstand for å balansere seksjonen. Målet er ikke identisk hastighet på hvert indre punkt. Målet er en stabil profil ved utgangen som kalibratoren kan støtte uten overdreven korreksjon.
Yttervegger
Synlige flater trenger stabil tilførsel og en passende overflate ved dyseleppen. Tykke deler fører også mer varme inn i kalibratoren og kan avkjøles langsommere enn tynne deler.
Interne weber
Tynne ribber er sårbare for ufullstendig fylling eller riving. Deres mateveier, veikryss og nedstrøms støtte bør være synlige i verktøy- og aksepttegningene.
Riller og hjørner
Små funksjoner kan forsterke lokal flyt og sluttproblemer. Merk de funksjonelle kantene slik at verktøykorreksjon beskytter passformen i stedet for å forbedre en ikke-kritisk overflate.



Vår fabrikkvisning:en muggkorreksjon bør ha en avmålt årsak. Vi markerer hvor profilen er tung, tynn, rask, sakte eller forvrengt, og endrer deretter ansvarlig flytområde i kontrollerte trinn. Å slipe en leppe fordi profilen "ser feil ut" kan bytte en defekt med en annen og fjerne rekorden som trengs for neste sett.
Kalibrering og kjøling bestemmer kuldeprofilen
Ekstrusjonsdysen danner en varm seksjon. Kalibratoren etablerer og støtter kritiske overflater mens varme forlater materialet. Avkjølingen fortsetter gjennom plater, tanker eller sprøyteseksjoner, og avtrekkingen beveger profilen under kontrollert spenning. Disse komponentene må dele en senterlinje og hastighetsreferanse.
Nanhaiya tilbyr valgfrie kjølekanaler i sine WPC-former. Spesifiser formålet med hver krets, innløps- og utløpsstørrelse, vannkvalitetskrav, driftstemperatur og tilgjengelig strømning. Anlegget bør også planlegge tilgang for rensekanaler som kan samle opp kalk eller rusk.
| Nedstrøms inngang | Effekt på profilen | Kjøperdata å oppgi |
|---|---|---|
| Kalibratorkontakt og support | Holder utvalgte ytterflater, spor, kanter eller hulrom når seksjonen avkjøles | Kalibratortegning, lengde, antall trinn, vakuummetode og justeringsområde |
| Kjølevannstilstand | Endrer varmefjerningshastighet og dimensjonsstabilisering | Tilførselstemperaturområde, strømning, trykk, vannkvalitet og resirkuleringssystem |
| Avstand fra dyse til kalibrator | Endrer ustøttet oppførsel for hot-profiler før dimensjonering | Linjeoppsett, justeringsområde og oppstarttilgang |
| Haul-off type og justering | Stiller inn linjehastighet og kan trekke profilen ujevnt | Belte- eller sporoppsett, hastighetsområde, kontaktlengde og senterhøyde |
| Kutting og stabling | Kan avsløre eller skape bevegelse etter primærkjøling | Kuttelengde, sag- eller kuttertype, støttebord og stablemetode |
Ikke lov kalde dimensjoner ved dørutgangen.Avtal hvor og når hver dimensjon skal måles etter avkjøling. Bruk samme kondisjonerings- og målemetode for godkjenningsprøver og produksjonskontroll.
USDA Forest Products Laboratorys profilekstruderingsforskning beskriver en prosess der den smeltede WPC ble formet gjennom en dyse, etterfulgt av en dimensjoneringsdyse, vannspraytank og avtrekker. Denne sekvensen er en nyttig påminnelse: formingsresultatet tilhører hele linjen, selv når formen er kjøpt som én vare.
Spesifiser formkonstruksjon, behandling og inspeksjon
Nanhaiya produserer sine WPC-former av stål og beskriver høyfast legert stål med herdede og polerte overflater for arbeidsområdene. Hver form er CNC-maskinert, varmebehandlet og polert. Den endelige avtalen bør gjøre disse generelle produktattributtene til krav på komponentnivå.
- Materialkarakter for hver hovedkomponent
- Omfang for varmebehandling og herding
- Ferdig hardhetskrav og testplassering
- Krav til flytende overflatefinish
- Kritiske dimensjoner og toleranser
- Register, dybler og monteringsreferanser
- Varmeapparatmengde, effekt, spenning og kontakter
- Termoelementtype, plassering og kabeldetaljer
- Trykk- og smeltetemperaturporter
- Kjølekanaltegning og trykktest
- Festemateriale, kvalitet og reservemengde
- Utskiftbar innsats og slitedeldefinisjon
- Rustbeskyttelse, pakking og lagringsmetode
- Material-, behandlings- og dimensjonsregistreringer
Ikke be om den hardest mulige overflaten overalt. Dysekroppen, innsatser, festemidler, adapter og støtte har forskjellige jobber. Spesifikasjonen skal kombinere overflatetilstand, underlagsstyrke, reparasjonsmetode og korrosjonseksponering med forventet tre- og mineralinnhold.


Leverandørkvalifisering kan inkludere Nanhaiya'sproduksjonsutstyr, sertifikatinformasjonoginstallasjon og vedlikeholdsstøtte. Legg inn nødvendige dokumenter og støtte i innkjøpsordren i stedet for å stole på en generell katalogerklæring.
Bruk defektmønsteret for å finne den ansvarlige sonen
WPC-profildefekter kan begynne i råstoffet, blanderen, materen, skruen og tønnen, formen, kalibratoren, kjøleseksjonen eller transporten. Plasseringen av en defekt på tverrsnittet og dens endring over tid gir nyttige ledetråder. Registrer dem før du endrer temperatur, hastighet og verktøy sammen.
| Observert defekt | Muggsjekker | Andre linjesjekker | Innkjøpsleksjon |
|---|---|---|---|
| Profilen vrir seg i én repeterbar retning | Strømningsbalanse, veggkompensasjon, dysejustering og utløpstilstand | Kalibratorposisjon, kjølebalanse og avtrekksjustering | Vri en målt akseptartikkel etter full avkjøling |
| En vegg eller ribbe er tynn | Lokal restriksjon, innsatsposisjon, avsetning, slitasje eller skadet strømningsoverflate | Formelkonsistens, fuktighet, skjermtilstand og utgangsstabilitet | Merk hver kritisk vegg og ribbe på tegningen |
| Interne nettbrudd | Nettfeedbane, veikryssdesign og utgangsstøtte | Fuktighet, forurensning, smelteforberedelse, hastighet og ustøttet avstand | Inkluder en inspeksjon av tverrsnittssnitt i kjøretesten |
| Ru eller revet overflate | Die-lip finish, avleiring, temperatur og lokal flyt | Formel, smøremiddelbalanse, fuktighet, dispersjon og linjehastighet | Godkjenn en fysisk overflateprøve under en navngitt formel |
| Bobler eller pinholes | Hold-up soner og lokal overoppheting | Trefuktighet, tørking, fôring, ventilering og fjerning av flyktige stoffer | Registrer fuktighetsforberedelse og ventilasjonsytelse i testplanen |
| Brune eller svarte merker | Døde soner, avleiringer, for høy lokal temperatur og rengjøringsskader | Fatavleiringer, termisk historikk, avstengningspraksis og forurenset fôr | Be om dokumentert oppstart, avstengning og rengjøringsprosedyre |
| Dimensjoner avviker under en løpetur | Termisk bevegelse, løs justering, slitasje og kjølekanaltilstand | Ytelse, temperatur, trykk, vakuum, vann og avtrekkshastighet | Bruk tidsbestemt prøvetaking gjennom en stabil kjøring, ikke én tidlig prøve |
| Høyt trykk og lav effekt | Begrenset strømning, blokkert bane, uegnet overgang eller lav dysetemperatur | Skjermblokkering, slitt skrue, matebegrensning og materialviskositet | Definer trykkplassering og et brukbart driftsvindu |
Praktisk diagnosemetode:merk topp, bunn, venstre og høyre på ekstrudatet og sluttprofilen. Registrer den samme retningen gjennom kalibratoren. Dersom defekten roterer eller endrer seg etter en linjekomponent, har undersøkelsen et bedre utgangspunkt enn en generell instruks om justering av formen.
Vår fabrikkvisning:vi er forsiktige når en defekt kun beskrives som "overflaten er dårlig." Vi spør hvor den vises, om den er kontinuerlig, når den begynner etter oppstart, hvilket formelparti som kjører og hva som skjer med trykk. Et nærbilde med orientering og en beholdt del sparer ofte mer tid enn en lang melding.

WPC ekstruderingsform RFQ sjekkliste
En komplett tilbudsforespørsel gjør tilbud sammenlignbare og gir ingeniørteamet en klar referansebetingelse. Bruk ett revisjonsnummer på tvers av produkttegningen, formelen, linjeoppsettet og akseptdokumentet.
- Identifiser det ferdige produktet.Angi terrassebord, gjerder, dørkarm, tak, panel, trim eller annen profil. Forklar påføringen og hvilke overflater som er synlige eller funksjonelle.
- Fest det kontrollerte tverrsnittet.Inkluder dimensjoner, vegger, ribber, hulrom, radier, datum, toleranser, retthet, vridning og målmasse per lengde.
- Oppgi den fullstendige formelen.Angi polymerkvalitet, tretype og innhold, mineralfyllstoff, smøremiddel, koblingsmiddel, stabilisator, pigment, resirkulert innhold og eventuelt skum- eller hettelagssystem.
- Beskriv materialforberedelse.Gi informasjon om tørking, blanding, blanding, pelletisering, lagring, bulkdensitet og fuktighetskontroll.
- Definer ekstruderingsruten.Angi enkelt skrue, parallell tvilling, konisk tvilling eller tandem; skrue diameter; produksjon; linjehastighet; filtrering; normalt trykk; og temperaturvindu.
- Kontroller det mekaniske grensesnittet.Fest flensen, registeret, boltsirkelen, smelteinntaket, tetningsflaten, senterhøyden, støtten, løftingen og romkonvolutten.
- Liste elektriske og verktøydata.Oppgi spenning, frekvens, varmestyring, termoelementtype, kabelstandard, kjølevannstemperatur, strømning, trykk og kvalitet.
- Vis nedstrømsoppsettet.Inkluder kalibratorseksjoner, vakuum- eller vanntilkoblinger, kjøletanker, støttebord, avhenting, pregeenhet, kutter og tilgjengelig justering.
- Definer overflatearbeid.Oppgi om produktet forlater linjen glatt, preget, slipt eller børstet og hvor mye materiale den sekundære prosessen fjerner.
- List opp alle medfølgende komponenter.Separat adapter, dysekropp, innsatser, kalibratorer, kjøleplater, varmeovner, sensorer, tetninger, festemidler, stativer, verktøy og reservedeler.
- Be om den tekniske filen.Inkluder tegninger, materiallister, material- og behandlingsjournaler, inspeksjonsrapport, elektrisk liste, kjøleskjema, manual og reservedelsliste.
- Skriv akseptanseprøven.Navngi formelen, profilen, utgangen, hastigheten, kjøringsvarigheten, prosessregistreringene, prøvetakingsfrekvensen, dimensjonsgrensene, overflateprøven og ferdigprodukttester.
Advarsel om utskifting:ikke bruk en slitt form som eneste definisjon av det nye settet. Kombiner originaltegninger, maskingrensesnittmål, en god beholdt profil og årsaken til utskifting. Kopiering av slitte flytfunksjoner kan reprodusere den gamle defekten.
For en PVC- eller WPC-kortlinje, se gjennomPVC-plate konisk dobbelskrue løpmed verktøypakken. For høyytelses- eller sammensetningsoppgaver, sammenlignsamroterende parallell dobbeltskrue løpog det bredereparallelt dobbeltskrueområde. Disse koblingene støtter utstyrsvalg; det endelige valget avhenger fortsatt av formelen og prosessruten.
Godta formen med en kontrollert produksjonskjøring
Start med komponentinspeksjon, og bevis deretter formingsresultatet på linjen. Den avtalte WPC-formelen har betydning fordi en annen polymer, treinnhold, fuktighetstilstand eller smøremiddelsystem kan endre trykk-, overflate- og dimensjonsgjenvinning.
| Akseptstadiet | Hva skal verifiseres | Rekord å beholde |
|---|---|---|
| Dokumentgjennomgang | Tegningsrevisjoner, komponentliste, material- og behandlingsomfang, varmeovner, sensorer, kjølekretser, reservedeler og manualer | Signert dokumentregister |
| Benkeinspeksjon | Kritiske grensesnitt, registre, åpninger, innsatser, tetningsflater, festemidler, strømningsflater og monteringsorientering | Dimensjonell og visuell rapport knyttet til delenummer |
| Installasjon | Senterhøyde, flenstilpasning, støtte, løftetilgang, varmekabler, sensorer, vanntilkoblinger og justering til kalibratorer | Sjekkliste for installasjon og bilder |
| Oppvarming | Soneidentifikasjon, kontrollerrespons, sensoravlesning, strømtrekk, lekkasje og kjølekanaltilstand | Sonekart og stabiliserte avlesninger |
| Produksjonsløp | Godkjent formel, fôrforberedelse, utgang, linjehastighet, temperaturer, trykk, motorbelastning, kjøle- og transportforhold | Tidsbasert prosessark og beholdt råvareprøve |
| Profilinspeksjon | Utvendige mål, vegg- og ribbeseksjoner, retthet, vridning, overflate, farge, masse per lengde og passform med tilhørende komponenter | Målinger knyttet til kutteposisjon og produksjonstid |
| Endring og gjenoppretting | Avtalt justering, normal stopp og omstart, eller én størrelse eller fargeendring når det gjelder daglig produksjon | Operatøravmelding og gjenværende handlingsliste |
Det ferdige produktet kan trenge tester som går langt utover profildimensjoner.ASTM D7031er en veiledning for å evaluere mekaniske og fysiske egenskaper til WPC-produkter, og den sier at brukere bør velge testene som passer for applikasjonen.ASTM D7032-21dekker ytelsesklassifiseringer for WPC og dekkplater av plasttømmer, trappetrinn, verner og rekkverk.
For naturfiberforsterkede komposittplater,ISO 16616:2015gir testmetoder, mensISO 19821:2017adresser span rating. Bekreft gjeldende utgave, nasjonal kode og produktomfang før du skriver kontrakten. Formen bærer ikke det ferdige produktets samsvar.
Vår fabrikkvisning:den beste overleveringen er et stabilt prosessvindu og et sett med sporbare prøver. Vi ønsker å vite hvilken formel som gikk, hvor raskt linjen beveget seg, hvor trykket satte seg, hvordan kjøling ble satt og når hver prøve ble kuttet. Et vakkert brett plassert på et bord forklarer ikke om linjen kan gjenta den.

Ofte stilte spørsmål
Hvilken informasjon kreves for å sitere en WPC-ekstruderingsform?
Send den endelige profiltegningen med toleranser, den komplette WPC-formelen, materialforberedelsesmetode, ekstruder- og adapterdetaljer, målutgang og linjehastighet, kjøle- og avføringsoppsett, overflatekrav, overgangsplan, tilgjengelige hjelpemidler og en målbar aksepttest. En fysisk produktprøve er nyttig, men den skal ikke erstatte den kontrollerte tegningen.
Kan en WPC-form kjøre PE-, PP- og PVC-baserte trekompositter?
Den samme ferdige formen gjør ikke materialene utskiftbare. PE-, PP- og PVC-baserte WPC-formuleringer kan variere i strømning, temperaturvindu, smøring, nedtrekk og kjølerespons. Vi gjennomgår den nøyaktige formelen og prosesseringsruten før vi bestemmer oss for om ett verktøyhus og separate innsatser er praktiske eller om dedikert verktøy er sikrere.
Inkluderer en WPC-ekstruderingsform kalibratoren?
Det siterte omfanget må si. Ekstruderingsdysen former smeltemassen, mens kalibratoren, kjøleseksjonene og avtrekket holder og stabiliserer profilen når den avkjøles. Be om en verktøyliste som identifiserer dysen, adaptere, kalibratorer, kjøleplater, tetninger, varmeovner, sensorer og bytter deler.
Hvorfor vrir eller bøyer WPC-profilen seg etter formen?
Vridning eller bøying kan komme fra ujevn dysestrøm, ubalanserte vegg- eller baneseksjoner, ujevn kjøling, kalibratorinnretting, ustabil utgang, ujevn temperatur eller feiljustert avstand. Mål retningen og tidspunktet for forvrengningen før du justerer flere variabler. Hele formings- og kjølesystemet må kontrolleres.
Hvilket materiale bruker Nanhaiya til WPC-former?
Nanhaiyas WPC-formside viser stål og beskriver høyfast legert stål med herdede og polerte overflater. Hver form er CNC-maskinert og varmebehandlet, med valgfrie kjølekanaler. Det godkjente tilbudet skal identifisere den nøyaktige karakteren, behandlingsomfanget, overflatebehandlingen og inspeksjonsregistreringene for prosjektet.
Hvordan skal en hul WPC-dekkeprofil spesifiseres?
Gi det komplette tverrsnittet med ytre dimensjoner, vegg- og ribbetykkelser, hulromsgeometri, radier, kritiske toleranser, synlige flater, preging- eller slipegodtgjørelse, målmasse per lengde og sluttproduktteststandard. Merk hvilke dimensjoner som er funksjonelle slik at verktøyprodusenten vet hvor justering er viktigst.
Kan formen garantere WPC-dekkestandarden?
Nei. Formen kontrollerer profildannelsen, men den endelige produktytelsen avhenger også av formel, blanding, fuktighetskontroll, ekstruderingsforhold, kjøling og produksjonskvalitetssystem. Produsenten må teste den ferdige terrassen i henhold til gjeldende krav, for eksempel valgt ASTM, ISO eller nasjonal standard.
Hvordan bør en WPC-ekstruderingsform aksepteres?
Kontroller de godkjente tegningene, materialene, behandlingen, grensesnittene, varmeovnene, sensorene, strømningsflatene og bytt deler først. Kjør deretter den avtalte produksjonsformelen med en navngitt profil, utgang og linjehastighet. Registrer prosessforhold og mål den avkjølte profilens dimensjoner, vegg- og ribbeseksjoner, retthet, vridning, overflate, masse per lengde og eventuelle tester som kreves av produktspesifikasjonen.
Teknisk innhold utarbeidet fra Nanhaiyas nåværende WPC-form, skrue-tønne, utstyr og servicesider. Ekstern teknisk støtte er begrenset til offisielle USDA-, ASTM- og ISO-kilder. Endelige verktøydimensjoner, materialer, behandling, linjeomfang og akseptkriterier kontrolleres av de godkjente prosjektdokumentene.