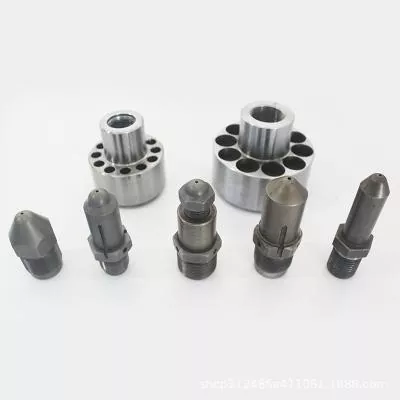
En skrutupp er liten nok til å bli behandlet som en reservedel, men likevel presis nok til å avgjøre om hvert skudd starter med samme smeltevolum. Kjøp den som en tilpasset strømnings- og tetningsenhet, ikke som en gjenget metallspiss.


Raskt svar
Velg en sprøytestøpingsskruetupp med fire ting: tilbakeslagsventildesignet, det nøyaktige grensesnittet mellom skrue og tønne, den behandlede harpiksen og fyllstoffet, og slitasjemønsteret til den eksisterende sammenstillingen. Maskinmodell alene er ikke nok når versjoner, tidligere reparasjoner eller ikke-standard skruer kan eksistere.
For en erstatningsbestilling, send den originale tegningen når den er tilgjengelig, og kontroller deretter tråden, skulderen, spisslengden, ringvandringen, setet, utvendig diameter og smeltepassasjene mot den faktiske maskinen. Et godt sitat starter med geometri. Materiale og overflatebehandling kommer etterpå.
Skruespissen styrer flyten i begge retninger
Under gjenvinning av skruer åpnes tilbakeslagsventilen og lar smeltet polymer passere mot fronten av skruen. Ved starten av injeksjonen lukkes den slik at skruebevegelse og trykk virker på skuddet i stedet for å skyve smelten bakover langs skruen.
Dette er grunnen til at skruespissen, sjekkringen og setet tilhører prosessen, ikke bare vedlikeholdet.ENGELs tilbakeslagsventilveiledningbeskriver de samme to driftstilstandene og kobler lukkeatferd direkte til injeksjonsrepeterbarhet.
Vår fabrikkvisning:den dyreste skrutuppfeilen er sjelden forskjellen mellom to materialkvaliteter. Det er en del som tres på skruen, men som ikke beveger seg, forsegler eller justeres riktig. En vellykket fittest er mer verdifull enn en lang liste med salgsadjektiver.
Velg sammenstillingen rundt støpeplikten
Riktig design må åpne fritt under gjenvinning, lukke forutsigbart under injeksjon og unngå overdreven restriksjon i smeltebanen. Den må også overleve harpiksens slitende, klebende og korrosive belastning uten å skade dens sammenfallende overflater.
| Kjøpsspørsmål | Hvorfor det endrer skruespissen | Hva skal leverandøren sende |
|---|---|---|
| Hvilken harpiks blir støpt? | Viskositet, smøreevne, nedbrytningsfølsomhet og korrosjonseffekt påvirker strømningspassasjer, materiale og overflatebehandling. | Nøyaktig harpikskvalitet, fargesystem, flammehemmende middel og normalt behandlingsområde. |
| Er harpiksen forsterket eller fylt? | Glassfiber, mineralfyllstoff og gjenvunnet forurensning kan fremskynde slitasje på ringen, setet og smeltepassasjene. | Fylltype, vektprosent og om det endres etter produkt. |
| Hvor presist må skuddet være? | Tynnveggede, multi-hulrom og tette deler avslører små endringer i ventillukking og lekkasje. | Delvekt, antall hulrom, skudd-vekttoleranse og nylige trenddata. |
| Hva er dagens ventilstil? | Glidering, ball-check og andre design har forskjellige strømningsområder, bevegelses- og lukkeatferd. | Originalt delenummer, tegning, bilder og fullstendig fjernet montering. |
| Har skruen blitt byttet før? | En maskinmodell kan ikke lenger identifisere den installerte gjengen, spisslengden eller setegeometrien. | Gjeldende skruetegning og direkte mål, ikke bare maskinens navneskilt. |
| Hvorfor byttes delen? | En brukket gjenge, erodert strømningsbane og lekkende ring peker ikke på samme korrigerende handling. | Slitasjebilder, prosesssymptomer, vedlikeholdshistorikk og mislykkede dimensjoner. |
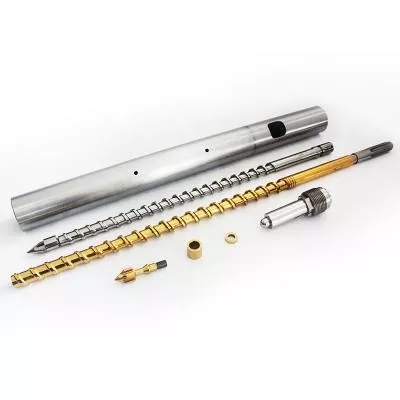
Nanhaiya tilbyr standard og tilpassede gjengemønstre, pluss alternativer for reversert strømningsspiss for spesielle polymerer. Den valgte delen kan matches med ensprøytestøpeskrueeller leveres som en del av det bredereutvalg av reservedeler for sprøytestøping og ekstrudering.


Les prosesssignaler før du fjerner enheten
En variabel pute, drivende skuddvekt eller dårlig repeterbarhet kan peke på ventillekkasje, men ingen av dem beviser det alene. Harpiksendringer, fôringsstabilitet, temperaturkontroll, fatslitasje, luft i smelten, trykkinnstillinger og muggforhold kan skape lignende symptomer.
ENGEL anbefaler å kontrollere tilbakeslagsventilen, skruen og plasteringsrøretnår smelteputen svinger. Den samme feilsøkingsveiledningen kobler variasjon av pute og skuddvekt med prosessinnstillinger og komponentslitasje.
| Observert signal | Mulig skrutuppkobling | Sjekk før du bestiller |
|---|---|---|
| Puteposisjon varierer fra skudd til skudd | Ringen kan lukkes på et annet punkt eller lekke etter at den er satt på plass. | Trend faktisk posisjon, trykk og skuddvekt under en stabil prosess. |
| Delvekten avviker mens innstillingene forblir faste | Tilbakestrømning kan redusere det effektive volumet som leveres til formen. | Utelukk årsaker til fôring, temperatur, materiale og mugg-hulrom. |
| Korte bilder vises med jevne mellomrom | Ventilen tetter kanskje ikke gjentatte ganger, spesielt etter gjenvinningsendringer. | Sammenlign overføringsrespons og kjør maskinprodusentens godkjente ventiltest. |
| Gjenoppretting blir begrenset | En skadet ring, avleiring eller underdimensjonert strømningsbane kan motstå fremadgående smeltestrøm. | Inspiser for fri bevegelse, avleiringer, gnaging og passasjehindringer. |
| Svarte flekker følger en materiell endring | Døde flekker eller skadede overflater kan holde på og frigjøre degradert polymer. | Inspiser hele smeltebanen, munnstykket, skruefronten og rengjøringsprosedyren. |
| Metallisk støy eller ringanfall | Galling, deformasjon, feiljustering eller fremmedlegemer kan være tilstede. | Stopp og inspiser under maskinprodusentens sikre vedlikeholdsprosedyre. |
Når enheten er fjernet, undersøk den utvendige diameteren til sjekkringen, begge endeflatene, seteoverflaten, spisskroppen, smeltepassasjer og gjenger. AnARBURG teknisk artikkelidentifiserer slitasje, adhesjon og korrosjon som slitemekanismer og viser at slitasje på ringdiameteren, endeflaten og tetningssetet kan endre ringens vandring og putestabilitet.
Ikke diagnostiser en kontrollring ved å legge til holdetrykk til delen fylles.En innstillingsendring kan skjule lekkasje uten å korrigere den. Fang en stabil grunnlinje, følg maskinprodusentens godkjente testmetode og inspiser maskinvaren før du endrer erstatningsspesifikasjonen.
Skift bare ut én del når de parrende delene fortsatt er gode
En sjekkring kan byttes ut av seg selv når dens sammenkoblingsspiss og sete forblir innenfor de godkjente dimensjonene, tetningsflatene er solide, og den nye ringen kan bevege seg fritt gjennom hele bevegelsen. Dette er den rimeligere reparasjonen, men bare når inspeksjonen støtter det.
Bytt ut den matchede tuppen, ringen og setet når flere overflater viser slitasje, en ring har festet seg eller skurret mot en annen komponent, de gamle delene har blitt blandet på tvers av maskiner, eller ingen pålitelige originalmål gjenstår. Ved å kombinere en ny tetningsdel med to slitte sammenkoblingsdeler kan det skapes en ny lekkasjebane.
Vår fabrikkvisning:en slitt prøve er bevis, ikke en mestertegning. Hvis vi kopierer et erodert sete, forkortet ring eller skadet gjenge nøyaktig, kan den nye delen reprodusere det gamle problemet med en renere overflate. Vi rekonstruerer det tiltenkte forholdet fra tegningen, sammenkoblingskomponentene og ubrukte referansepunkter.


Nanhaiya sprøytestøping skruetupp data
DeNanhaiya sprøytestøping skruespisser bygget som grensesnittet mellom skruen og dysesidens smeltebane. Den er tilgjengelig for forskjellige skrudiametre og injeksjonsmaskinmerker, med tilpassede gjenger og komponentgeometri for utskiftingsarbeid.
| Spesifikasjon | Nanhaiya produktdata | Innkjøpsrelevans |
|---|---|---|
| Grunnmateriale | D2 | Registrer det faktiske materialet på tilbuds- og inspeksjonsdokumentene. |
| Hardhet | HRC45-62 | Den valgte verdien må samsvare med varmebehandlingen, sliteplikten og sammenkoblingsmaterialene. |
| Retthet | 0,02 mm/m | Geometri og justering betyr noe ved grensesnittet mellom skrue og front. |
| Pansret ansikt | Bimetallisk | Gir et slitesterkt alternativ på utsatte arbeidsflater. |
| Glassfiberkonfigurasjoner | 30 % / 60 % | Oppgi den faktiske glassfiberprosenten og harpikskvaliteten i tilbudsforespørselen. |
| Delvekt | 1 kg | Produkt-side referanseverdi; sluttvekt følger godkjent geometri. |
| Produksjonsrute | CNC maskinering, varmebehandling og presisjonspolering | Disse operasjonene kontrollerer form, overflatetilstand og ferdig passform. |
| Standardapplikasjoner | PE, PP, ABS og PVC termoplastisk støping | Send også tilsetningsstoffer, fargestoffer, resirkulert innhold og fyllstoffdata. |
For den komplette mykningsenheten produserer Nanhaiya ogsåmutante sprøytestøpeskruer, gradvise sprøytestøpeskruerog matchende erstatningsfat. Den tilstøtendeinjeksjonsdysekan gjennomgås samtidig når lekkasje, innretting eller smeltestrømproblemer strekker seg utover skruespissen.
Dimensjoner som avgjør om delen passer
En maskinprodusent og modell kan begrense søket, men det kan ikke erstatte en tegning. Modellfamilier kan bruke flere størrelser på injeksjonsenheter, og en maskin kan allerede ha en erstatningsskrue som er forskjellig fra den opprinnelige konstruksjonen.
- Identifiser den installerte skruen.Registrer maskinprodusent, modell, injeksjonsenhetsbetegnelse, skruediameter, serieinformasjon og eventuell tidligere skruebytte.
- Definer tråden fullstendig.Ta med større og mindre diameter, stigning, gjengeretning, gjengelengde, startposisjon, avlastning og skulderplassering.
- Mål den aksiale stabelen.Registrer total spisslengde, ringlengde, setelengde, ringvandring og hver skulder som kontrollerer lukkeposisjon.
- Mål radielle grensesnitt.Registrer spissens kroppsdiameter, ring utvendig og innvendig diameter, setediametre, trommelboringsreferanse og nødvendig arbeidsklaring.
- Kartlegg smeltebanen.Vis fløyteantall, passasjebredde, passasjedybde, neseprofil og eventuell radius som påvirker flyt eller rengjøring.
- Merk tetnings- og sliteflater.Identifiser hvilke ansikter som er i kontakt under lukking og hvilke dimensjoner som er målt fra ubrukte referanser.
Ikke skjul usikkerhet innenfor en toleranse.Hvis den gamle overflaten er slitt, merk den målte verdien som en faktisk slitt dimensjon. Hold den foreslåtte ferdige dimensjonen adskilt. Denne forskjellen lar ingeniøren korrigere delen i stedet for å godkjenne en nøyaktig kopi av skaden.
Inspiser erstatningen før den settes i produksjon
Innkommende inspeksjon bør verifisere identitet, dimensjoner og bevegelse før monteringen utsettes for varme og trykk. Oppbevar godkjent tegning, materialjournal og inspeksjonsresultat under samme delenummer.
- Delenummer og tegningsrevisjon samsvarer med innkjøpsordren
- Material- og varmebehandlingsrekord stemmer overens med tilbudet
- Kritiske diametre og aksiale lengder er innenfor tegningstoleranse
- Gjengemålere eller paringskontroller bekrefter tilkoblingen
- Sjekk at ringen beveger seg fritt uten synlig vugging eller krampe
- Ring og sete kommer i kontakt med de tiltenkte tetningsflatene
- Smeltepassasjer er rene, glatte og fri for grader
- Polerte overflater viser ingen håndteringsskader eller beleggsfeil
- Monteringsretning og komponentrekkefølge dokumenteres
- Baseline skuddvekt og pute registreres etter installasjon
Etter installasjon, bruk en godkjent oppstartsprosedyre og sammenlign prosessen med den beholdte grunnlinjen. En ny spiss kan endre gjenoppretting, dekompresjonsrespons eller ventillukkingsadferd, så ikke anta at alle gamle innstillinger må forbli urørt.
Hva fabrikken skal kontrollere
Skru-spiss kvalitet kommer fra forholdet mellom deler. Gjengekonsentrisitet, skulderposisjon, ringvandring, tetningsflategeometri, strømningsbanefinish og varmebehandlingstilstand må fungere sammen. Ett imponerende hardhetstall kan ikke kompensere for feil stabellengde eller grov tetningsflate.
Nanhaiya sinproduksjonsutstyrinkluderer CNC-sager med matefeil på eller under 0,1 mm, CNC-dreiebenker for arbeidsstykker opp til 6 m, og bore- og freseutstyr med 0,02 mm posisjoneringsnøyaktighet. Femakset maskinering brukes til uregelmessige flyvninger og spesielle flensstrukturer.

For kjøpere er ikke det praktiske spørsmålet om en leverandør eier en maskinverktøy. Spør hvordan tegningen gjennomgås, hvilke dimensjoner som kontrolleres, hvordan materiale og varmebehandling spores, og hvordan den ferdige ringbevegelsen kontrolleres. Nanhaiya gir gjennomgang av tegninger før salg og teknisk støtte gjennom sinserviceteam.
Sjekkliste for anbudsforespørsel for en erstatningsskruetupp
Send én klar pakke i stedet for en rekke delmeldinger. Følgende informasjon lar leverandøren bestemme om jobben er en standard erstatning, en omvendt komponent eller en redesign.
- Maskinprodusent, modell, serienummer og injeksjonsenhetsstørrelse
- Montert skruediameter og skrutegning
- Original skruetupp delenummer og tegningsrevisjon
- Komplett gammel montering med deler holdt i orden
- Bilder fra front, side, gjenger og tetningsflater
- Gjenge-, skulder-, ring-, sete- og passasjemål
- Harpikskvalitet, fyllstofftype og fyllstoffprosent
- Fargestoff, resirkulert innhold og etsende tilsetningsstoffer
- Normal smeltetemperatur og skuddstørrelse
- Delvekt, antall hulrom og akseptert variasjon
- Pute, overføre og gjenopprette trend før fjerning
- Observert slitasje, feilmodus og nødvendig mengde
Hvis tegningen mangler, merk hver målte overflate og fotografer måleoppsettet. Ikke send en eneste ytre diameter og be fabrikken om å utlede gjengen, setet og reise fra den.
Ofte stilte spørsmål
Hva gjør en sprøytestøpingsskruetupp?
Skruespissen har en tilbakeslagsventil. Den åpnes under skrugjenvinning slik at smelten kan bevege seg foran skruen, og lukkes deretter under injeksjon for å begrense tilbakestrømning og overføre trykk inn i formen.
Hva er tegnene på en slitt sjekkring eller skruespiss?
Vanlige prosesssignaler inkluderer en variabel smeltepute, inkonsekvent skuddvekt, dårlig trykkrepeterbarhet, korte skudd etter at andre årsaker er utelukket, og en lengre eller mindre stabil overføringsrespons. Bekreft slitasje med en kontrollert lekkasjetest og dimensjonal inspeksjon.
Kan jeg bestille en erstatningsskruetupp kun etter maskinmodell?
Maskinprodusenten og modellen er nyttige utgangspunkt, men en pålitelig erstatningsordre bør også inkludere skruediameter, gjenge- og skulderdimensjoner, spisslengde, sjekkring- og setedimensjoner, strømningsbane, harpiks, fyllstoffinnhold, tegning og klare bilder.
Bør jeg bytte bare kontrollringen eller hele skruespissen?
Skift bare ut den slitte komponenten når sammenkoblingsspissen, setet og gjengene holder seg innenfor godkjente dimensjoner og overflatetilstand. Bytt ut den tilpassede enheten når flere tetningsflater er slitt, dimensjonene er usikre eller blandede gamle og nye deler ikke kan gi pålitelig bevegelse og tetning.
Hvilket materiale bruker Nanhaiya til sprøytestøping av skruespisser?
Nanhaiya tilbyr D2 sprøytestøpingsskruespisser med et publisert hardhetsområde på HRC45-62, 0,02 mm/m retthet og alternativ med bimetall-panserflate. Den endelige konfigurasjonen er tilpasset harpiks, fyllstoff, maskingrensesnitt og sliteplikt.
Holder en hardere skrutupp alltid lenger?
Nei. Hardhet er bare en del av slitasjeytelsen. Legeringskjemi, varmebehandling, korrosjonsbestandighet, parringsmaterialer, overflatefinish, justering, klaring og den behandlede harpiksen påvirker alle levetiden.
Hva skal jeg sende til Nanhaiya for et tilbud på skruespisser?
Send maskinprodusent og modell, skruediameter, harpiks- og fyllprosent, originalt delenummer eller tegning, komplette parringsdimensjoner, bilder fra flere vinkler, slitasjesymptomer, skuddvektstrend og ønsket mengde.
Kommersiell avsløring: Nanhaiya produserer sprøytestøpingsskruetuppene og relaterte komponenter som er koblet til i denne veiledningen. Tekniske anbefalinger bør følges med maskinprodusentens sikkerhetsprosedyrer og den godkjente prosjekttegningen.