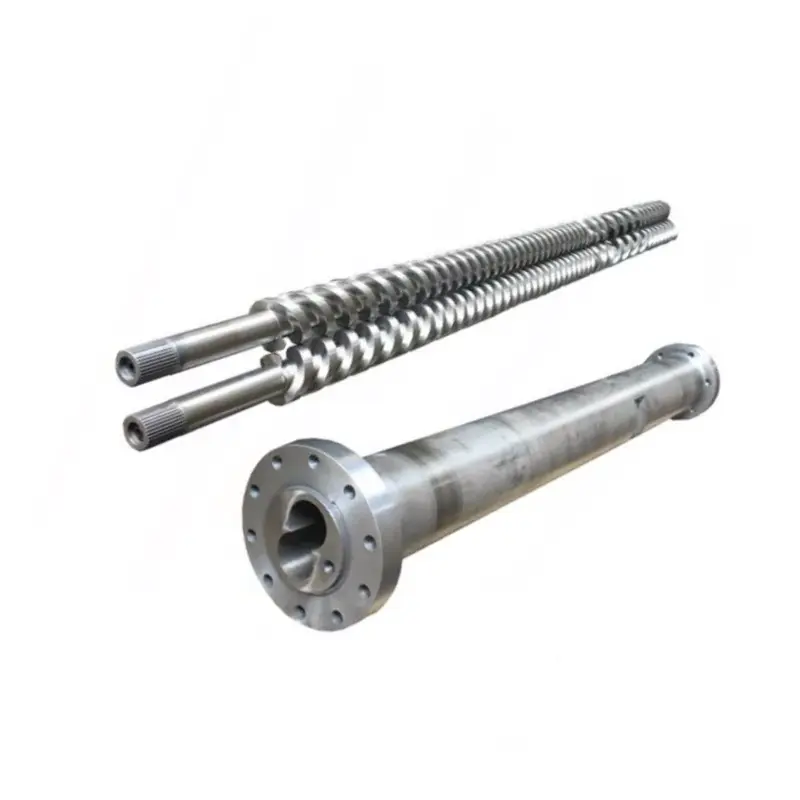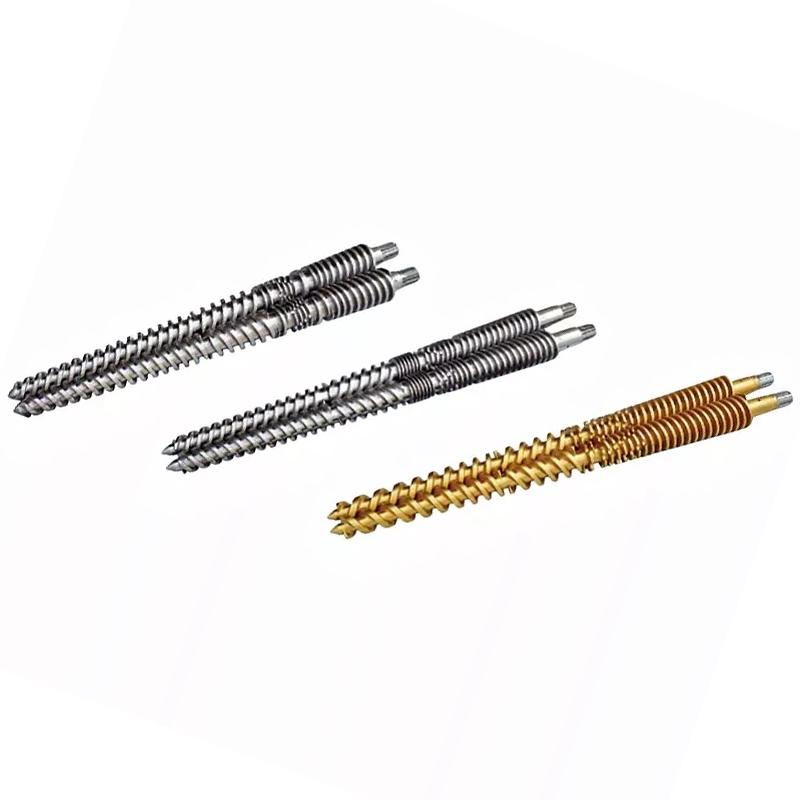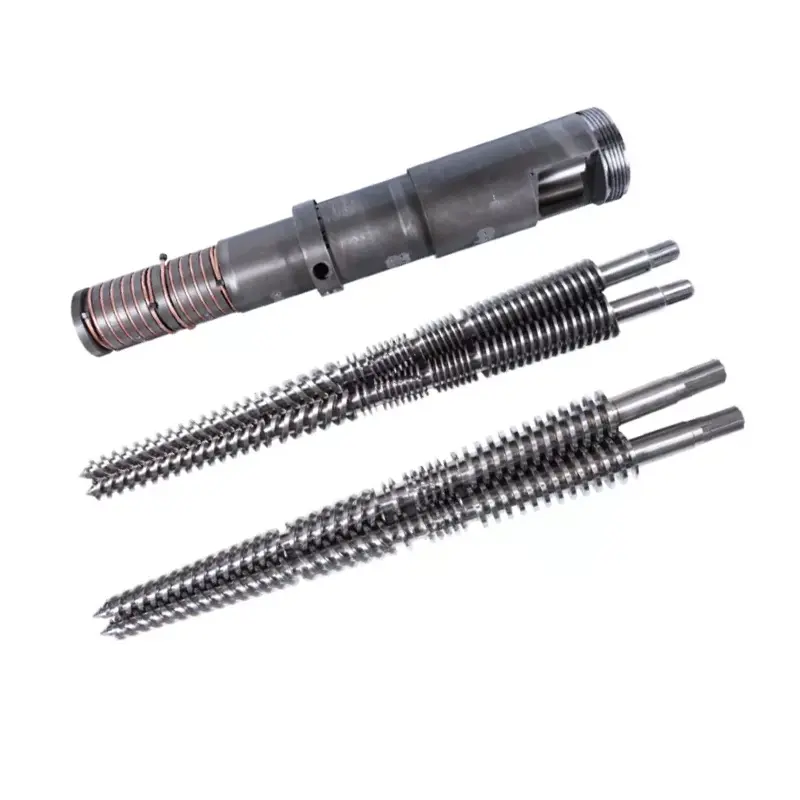
Skrue rpm er ikke en utgangsskive i seg selv. En hastighetsendring endrer faststofftransport, smeltetid, skjærkraft, trykkgenerering og oppholdstid, så det nyttige resultatet må bedømmes med smeltetemperatur, motorbelastning, trykk og produktkvalitet.

Raskt svar
Økende skruhastighet øker vanligvis luftmotstanden og hastigheten som materialet kommer inn i prosessen, men forholdet er ikke ubegrenset eller perfekt lineært. Flere rpm kan også legge til skjærvarme, forkorte oppholdstiden og eksponere en svak tilførsel eller smeltedel.
Endre én kontrollert variabel om gangen, vent på en stabil tilstand, og sammenlign deretter ytelse, smeltetemperaturprofil, trykk, motorbelastning og produktkvalitet. Stopp når en av disse når sin godkjente grense, selv om stasjonen kan snu raskere.
Les ekstruderen som ett tilkoblet system
Materiale kommer inn som et bulkfast stoff, blir et komprimert lag, smelter, blander seg og går gjennom en begrenset strømningsbane. Motoren leverer mekanisk energi mens fatvarmere og kjølekretser utveksler varme med prosessen. Skruen og dysen deler trykkplikten.
En studie i industriell skala fra 2016 testet tre polymerer, tre skruegeometrier, fem hastigheter og tre temperaturforhold, for 135 driftssituasjoner. Forfatterne målte energibehov og smeltetemperaturvariasjon sammen. Resultatene deres endret seg med materiale, skrue og forhold, og det er grunnen til at en universell rpm-to-output-regel er upålitelig.
Vår fabrikkvisning:det beste driftspunktet er ikke det høyeste turtallet omformeren aksepterer. Det er den høyeste stabile produksjonstilstanden som holder seg innenfor de godkjente grensene for motor, girkasse, trykk, temperatur og produktkvalitet. Hvis en grense kommer tidlig, identifiser den flaskehalsen før du bestiller en raskere stasjon eller en ny skrue.
Hva endres når skruhastigheten øker
Høyere rpm beveger skrueoverflaten raskere i forhold til tønnen. I et stabilt område kan dette øke faststofftransport og smeltetransport. Det endrer også skjærhastighet, mekanisk energitilførsel, tiden tilgjengelig for smelting og antall skrueomdreininger et materiale opplever.
Retningen til smeltetemperaturendringen er ikke universell. En HDPE-studie fra 2014 brukte tre harpiksviskositeter, tre skruegeometrier og flere hastigheter og innstilte temperaturer. Den fant at skruetype, harpiksviskositet, innstilt temperatur og hastighet alle påvirket energibruken og smeltekonsistensen.
Enkeltgående skruer viste en kritisk hastighet der smeltekvaliteten ble dårligere, mens den testede barriereskruen opprettholdt bedre temperaturjevnhet.


Innstilt tønnetemperatur er ikke smeltetemperaturen
Kontrolleren viser et varmesonemål og vanligvis en temperatur nær tønneveggen. Polymer inne i kanalen mottar også mekanisk energi fra deformasjon og friksjon. Avkjøling kan fjerne deler av den varmen, men den endelige smelten kan forbli varmere, kaldere eller mindre jevn enn en kontrollavlesning antyder.
Mål smeltetemperaturen på et definert sted og angi sensormetoden. Polymer Engineering & Science-studien fra 2006 brukte et termoelementgitter over smeltestrømmen. Den fant områder med lav temperatur med høy gjennomstrømning med engangsskruer, mens den testede barriereskruen med en Maddock-blander oppnådde bedre smelting og lavere variasjon.
Ikke senk hver varmesone bare fordi den målte smelten er varm.Hvis skruen skaper mesteparten av varmen, kan en aggressiv reduksjon gjøre det faste laget kaldere mens skjæringen forblir høy. Gjennomgå hvor smelting skjer, varmeeffekt, kjølerespons og motorbelastning før du endrer hele profilen.
Hvorfor utgangen stopper etter rpm i en rett linje
Ved lavere hastighet kan en godt matet ekstruder vise et nesten lineært forhold mellom rpm og massestrøm. Dette forholdet svekkes når pellets ikke lenger fyller kanalen proporsjonalt, bulktettheten endres, tilførselshalsen sklir, smelting faller bak, eller nedstrøms motstand endrer trykk-strømbalansen.
En studie fra University of Stuttgart fra 2022 sammenlignet glatte, spiralformede og aksialt sporede matesoner ved høye skruehastigheter. Den fant en terskel utover hvilken gjennomstrømning ble ikke-lineær, og at pelletform og størrelse påvirket denne terskelen. Dette støtter en praktisk fabrikkregel: registrer det faktiske råstoffet samt polymernavnet.



Hvordan lese Nanhaiyas publiserte hastighet og utgangsområde
Nanhaiya publiserer følgende familietabell på begge sineenkelt skrue kategoriog PE/PP høyhastighetsside. Det er nyttig for å identifisere selskapets oppgitte produktspekter. Det er ikke en driftsgaranti for et uspesifisert materiale og matris.
| Modell | L/D | Publisert utgang | Publisert hastighet | Kjøremotor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 til 5 kg/t | 10 til 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 til 8 kg/t | 10 til 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 til 10 kg/t | 10 til 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 til 36:1 | 10 til 120 kg/t | 10 til 150 rpm | 5,5 til 22 kW |
| NHY65 | 25:1 til 36:1 | 60 til 300 kg/t | 20 til 150 rpm | 22 til 75 kW |
| NHY75 | 25:1 til 36:1 | 200 til 450 kg/t | 20 til 150 rpm | 30 til 132 kW |
| NHY90 | 25:1 til 36:1 | 180 til 600 kg/t | 20 til 110 rpm | 30 til 185 kW |
| NHY120 | 25:1 til 36:1 | 320 til 1000 kg/t | 20 til 90 rpm | 75 til 280 kW |
| NHY150 | 25:1 til 36:1 | 400 til 1300 kg/t | 20 til 75 rpm | 90 til 400 kW |
Kilde: Nanhaiya-nettstedet, sjekket 31. august 2026. Hver rad inneholder brede serieverdier. Ikke kombiner den høyeste ytelsen, hastigheten og motornummeret til én antatt maskinkonfigurasjon.
Nanhaiya-nettstedets påstand:PE/PP høyhastighetssiden sier at optimalisert skruestruktur og en girkasse med høyt dreiemoment kan doble effektiviteten sammenlignet med tradisjonelt utstyr, og at designet kan senke PP-ekstruderingstemperaturen.
Siden oppgir ikke sammenligningsmaskin, harpiks, dyse, testmetode eller akseptvindu. Behandle begge uttalelsene som leverandørkrav som krever en prosjektspesifikk testprotokoll før de inngår en ROI eller kjøpsgaranti.
Tolk kombinasjoner, ikke isolerte avlesninger
| Trend etter en rpm-økning | Mulig tolkning | Neste sjekk |
|---|---|---|
| Effekten stiger, trykk og belastning forblir stabile, kvaliteten holder | Linjen kan fortsatt være innenfor det nyttige driftsvinduet | Bekreft jevnhet i smeltetemperatur og nedstrøms kjølekapasitet |
| Rpm øker, men utgangsgevinsten krymper | Matekapasitet, smelting eller nedstrøms motstand kan være begrensende | Sjekk fôrkonsistens, spesifikk effekt, filter og dysetrykk |
| Smeltetemperaturen og motorbelastningen øker raskt | Mekanisk energi og motstand øker | Gjennomgå harpiksviskositet, skruegeometri, filtertilstand og varmeprofil |
| Gjennomsnittlig smeltetemperatur faller, men variasjonen øker | Sen eller ufullstendig smelting kan forekomme | Kontroller produktfeil og sammenlign med skruens smeltekapasitet |
| Trykksykluser med effekt og motorbelastning | Problemet kan være fôring, smelting, temperaturkontroll eller begrensning | Brukbølgende diagnostisk veiledning |
| Belastningen stiger etter et filter eller dyseskift | Nedstrøms motstand endret driftspunktet | Sammenlign rent og skittent trykk med samme materiale og hastighet |


Bruk en kontrollert trinntest i stedet for å jage kontrollene
- Velg ett stabilt materialparti og produkt.Registrer harpikskvalitet, pellet eller ommaling, tilsetningsstoffer, fuktighet og nyere materialsekvens.
- Etabler en grunnlinje.Registrer faktisk turtall, mating, utgang, smeltetemperatur, trykk, motorbelastning, soneavlesninger og produktkvalitet etter at linjen har stabilisert seg.
- Endre én godkjent variabel.Bruk økningen og stabiliseringstiden som er definert av linjeprosedyren. Ikke endre hastighet, fôring og temperatur samtidig.
- Sammenlign både gjennomsnitt og variasjon.Et akseptabelt gjennomsnitt kan skjule syklustrykk eller en ujevn smeltetemperaturprofil.
- Merk den første begrensende betingelsen.Det kan være motorbelastning, trykk, smeltekvalitet, dimensjonsstabilitet, kjølekapasitet eller overflatedefekt.
- Gjenta kun innenfor godkjente grenser.Det nyttige maksimumet nås når en annen økning gir for lite effekt eller skyver en målt tilstand utenfor aksept.
Vår fabrikkvisning:en kunde som sender fem stabile driftspunkter gir oss mer nyttig designbevis enn en kunde som sender ett maksimalt turtall. Trenden viser hvor linjen mister effektivitet og om neste endring hører hjemme i matedelen, skrugeometri, slitasjetilstand eller nedstrømsutstyr.
Når prosesstrenden peker tilbake til maskinvaren
Høyere turtall kan ikke reparere for stor skrue-til-tønne-klaring, en underdimensjonert matedel, en smelteseksjon som faller bak, eller en blander som skaper for mye trykktap. Det kan gjøre disse grensene lettere å se. Rengjør og mål slitte komponenter før du kopierer dem.
Brukbarriere, konvensjonell og blandeskrue sammenligningnår smelteenhet endres med hastigheten. Brukveiledning for slitasjemålnår spesifikk effekt avtar med en ren strømningsbane og stabilt materiale.
Nanhaiya sinutstyrssidenoppgir at CNC dreiebenkene kan bearbeide arbeidsstykker opp til 6 m og bore- og freseutstyret har 0,02 mm posisjoneringsnøyaktighet. Dette er publiserte funksjoner på fabrikknivå. Den godkjente tegningen skal fortsatt definere dimensjoner og inspeksjonspunkter for bestillingen.

Data for en enkel skruegjennomgang med høy ytelse
- Maskinmaker, modell og skruediameter
- Originale og nåværende skrue- og tønnemål
- Harpikskvalitet, pelletsform, ommaling og tilsetningsstoffer
- Normal og målutgang med akseptert kvalitet
- Motor, girkasseforhold og nominell dreiemomentdata
- Faktisk turtall, motorbelastning og energitrend
- Tønnesettpunkter og faktiske soneavlesninger
- Smeltetemperaturplassering og sensormetode
- Trykktrend, filter og dysedetaljer
- Grenser for kjøling, avhenting og nedstrøms
- Bilder av defekter og beholdte prøver
- Original tegning og tilkoblingsmål
Ofte stilte spørsmål
Øker økende skruhastighet alltid ekstrudereffekten?
Nei. Ytelsen kan øke med skruhastigheten inne i et stabilt driftsvindu, men matekapasitet, pelletsform, skrugeometri, smeltekapasitet, dysemotstand, motorbelastning og slitasje kan begrense resultatet. Ved høy hastighet kan spesifikk produksjon falle eller smelten kan bli mindre jevn.
Er fatets innstilte temperatur det samme som smeltetemperaturen?
Nei. Tønnesettpunkter kontrollerer varmesoner, mens polymeren også mottar mekanisk energi fra skrurotasjon og skjærkraft. Mål smelten på et definert sted med en egnet sensor og registrer metoden i stedet for å behandle regulatorens settpunkt som den faktiske smeltetemperaturen.
Hvorfor kan smeltetemperaturen stige når skruhastigheten øker?
Høyere skruehastighet kan øke skjærhastigheten og den mekaniske energitilførselen. Hvor mye smeltetemperaturen endres avhenger av harpiksviskositet, skruegeometri, fylling, fatprofil og nedstrøms motstand. Noen skrue- og materialkombinasjoner kan i stedet vise dårlig eller ufullstendig smelting utover en kritisk hastighet.
Hvorfor kan utgangen slutte å øke selv når turtallet øker?
Mateseksjonen kan slutte å fylles proporsjonalt, pelletslip kan endres, bulktettheten kan variere, smeltekapasiteten kan nås, eller motstandsdyktighet mot dyse og filter kan begrense systemet. En slitt skrue og tønne kan også øke lekkasje og redusere nyttig pumping.
Hva skal operatører registrere etter endring av skruhastighet?
Registrer faktisk skruehastighet, matehastighet, ytelse, smeltetemperatur og variasjon, smeltetrykk og variasjon, motorbelastning, sonetemperaturer, kjølerespons, produktkvalitet og tiden som er tillatt for å nå en ny stabil tilstand.
Hvilke data skal jeg sende til Nanhaiya for en enkel skruegjennomgang med høy ytelse?
Send harpikskvaliteten og -formen, tilsetningsstoffer og fyllstoffer, nødvendig effekt, nåværende turtall, motor- og girkassedata, fatprofil, smeltetemperatur og trykktrender, dyse- og filterdetaljer, skrue- og fattegninger, slitasjemålinger og produktfeilen eller produksjonsgrensen du må løse.
Redaksjonell merknad: Nanhaiya-produktspesifikasjoner og påstander identifiseres som firmapublisert informasjon. Uavhengig forskning støtter prosessrelasjonene, ikke en garanti for noen Nanhaiya-modell. Endelige grenser og akseptbetingelser krever materiale, maskin, godkjent tegning og prosjekttestplan.