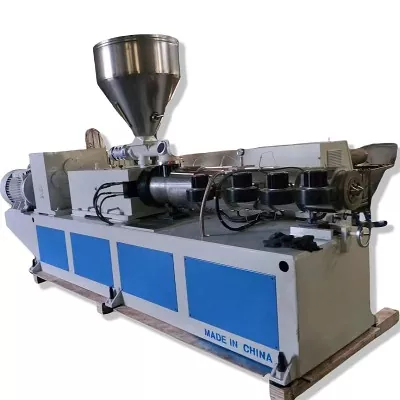
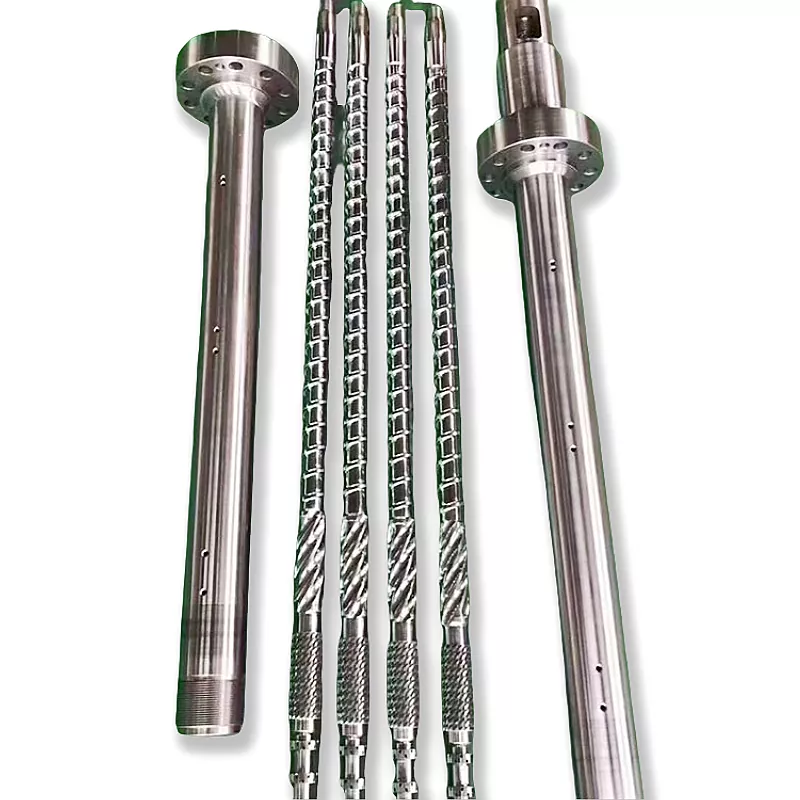
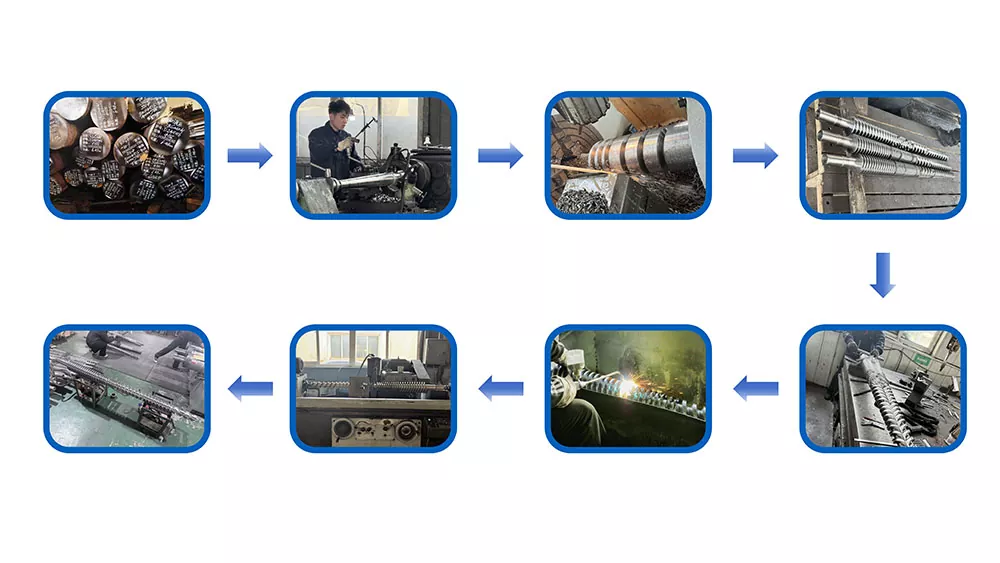
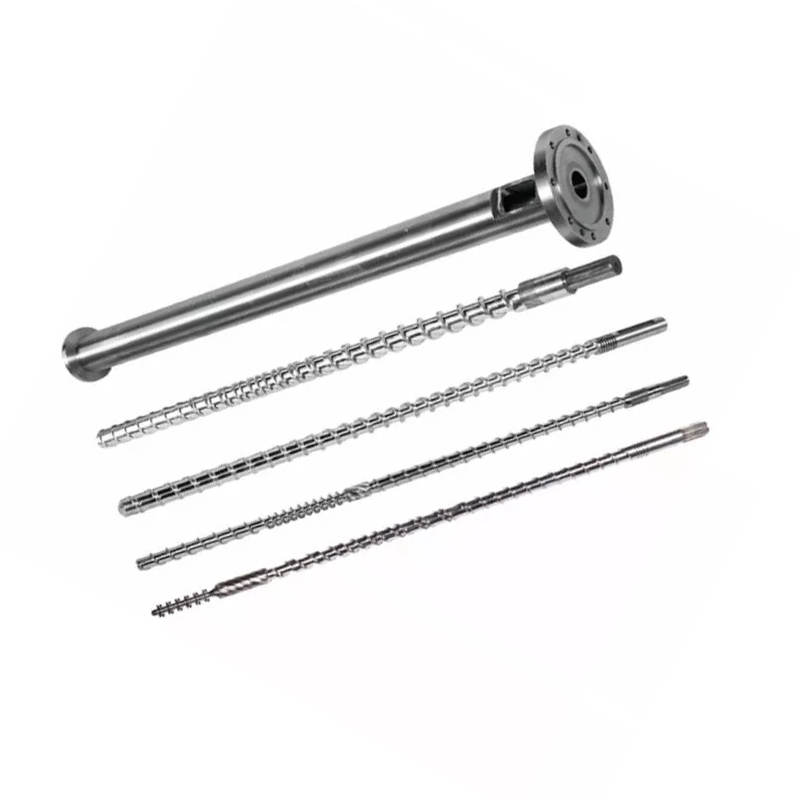
Et rørdysehode må passe mer enn en nominell diameter. Den må matche polymeren, formuleringen, rørstandarden, utgangen, ekstrudertilkoblingen, kalibreringssystemet og måten operatørene dine endrer størrelse på. Denne veiledningen gjør disse inngangene til en kjøpsspesifikasjon for produksjon av PVC, PE, CPVC, PP og PPR.


Å kjøpe enrørekstruderingsdysehode, send leverandøren fem matchede datasett: materialet og formuleringen; rørstandarden, diameteren og veggområdet; utgang og linjehastighet; ekstruderflensen og smelte-innløpsgrensesnittet; og nedstrøms kalibrator, vakuum, kjøling og avtrekksarrangement. En forespørsel som kun gir "PVC-rør, 110 mm" er ikke klar for prosjektering.
Det viktigste kontraktspunktet er akseptbetingelsen. Nevn det faktiske produksjonsmaterialet, rørstørrelse, stabil utgang, linjehastighet, oppvarming og sensoroppsett, tillatt veggvariasjon, utvendig diameter, ovalitet, overflatetilstand og nødvendige produkttester. Dysehodet former den varme smelten, men det kan ikke i seg selv garantere det endelige avkjølte røret.
Den første avgjørelsen er ikke dysens diameter
Den første avgjørelsen er produksjonskonvolutten. Ett hode kan kjøre en gruppe av nærliggende størrelser med utskiftbare dyser og dor. Et veldig bredt størrelsesområde kan gi kompromisser i strømning, oppholdstid, justering, hodetrykk og omstillingsarbeid. Riktig rekkevidde avhenger av materialet og hastigheten, ikke bare av hvilke innsatser som fysisk kan passe inn i kroppen.
Vi deler hver henvendelse inn i tre grenser. Produktgrensen dekker rørmateriale, standard, diameter og vegg. Prosessgrensen dekker effekt, hastighet, temperatur og trykk. Den mekaniske grensen dekker flensen, senterlinjen, varmeovner, sensorer, løfting og nedstrømsposisjon.
| Kjøpers innspill | Hvorfor det endrer dysehodet | Bevis å sende |
|---|---|---|
| Polymer og komplett formel | Endrer viskositet, varmefølsomhet, slip, slitasje, korrosjonsrisiko, oppholdstidsgrense og rengjøringsmetode | Datablad for harpikskvalitet, formuleringsprosent og prøve |
| Rørstandard og applikasjon | Definerer det ferdige produktet som linjen må produsere og teste | Nøyaktig standardnummer, opplag, marked og intern tegning |
| OD, vegg, SDR eller tidsplanområde | Stiller inn det ringformede strømningsområdet, verktøyfamilien og det praktiske området for byttedeler | Størrelsestabell med minimum, normal og maksimum produkter |
| Netto utgang og linjehastighet | Endrer strømningshastighet, trykk, varmebelastning, oppholdstid og nedstrøms kjølebehov | Stabil salgbar kg/t for hver kritisk størrelse |
| Ekstruder og adaptergrensesnitt | Bestemmer innløpsgeometri, boltemønster, register, tetning, senterhøyde og støtte | Kontrollert tegning pluss målte bilder av eksisterende maskin |
| Kalibrering og kjølesystem | Påvirker nedtrekking, endelig OD, ovalitet, veggfordeling og oppstartsatferd | Kalibratortegninger, vakuumtankdata, kjølelengde og avtrekksposisjon |
| Omstillingsplan | Bestemmer hvilke deler som er avtakbare, hvordan de er sentrert og hvor trygt operatører håndterer dem | Endre frekvens, rengjøringsmetode, krankapasitet og mål nedetid |
Vår fabrikkvisning:vi anser ikke en nominell rørdiameter som en tilstrekkelig spesifikasjon av dysehodet. Hvis en kjøper bare gir oss harpiksnavnet og OD, ber vi om veggserien, formelen, utgangen, ekstrudergrensesnittet og dimensjoneringsmetoden før vi fikser strømningsbanen. Et raskt tilbud basert på manglende input flytter vanligvis de ubesvarte spørsmålene til igangkjøring.



Start med ferdig rørstandard
Et dysehode er produksjonsverktøy. Det er ikke en rørsertifisering. Kjøper må identifisere eksakt produktstandard og utgave, mens leverandøren må oversette rørkonvolutten til en strømningsbane, verktøysett og justeringsmetode. Endelig samsvar er bevist på det ferdige røret ved testene som kreves for dets marked og anvendelse.
For vanlige vannrørprosjekter er tre nyttige offisielle referanserISO 1452-2:2009 for PVC-U-rør, ISO 4427-2:2019 for PE-rørogISO 15874-2:2013 for PP-rør brukt i varmt- og kaldtvannsinstallasjoner. Sjekk gjeldende utgave, endringer og nasjonal vedtak når kontrakten er utarbeidet.
| Rørfamilie | Offisiell startreferanse | Informasjon som die-head RFQ fortsatt trenger |
|---|---|---|
| PVC-U trykkrør | ISO 1452-2 eller nødvendig nasjonal ekvivalent | PVC-tørrblandingsformel, rørserier, nominell OD, veggbord, stikkontakter, utgang, linjehastighet og overflatekrav |
| PE trykkrør | ISO 4427-2 eller nødvendig nasjonal ekvivalent | Eksakt PE-blanding, SDR-serie, OD-serie, solid eller koekstrudert konstruksjon, stripe- eller lagarrangement, utgang og kjølesystem |
| PP eller PPR varmt- og kaldtvannsrør | ISO 15874-2 eller nødvendig nasjonal ekvivalent | Nøyaktig PP-kvalitet, rørdimensjonsklasse, serviceapplikasjon, lagkonstruksjon, diameter og veggområde, effekt og kalibreringsmetode |
| Elektrisk rør eller industrirør | Kjøperens gjeldende nasjonale, bransje- eller kundespesifikasjon | Materialformel, stivhet eller funksjonelt mål, geometri, farge, trykk eller stripe, testplan og tillatte overflatedefekter |
Ikke skriv "i henhold til internasjonal standard" i tilbudsforespørselen.Navngi dokumentet, delen, utgaven og lokal adopsjon. Legg deretter ved din ferdige rørtegning og inspeksjonsplan. Lignende nominelle størrelser kan ha forskjellige veggområder, testbetingelser og identifiseringskrav.
En annen separasjon er viktig. Drikkevannsgodkjenning gjelder det ferdige rørproduktet og dets fuktede materialer. Å bestille et dysehode fra Nanhaiya overfører ikke en drikkevannsgodkjenning til kjøperens rør. Harpiksgodkjenning, sammensatt kontroll, produksjonsregistreringer og tredjepartssertifisering forblir en del av rørprodusentens samsvarssystem.
Spesifiser den faktiske formelen, ikke bare PVC eller PE
Nanhaiya sinrørekstruderingsdysehodetilbys for PVC med tilsetningsstoffer, PE, CPVC og PP. Disse navnene definerer materielle familier. De forteller oss ikke smelteviskositeten, fyllstoffbelastningen, stabilisatorsystemet, resirkulert innhold, prosessvinduet eller tendensen til utplating.
For PVC, send hele tørrblandingsoppskriften etter vekt og blandingsforhold. Kalsiumkarbonatnivå og partikkelbehandling, smøremiddelbalanse, stabilisatorsystem, slagmodifikator, prosesseringshjelpemiddel, pigment og omarbeidsprosent kan alle endre veggutseende, hodetrykk og avleiringsadferd.
For PE eller PPR, send nøyaktig sammensatt karakter og gjeldende leverandørdatablad. Inkluder informasjon om smeltemasseflyt eller viskositet som publisert for den karakteren, tettheten, tilsetningsstoffer, karbon-svart eller fargesystem, omslipingsgrense og om identifikasjonsstriper eller funksjonslag er koekstrudert.
PVC og CPVC
Varmehistorie og oppholdstid fortjener stor oppmerksomhet. Strømningsveien skal unngå unødvendig opphold, og oppvarmingsplanen skal støtte kontrollert oppstart og rengjøring. Formelendringer bør avsløres før produksjon.
PE
Grad, smeltestyrke, effekt og kjølekapasitet virker sammen. Et PE-hode med høy ytelse trenger stabil omkretsstrøm og et passende dimensjoneringssystem, ikke bare et større ringformet gap.
PP og PPR
Oppgi nøyaktig harpiks og serviceprodukt. Varmt- og kaldtvannsrør, industrirør og flerlagskonstruksjon kan kreve forskjellige verktøy-, kjøle- og akseptbetingelser.
Vår fabrikkvisning:når et produksjonsteam endrer fyllstoff, harpikskvalitet eller resirkulert prosentandel etter at verktøyet er godkjent, har ikke dysen plutselig blitt unøyaktig. Prosessinngangen er endret. Vi registrerer referanseformuleringen på den tekniske avtalen slik at fremtidig feilsøking starter fra en kjent tilstand.

Dyseåpningen er ikke den endelige rørstørrelsen
En varm ringformet smelte forlater ikke dysen og forblir geometrisk fiksert. Den kan hovne opp ved utgangen, trekke seg ned under avføring, komme i kontakt med kalibratoren, krympe under avkjøling og fortsette å endre seg etter hvert som temperaturen utjevnes. Det er derfor et nominelt 110 mm rør ikke automatisk bruker en 110 mm dyseåpning.
Det endelige resultatet kommer fra et system: ekstruderutgang, smeltetemperatur og trykk, dyse- og dorgeometri, periferisk varmebalanse, sentrering, luftvei, kalibrator, vakuum, kjøling og avlastningshastighet. Hvis disse delene kjøpes fra forskjellige leverandører, bør kjøperen tilordne én kontrollert grensesnitttegning og én akseptansvarsmatrise.
| Kontrollelement | Hva det direkte påvirker | Hva den ikke kan bevise alene |
|---|---|---|
| Dyse og spindelstrømningsbane | Ringformet smeltefordeling, trykktap, residensadferd og innledende rørform | Endelig kald OD, vegg, ovalitet eller trykkytelse |
| Sentreringsjustering av dor | Innledende omkretsspalte og korrigering av veggfordeling | Et stabilt resultat når temperatur, strømning eller nedstrøms justering fortsetter å drive |
| Oppvarming-sone arrangement | Termisk kontroll rundt og langs hodet | Den faktiske smeltetemperaturen uten en definert målemetode |
| Kalibrator og vakuumtank | Utvendig dimensjonering, tidlig avkjøling og formstøtte | Jevn vegg når det innkommende smelterøret er ustabilt |
| Kjølesystem | Størkningshastighet, dimensjonsstabilitet og restvarmefjerning | God geometri når vanntemperatur eller strømning er ukontrollert |
| Haul-off | Linjehastighet, nedtrekk og jevn transport | Riktig dimensjoner når avtrekkeren er feiljustert eller hastigheten svinger |
Nyttig størrelsesregel:spesifiser det minste og største røret, men ingeniør rundt de vanskelige operasjonshjørnene. Disse er ofte det største røret med høy effekt, den tynneste veggen ved høy linjehastighet, en laveffekts liten størrelse som øker oppholdstiden, og produktet med det strammeste vegg- eller overflatekravet.


Nanhaiya tilbyr justerbare dorner, alternativer for kjølekanaler og utskiftbare foringer på sin rørdysehodeserie. Bruk disse alternativene av en definert grunn. Justering er nyttig når operatører har en repeterbar sentreringsmetode. Utskiftbare slitekomponenter er nyttige når omfanget, reservemengden og utskiftningsprosedyren er klare.
Lås ekstrudergrensesnittet før maskineringen starter
En rørdyse kan ha en utmerket innvendig strømningsbane og likevel ikke monteres fordi innløp, register, boltmønster, tetning eller senterhøyde ble antatt. Erstatningsprosjekter er spesielt sårbare fordi maskintegninger kan være gamle, modifiserte eller utilgjengelige.
Vi foretrekker tre former for bevis: den originale kontrollerte tegningen, ferske mål og klare bilder med skalareferanse. Hvis de tre er uenige, løs konflikten før produksjonstegningen utgis.
- Ekstrudermerke, modell og skruekonfigurasjon
- Skruediameter og nominelt utgangsområde
- Utløps- eller adapterflenstegning
- Registrer diameter, dybde og toleranse
- Boltantall, gjenger, stigningssirkel og orientering
- Tetningsflategeometri og pakningsmetode
- Smelteinnløpsdiameter og overgangslengde
- Nødvendig bryterplate eller skjermgrensesnitt
- Trykksensorportens størrelse og plassering
- Type og innsetting av smeltetemperatursensor
- Varmeapparatets spenning, frekvens, strøm og kontakter
- Termoelementtype og kontrollerkompatibilitet
- Dysehodets senterhøyde og strømningsretning
- Støtteramme, hjul, skinner eller løftepunkter
- Tilgjengelig installasjon og vedlikeholdsklarering
- Avstand til kalibrator og innrettingsreferanse
Nanhaiya produserer tilpassbaretønneflenserog die-head-komponenter, slik at adapteren kan diskuteres med hodet i stedet for å stå som en installasjonsoverraskelse. For et komplett linjeprosjekt, juster dysegrensesnittet med det valgteplast ekstruder maskin, kontroller og nedstrømsutstyr.
Vår fabrikkvisning:et telefonbilde av en flens hjelper oss å forstå oppsettet, men det definerer ikke en boltsirkel eller registerpasning. Vi bruker bildet til å finne spørsmål. Vi bruker en signert tegning for å kutte metall. Denne forskjellen forhindrer en liten grensesnittfeil fra å forsinke en hel installasjon.


Velg konstruksjon rundt materialet og rengjøringsplikt
Nanhaiyas dedikerte rørdysehode bruker høyfast legert stål med herdede overflater og er produsert ved presisjons CNC-maskinering og varmebehandling. Det er genereltekstruderdysehodeside viser 38CrMoAl, nitrering og en overflatehardhet på HV950 til HV1000.
Disse verdiene er nyttige startdata, men den godkjente spesifikasjonen bør fortsatt identifisere det eksakte komponentmaterialet, behandlingsomfanget, kriteriet for ferdig hardhet, flyt-overflatefinish, dimensjonal inspeksjon og eventuelle korrosjonskrav. En hardhetsverdi på en komponent skal ikke kopieres til alle festemidler, varmeelementer eller konstruksjonsdeler.
| Servicetilstand | Anskaffelsesproblem | Hva skal defineres i sitatet |
|---|---|---|
| Fylt PVC | Slipende mineralfyllstoff, avleiringer og rengjøringsfrekvens | Formel, fyllnivå, fuktet komponentmateriale og behandling, utskiftbart slitasjeomfang og rengjøringsmetode |
| CPVC eller varmefølsom forbindelse | Termisk historie, hold-up og materialnedbrytning | Behandlingsvindu, strømningsbanekonsept, varmesoner, sensorpunkter, oppstart og avstengningsprosedyre |
| Kullsort PE | Stabil fordeling, overflatekvalitet og lange løp | Sammensatt kvalitet, effektområde, trykkvindu, varmeapparat og rengjøringstilgang |
| Resirkulert innhold | Forurensning, viskositetsvariasjon og slipende partikler | Kilde, maksimal prosentandel, filtreringsplan, prøve, forventet variasjon og akseptgrenser |
| Hyppige fargeendringer | Hold-up, tilgang, håndtering av deler og skrot | Fargesekvens, rengjøringsmateriale, tillatt byttetid, renseprosedyre og avtakbare deler |
Harder er ikke en komplett materiell strategi.Overflatehardhet, kassedybde, underlagets seighet, korrosjonsadferd, finish og reparasjonsmetode må passe til komponenten og prosessen. Be leverandøren liste opp hva som er behandlet, hvordan det er verifisert og hvilken inspeksjonsjournal som følger med bestillingen.


Anmeld Nanhaiya'sproduksjonsutstyr, sertifikaterogteknisk serviceunder leverandørkvalifisering. Installasjonsveiledning og langsiktig vedlikeholdsråd kan inngå i avtalt støtteomfang.
Gjør størrelsesbytte til en del av kjøpsberegningen
En lavere verktøypris kan være dyrt hvis hver endring binder en kran, skader varmeovner eller krever gjentatt prøving-og-feil-sentrering. Spør hvordan dysen og spindelen fjernes, hvor varme deler er plassert, hvilke festemidler som håndteres, hvordan innrettingen gjenopprettes og hvilke tetninger eller forbruksvarer som skiftes ut.
| Omstillingsspørsmål | Hvorfor kjøperen skal bry seg | Kontraktsutgang |
|---|---|---|
| Hvilke størrelser deler en kropp? | Viser det reelle antallet hoder og sett med byttedeler | Kompatibilitetsmatrise etter rør-OD, veggområde og materiale |
| Hva må avkjøles før fjerning? | Påvirker nedetid og håndteringssikkerhet | Skriftlig temperatur og håndteringsprosedyre |
| Hvordan er dysen og dor sentrert? | Påvirker oppstartskrot og veggkorreksjon | Justeringsskjema, referanseposisjoner og opplæring |
| Hvilke verktøy og løfteinnretninger kreves? | Forhindrer usikker improvisert håndtering | Verktøyliste, delvekter, løftepunkter og festetegninger |
| Hvilke deler er vanlige reservedeler? | Reduserer nedetid etter gjenger, tetning, varmeapparat eller sensorskade | To års anbefalt reserveliste priset etter vare |
| Hvordan renses strømningsbanen? | Endrer arbeidskraft, overflaterisiko og skrap med fargeendring | Godkjente rengjøringsverktøy, materialer og demonteringstrinn |
For en blandet produktplan, beregne byttekostnad etter timer, arbeid og oppstartsskrot. Hvis et anlegg skifter mellom to fjerntliggende rørstørrelser flere ganger per uke, kan to komplette hoder beskytte mer produksjonstid enn en kropp med mange innsatser. Hvis endringer er sjeldne og rekkevidden er kompakt, kan en delt kropp være fornuftig.
Vår fabrikkvisning:vi spør hvem som skal bytte verktøy og hvilket løfteutstyr som er tilgjengelig. Et design som fungerer på en ren monteringsbenk kan være vanskelig ved siden av en varm ekstruder og en vakuumtank. Operatørtilgang er en teknisk input, ikke en ettersalgsdetalj.

Bruk rørdefekter for å finne ansvarlig prosesssone
Når et rør går utenfor spesifikasjonen, justerer operatører ofte dysen først fordi sentreringsboltene er synlige. Det kan midlertidig forbedre en avlesning mens du skjuler et temperatur-, ekstruder- eller nedstrømsproblem. Registrer defekten rundt omkretsen og langs rørlengden før du gjør flere endringer samtidig.
| Observert defekt | Die-head sjekker | Oppstrøms og nedstrøms kontroller | Kjøpe leksjon |
|---|---|---|---|
| Den ene siden konsekvent tykkere | Sentrering av dor, strømningsveiavsetninger, skade, varmebalanse og monteringsjustering | Ekstruderstøt, kalibratorinnretting, vakuumdistribusjon, kjøling og avtrekksjustering | Krever tilgjengelig sentrering, temperatursoner og en innrettingsreferanse |
| Veggforandringer rundt og langs røret | Løs justering, termisk syklus, ustabilt trykk eller ujevn strømning | Mating, skruutgang, linjehastighetskontroll, vakuum og vanntemperaturstabilitet | Godta et stabilt driftsvindu, ikke ett kort sett med målinger |
| Lange overflatelinjer | Forurensning, avleiring, riper eller skadet leppeoverflate | Usmeltede partikler, filtrering, kalibratorskader og håndteringsmerker | Definer rengjøringsverktøy, filterplan, overflateinspeksjon og reserveverktøy |
| Gule, brune eller svarte striper | Døde soner, avleiringer, overdreven lokal varme og lang oppholdstid | Forurenset fôr, tønneavleiringer, skrueslitasje og avstengningspraksis | Se gjennom hele smeltebanen og rengjøringsrutinen før du kopierer den gamle geometrien |
| Høyt hodetrykk | Begrenset ringformet gap, lav temperatur, blokkering eller uegnet strømningsvei | Skjermbegrensning, materialviskositet, utgangsbehov og sensortilstand | Oppgi trykkmålepunktet og driftsgrense i spesifikasjonen |
| Ovalitet av rør | Ujevn utgangsstrøm eller innledende rørposisjon | Kalibratorslitasje, vakuum, kjølebalanse, støtte og avtrekksjustering | Endelig ovalitet tilhører den komplette akseptprøven |
| Ru innvendig overflate | Dorfinish, avleiringer, temperatur og strømningsoppførsel | Materialfuktighet, spredning, nedbrytning og utgangsstabilitet | Inkluder både interne og eksterne overflatekriterier i prøvegodkjenningen |
En endringsregel:registrer grunnlinjen, endre én kontrollert variabel, vent til materialet går gjennom linjen, merk det berørte røret og mål på nytt. Tilfeldig justering av temperaturer, sentrering, vakuum og avtrekking ødelegger samtidig bevisene som trengs for å identifisere årsaken.
Hvis utgangs- eller smeltetrykket er ustabilt før hodet, inspiser også skruen og fatet. Nanhaiya forsyningerPVC-rør enkeltskruer, PVC-rør parallellskruetønnerogPVC-rør koniske tvillingskruer. Dysen bør ikke redesignes for å kompensere for en slitt eller uegnet plastiseringsseksjon.

Rørekstruderingsdysehode RFQ-sjekkliste
En komplett tilbudsforespørsel lar kjøperen sammenligne tekniske omfang i stedet for å sammenligne en lav grunnpris med et inkluderende tilbud. Legg følgende elementer i én revisjonskontrollert pakke.
- Identifiser produktene.List opp hvert rør-OD, veggområde, SDR eller plan, lagkonstruksjon, farge og bruksområde. Merk det vanlige produktet og den vanskeligste størrelsen.
- Gi standarden et navn.Oppgi nøyaktig standard, del, utgave, nasjonal adopsjon og intern tegning. Legg ved inspeksjonsplanen for ferdig rør.
- Oppgi materialet.Gi den fulle PVC-formelen eller nøyaktig PE-, PP- eller PPR-kvalitet, tilsetningsstoffer, fyllstoff, pigment, resirkulert innhold og leverandørdatablad.
- Definer rate.Oppgi netto salgbar produksjon og linjehastighet for hvert kritisk produkt, pluss tilgjengelig kjølekapasitet og normal driftsplan.
- Beskriv ekstruderen.Angi enkel, parallell tvilling eller konisk tvillingskrue; skrue diameter; motorkraft; normalt smeltetrykk og temperatur; adapter layout; og gjeldende prosessgrenser.
- Kontroller grensesnittet.Fest flens, register, boltsirkel, tetningsflate, smelteinnløp, senterhøyde, sensorport og støttetegninger.
- Spesifiser elektriske detaljer.List opp varmeapparatets spenning og frekvens, termoelementtype, kontaktstandard, kontrollerkompatibilitet, kabellengde og krav til farlig område hvis det er aktuelt.
- Vis nedstrømslinjen.Inkluder kalibratordimensjoner, vakuumtank, kjølelengde, spray- eller nedsenkingsarrangement, avtrekkstype, senterlinje og avstand fra dyseutgangen.
- Velg overgangsomfanget.Liste sett med byttedeler, reservevarmere og sensorer, tetninger, festemidler, håndteringsverktøy, lagringsstativer og ønsket prosedyre for endring av størrelse.
- Definer dokumenter.Be om monterings- og deletegninger, materiallister, material- og varmebehandlingsprotokoller, målinspeksjon, elektrisk liste, bruksanvisning og reservedelsliste.
- Skriv akseptanseprøven.Gi navn til harpiks, formel, rørstørrelse, kjøringsvarighet, utgang, linjehastighet, prosessposter, dimensjonsprøvetaking og bestått/ikke bestått-kriterier.
- Avklar støtte.Bli enige om installasjonsveiledning, idriftsettelsesansvar, operatøropplæring, fjernassistanse og grensen mellom dy-head og komplett-line ytelse.
Advarsel om utskifting:en slitt dyse beholder kanskje ikke lenger sine opprinnelige dimensjoner. Mål maskingrensesnittet og et godt beholdt rør, finn eventuelle originale tegninger og forklar hvorfor det gamle hodet byttes ut. Kopiering av alle slitte dimensjoner kan reprodusere det samme flyt- eller innrettingsproblemet.
Skruekonfigurasjonen må også samsvare med materialplikten. Bla gjennom Nanhaiyaenkeltskruer, parallelle tvillingskruerogkoniske tvillingskruernår henvendelsen dekker hele plastiseringsdelen. For tilbehør og tilkoblet verktøy, brukutvalg av ekstruderte reservedeler.
Godta hodet på produksjonstilstanden du planlegger å selge
Dimensjonell inspeksjon viser at de produserte komponentene samsvarer med tegningen. Det beviser ikke hvordan en spesifikk forbindelse vil flyte gjennom hele linjen. En god akseptplan har to deler: komponentverifisering og en produksjonskjøring.
| Akseptstadiet | Hva skal verifiseres | Rekord å holde |
|---|---|---|
| Dokumentgjennomgang | Godkjent tegningsrevisjon, stykkliste, skiftdelmatrise, varmeapparat og sensorliste, manualer og reserveomfang | Signert dokumentregister |
| Komponentinspeksjon | Kritiske grensesnitt, konsentriske egenskaper, tetningsflater, festemidler, porter, materiale, behandling og synlig flyt-overflatetilstand | Dimensjons- og material- eller behandlingsregistreringer spesifisert i bestillingen |
| Monteringssjekk | Tilpasning, orientering, varmeinstallasjon, sensorinnsetting, sentreringsbevegelse, støtte, løfting og tilgang | Monteringssjekkliste med bilder |
| Oppvarmingssjekk | Soneidentifikasjon, kontrollerrespons, sensoravlesning, strømtrekk og termisk stabilitet | Sonekart og stabiliserte avlesninger |
| Produksjonsløp | Avtalt materiale, rørstørrelse, utgang, linjehastighet, temperatur, smeltetrykk, motorbelastning, vakuum og kjøleforhold | Tidsbasert prosessark og beholdte prøver |
| Rørinspeksjon | OD, vegg ved flere klokkeposisjoner, ovalitet, masse per lengde, indre og ytre overflate, retthet og nødvendige standardtester | Inspeksjonsrapport knyttet til prøveposisjon og produksjonstid |
| Rutinemessig drift | Oppstart, sentreringskorreksjon, vanlig stopp, sikker demontering eller en avtalt størrelsesendring | Operatøravmelding og liste over åpne varer |
Bruk kjøpers vanlige formulering når det er praktisk mulig. Hvis et erstatningsmateriale er nødvendig, noter forskjellen og begrense hva testen beviser. Et vellykket PE-løp validerer ikke en PVC-formel, og et tykkvegget lavhastighetsprodukt beviser ikke en tynnvegget høyhastighetstilstand.
Vår fabrikkvisning:vi foretrekker et stabilt løp med sporbare mål fremfor en kort visning med maksimal effekt. Trykket skal synke, veggavlesninger skal forbli kontrollerbare, varmeovner skal ikke sykle unormalt og det avkjølte røret skal oppfylle avtalt inspeksjon. Det resultatet gir begge sider et nyttig overleveringspunkt.


Ofte stilte spørsmål
Hvilken informasjon kreves for å sitere et rørekstruderingsdysehode?
Send polymerkvalitet og formel, rørstandard, komplett størrelse og veggområde, målutgang og linjehastighet, ekstrudertype, smelteinntak og flenstegning, varmeapparatspenning, sensorkrav, nedstrøms kalibreringsdetaljer, foretrukne endringsdeler og en akseptplan. Bilder og oppmålte tegninger av dagens kobling er også nyttige ved utskiftingsprosjekter.
Kan ett rørdysehode kjøre PVC, PE og PPR?
En delt ytre kropp kan være teknisk mulig i et snevert definert prosjekt, men PVC, PE og PPR skaper ikke samme strømnings-, termiske eller dimensjonerende forhold. Vi sammenligner først hele formuleringen, produksjonen, størrelsesområdet, krav til strømningsvei og rengjøringsmetode. Separat verktøy eller et separat hode kan være det tryggere produksjonsvalget.
Er rørdysens diameter lik den endelige rørdiameteren?
Vanligvis nei. Det varme røret endres etter å ha forlatt dysen fordi smelten sveller, trekker ned, kommer inn i kalibratoren og avkjøles. De nødvendige dyse- og dordimensjonene må utformes med materialet, utgang, linjehastighet, vakuumdimensjonering og kjølesystem, i stedet for å kopieres direkte fra den nominelle rørstørrelsen.
Kan dysehodet alene garantere rørets veggtykkelse og ovalitet?
Nei. Dysehodet etablerer den ringformede smeltefordelingen, men endelig veggtykkelse og ovalitet avhenger også av smeltestabilitet, sentrering, temperaturbalanse, kalibratortilstand, vakuum, kjøling, avtrekksjustering og linjehastighet. Aksept bør teste hele driftslinjen.
Hvilket materiale bruker Nanhaiya til ekstruderingsdysehoder?
Nanhaiyas generelle ekstruderdysehodeside viser 38CrMoAl med nitrering og overflatehardhet på HV950 til HV1000. Det dedikerte rørekstruderingsdysehodet er beskrevet som legert stål med herdede overflater. Krav til endelig materiale, varmebehandling og fuktet overflate bør bekreftes for harpiks, tilsetningsstoffer og rengjøringsmetode i den godkjente spesifikasjonen.
Bør jeg kjøpe ett dysehode med mange størrelser eller flere komplette hoder?
Bruk byttedeler når størrelsesområdet, produksjonen og rengjøringsrutinen gjør at én kropp kan dekke jobben uten overdreven justering. Separate hoder kan være fornuftige når produktene er svært forskjellige i diameter, polymer, utgang, lagstruktur eller byttefrekvens. Sammenlign total omstillingstid og produksjonsrisiko, ikke verktøypris alene.
Hvordan bør et rørekstruderingsdysehode aksepteres?
Begynn med tegning, materiale, behandling, varmeapparat, sensor, flens og strømningsbanesjekker. Kjør deretter det avtalte produksjonsmaterialet med spesifisert rørstørrelse, effekt og linjehastighet. Registrer temperaturer, smeltetrykk, veggavlesninger rundt omkretsen, ytre diameter, ovalitet, overflatetilstand, masse per lengde og eventuelle tester som kreves av målrørstandarden.
Hva gjør at den ene siden av en ekstrudert rørvegg er tykkere?
Mulige årsaker inkluderer feilsentrering av dyse eller dor, ubalanse i periferisk temperatur, ujevn smeltestrøm, avleiringer eller skader i strømningsbanen, ustabil ekstruderutgang, feiljustering av kalibrator, ujevn vakuum eller kjøling og feiljustering av avstanden. Sjekk trenden før du bruker sentreringsbolter for å skjule et nedstrømsproblem.
Teknisk innhold utarbeidet fra Nanhaiyas gjeldende produkt-, utstyrs- og serviceinformasjon, støttet kun av offisielle ISO-rørstandardsider. Endelig formgeometri, materiale, behandling, dimensjoner og akseptkriterier er definert av den godkjente prosjektspesifikasjonen.