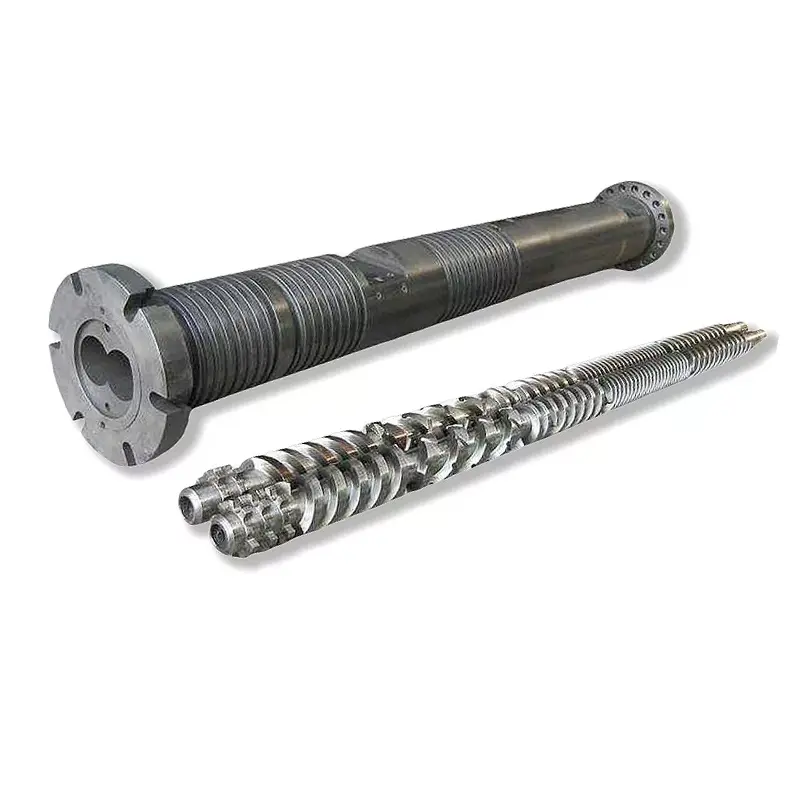
Et dobbeltskruesett har mer enn ett arbeidsgap. For å foreta en god reparasjons- eller utskiftingsbeslutning, kartlegg hver skrue, hver tønnelobe, inngrepsforholdet og maskingrensesnittene under én kontrollert referanse.
Mål parallell tvillingskrue og tønneslitasje som et matchet system. Registrer begge skruene ved navngitte aksiale stasjoner, begge lobene til figur-åtte-boringen i definerte retninger, skrue-til-skrue-klaring, senteravstand, fasing og aksial tilpasning. Sammenlign kartet med godkjent tegning. Symptomer kan utløse inspeksjon, men målinger avgjør om skruer, tønne eller hele settet skal byttes ut.

En parallell tvillingskrue har ikke en universell klaring
På en konvensjonell enkeltskrue uttrykkes diametral klaring ofte som innvendig diameter på tønnen minus utvendig diameter på skruen. Radiell klaring er halvparten av den forskjellen. Vårenkel skrue slitasje måling guideforklarer hvorfor de aksiale stasjonene og definisjonene fortsatt må samsvare.
Lokalt diametralt forhold = tilsvarende tønnedimensjon minus tilsvarende utvendig skruediameter
Lokalt radialt forhold = lokalt diametralt forhold delt på 2
Denne aritmetikken beskriver ikke den komplette geometrien til et sammengripende tvillingskruesett.
En parallell tvillingskrue legger til den andre skruen, et sammengripende område, en senteravstand og et tidsbestemt vinkelforhold. Tønnen er normalt en åttefigur i stedet for en enkelt rund boring. Slitasjen kan også være forskjellig i venstre og høyre lapp og på motsatte sider av flyene.
Målefilen bør derfor skille minst fem forhold:
- Hver skrues ytre profil til dens tilsvarende tønnelob.
- Skrue-til-skrue-klaring gjennom inngrepsområdet.
- Sentrumsavstand og posisjonen til begge tønnelappene.
- Rotasjonsfasing, handedness og venstre eller høyre skrueidentitet.
- Relevante aksiale klaringer, trykkflater, avstandsstykker og endeposisjoner.
Vår fabrikkvisning:en kjøper som ber om "0,3 mm klaring" uten å navngi overflatene har ikke gitt oss et kjørbart krav. Vi spør om dette tallet er diametralt, radialt, interflight, side-, tip- eller aksialklaring, hvor det måles og i hvilken tilstand. Å gjette her kan skape metallkontakt eller la det nye settet være løst.


Ta vare på enhetens identitet før du trekker i skruene
Målinger mister verdi hvis venstre og høyre skrue blandes sammen eller fasereferansen forsvinner under fjerning. Før du løsner sammenstillingen, fotografer drivenden og utløpsenden. Merk visningsretningen som brukes til å beskrive rotasjon, og merk deretter både skruer, aksler, avstandsstykker og tidsmerker.
Registrer om maskinen brukersamroterende skruerellermotroterende skruer. Registrer også om skruene er i ett stykke eller satt sammen av elementer. Ikke anta at to skruer med lignende ytre dimensjoner deler samme hånd, spline, rekkefølge eller timing.
Bruk maskinprodusentens instruksjoner for fjerning og ta vare på alle låse- og tidsfunksjoner. Hvis paret ikke kan snus i henhold til godkjent prosedyre etter montering, stopp. Bruk av drivmoment for å overvinne en ukjent interferens kan gjøre en identifiseringsfeil til skade.

Bygg ett koordinatsystem for begge skruene og begge lober
Rengjør komponentene uten å fjerne tegn på riss, tap av belegg eller groper. La delene nå en stabil inspeksjonstemperatur. Etabler et nullpunkt ved en navngitt ende og merk aksiale stasjoner som kan gjentas på skrueparet og fatet.
Legg til stasjoner før og etter geometriendringer, mate- og ventilasjonsåpninger, blandeområder og den trykkbyggende enden. På hver stasjon identifiserer du venstre skrue, høyre skrue, venstre lapp og høyre lapp. Registrer flere vinkelretninger når metoden tillater det, fordi en enkelt diameter kan skjule ovalitet eller ensidig slitasje.
| Felt | Hvordan identifisere det | Hva den avslører |
|---|---|---|
| Aksial stasjon | Avstand fra et definert mate- eller utløpsdatum | Hvor slitasje konsentrerer seg langs prosessseksjonen |
| Skrue identitet | Venstre eller høyre, med visningsenden angitt | Asymmetrisk flyslitasje og parintegritet |
| Skrueprofil | OD, rot, spiss eller flankeverdi med metode og vinkelposisjon | Tap av metall på arbeidsflatene |
| Tønnelapp | Venstre eller høyre lob, retning og måleplan | Forstørrelse, ovalitet og lokal utvasking |
| Sammenhengende forhold | Navngitte flater, vinkelposisjon, fasetilstand og metode | Fare for store mellomrom eller mekanisk interferens |
| Overflatetilstand | Nummerert fotografi knyttet til stasjonskartet | Scoring, gropdannelse, tap av belegg, avleiringer og kontaktmerker |
| Referanseverdi | Godkjent tegning, ny delrapport eller avtalt designgrunnlinje | Hvor mye geometrien har endret seg |
Coperions publiserte fatdiagnosemetodekrever at fatene er rene og kjølige, og bruker deretter boremåling og høyoppløselig videoinspeksjon på visse ZSK- og STS-størrelser. Maskinen og inspeksjonsverktøyene dine kan variere, men tilnærmingen viser hvorfor dimensjonale og visuelle bevis hører hjemme i samme rapport.
Ikke oppfinn oppløsning ved å legge til desimaler utover instrumentet og metoden. Registrer instrumentet, kalibreringsstatus, støttetilstand, inspeksjonstemperatur og operatør- eller inspeksjonsrekord. Et repeterbart kart med ærlig usikkerhet er mer nyttig enn et imponerende regneark bygget fra tvetydige punkter.



Har et fjernet dobbeltskruesett klart for vurdering?Send monteringstegningen, venstre og høyre identifikasjon, stasjonskart, fotografier og driftshistorikk. Vi kan diskutere hva som må bevares og hvilke områder som trenger nærmere måling.
Send slitasjekartetSe parallelle tvillingskruerBruk linjeadferd for å velge inspeksjonssteder, ikke for å erklære feil
Fallende ytelse ved samme skruhastighet, ustabilt trykk, skiftende belastning, dårlig spredning, usmeltet materiale og tilbakevendende produktfeil kan begrunne inspeksjon. De kan også komme fra fôring, formulering, varmeovner, sensorer, ventilering, en begrenset dyse eller et drivproblem.
Lagre en driftsbasislinje før du endrer flere innstillinger samtidig. Registrer faktisk matehastighet, skruhastighet, last- eller dreiemomentindikasjon, trykk, soneinnstillinger, målt smeltetemperatur når tilgjengelig og ferdigproduktkontroller. Sammenlign samme formulering og nedstrøms oppsett.
Japan Steel Works bemerker at slitte tvillingskrueelementer kan redusere gjennomstrømning og spredning og kan bidra til alvorlig skrueaksel- eller girkassefeil. Det er en god grunn til å inspisere tidlig, men symptomet må fortsatt være forbundet med en fysisk tilstand på maskinen din.
Hvis en linje går tilbake til det normale etter å ha korrigert materkalibrering eller en blokkert ventil, vil vi ikke selge slitasje som diagnose. Hvis prosessen forblir ustabil og målekartet viser en tilsvarende lokal klaringsøkning, er erstatningssaken mye sterkere. Målet er å løse produksjonsproblemet, ikke å vinne en ordre på det største settet.
| Observert mønster | Behandle kontroller før kondemnering | Fysiske bevis å søke etter |
|---|---|---|
| Utgangen faller med uendret hastighet | Fôrnøyaktighet, bulktetthet, oppskrift og matrisbegrensning | Lokal boreforstørrelse, flyslitasje og klaringsendring |
| Trykk eller belastning blir ustabil | Fôring, temperaturkontroll, ventilering og nedstrømsbegrensning | Ujevn venstre/høyre slitasje, avleiringer, skader eller kontaktmerker |
| Sprednings- eller smeltekvaliteten synker | Materialparti, additivdosering, blandekonfigurasjon og temperaturhistorikk | Slitasje på tiltenkte blandeflater eller feil monterte elementer |
| Metallisk støy eller plutselig økning i dreiemoment | Stopp under maskinprosedyren og inspiser driv og innretting | Friske kontaktmerker, bøyde deler, fasefeil eller fremmedlegemer |
| Rask gjentatt slitasje etter utskifting | Materialforurensning, innretting, montering, driftsgrenser og overflatevalg | Gjentatt plassering og skaderetning |
Bestem hva du skal erstatte fra den samsvarende rapporten
En utskifting kun med skruer er rimelig når begge tønnelappene forblir innenfor den godkjente geometrien, senterforholdet er forsvarlig og slitasjeårsaken er forstått. En utskifting av bare tønne kan også rettferdiggjøres når skrueparet forblir akseptabelt og kompatibelt med den gjenopprettede boringsgeometrien.
Bytt ut det matchede settet når begge sider er slitt, referansegeometrien er usikker, eller en ny komponent vil fortsatt kjøre mot en skadet partner. Hvis slitasjemønsteret peker på feiljustering, fasefeil eller fremmedlegemer, fjern denne årsaken før du installerer nye deler.
| Målt tilstand | Sannsynlig omfang for å vurdere | Nødvendig beskyttelse |
|---|---|---|
| Skruepar slitt; begge lober innenfor de godkjente grensene | Reparer eller bytt ut skruene | Bekreft den ombygde eller nye geometrien mot den beholdte tønnen |
| Tønnelapper slitt; skruer innenfor godkjente grenser | Kvalifisert tønnereparasjon eller erstatning | Bekreft kompatibilitet med både fastholdte skruer og senteravstand |
| Både skruer og tønne slitt | Matchet skrue og tønneskifte | Godkjenne ett kontrollert tegnesett og inspeksjonsplan |
| Lokalisert scoring eller ensidig kontakt | Årsak undersøkelse før komponentvalg | Sjekk innretting, lagre, aksler, fasing og forurensning |
| Geometri akseptabel, men plikten endret | Gjennomgang av prosess og geometri | Definer nytt materiale, produksjon, maskingrenser og produktaksept |
Ikke bruk en generisk internettmultiplikator som en automatisk erstatningsgrense. Diameter, skruetype, maskindesign, material- og produkttoleranse betyr noe. Den originale byggetegningen og maskinprodusentens servicekriterier bør styre avgjørelsen.
For bredere symptomer og reparasjonsvalg, se vårskruslitasje og erstatningsguide. Denne tvillingspesifikke siden legger til venstre/høyre, lobe, senter og faseinformasjon som en konvensjonell enkeltboringsinspeksjon ikke dekker.
Bruk slitestedet for å spesifisere overflaten
Nanhaiya sinparallelle tvillingskrueprodukterinkluderer PVC, PE, PP, gummi, plast, blandings- og granuleringsapplikasjoner. Materialplikten varierer over dette området. Glassfiber, mineralfyllstoff, pigment, resirkulert forurensning og etsende bestanddeler skal angis etter karakter og belastning.
Våre samroterende og motroterende produktsider viser de samme kjernereferanseverdiene: 38CrMoAlA, varmebehandlingshardhet på HB260 til 320, nitreringshardhet på HV950 til 1000, nitreringsdybde på 0,50 til 0,70 mm og nitreringssprøhet på 1 eller lavere grad. De viser også Ra0,4 og skrueretthet på 0,015 mm.
Tilgjengelige produktverdier inkluderer også kromhardhet på HV 950 eller høyere ved 0,05 til 0,10 mm tykkelse, og bimetallhardhet på HRC60 til 65 ved 2,0 til 3,0 mm dybde. HV og HRC bruker forskjellige skalaer, så det største utskrevne tallet identifiserer ikke det bedre alternativet.
| Funn fra slitasjekartet | Hva skal defineres i den nye spesifikasjonen | Hva man ikke skal anta |
|---|---|---|
| Flyspisser mister materiale i en fylt prosesssone | Beskyttede flyplasseringer, behandling eller legering, lagdybde og endelig geometri | Hver sone trenger den samme oppgraderingen |
| Den ene tønnelappen slites mer enn den andre | Lobekart, justering og senterkontroll, deretter tønnebeskyttelse | Hardere materiale alene vil korrigere feiljustering |
| Pitting eller tap av overflate | Materialkjemi, rengjøringshistorikk, berørt sone og kompatibelt overflatesystem | Alle overflateskader er abrasiv slitasje |
| Kontaktmerker gjentas på ett ansikt | Fasing, retthet, aksel, lager og monteringsgjennomgang | Skruprofilen er den eneste årsaken |
| Ensartet slitasje etter lang stabil bruk | Opprinnelig geometri, målt endring og nødvendig vedlikeholdsintervall | En redesign er automatisk nødvendig |
battenfeld-cincinnati anbefaler slitasjemåling en gang i året eller etter 6000 driftstimeri sin serviceveiledning for enkelt-, koniske tvilling-, parallelle tvilling- og planetekstrudere. Behandle det som én leverandørs planleggingsreferanse. Linjer som behandler alvorlige fyllstoffer eller viser en rask slitasjetrend, kan trenge et annet intervall.


Gjør inspeksjonsfilen til en bestilling som kan produseres
Tilbudspakken bør inneholde maskinprodusent og modell, godkjente tegninger, materialformulering, driftsjournal og slitasjekart. Identifiser om du ønsker en trofast erstatning, reparasjonsevaluering eller geometriendring. Hvis ytelsen må forbedres, oppgi det målbare målet og maskinbegrensningene.
Tegningskontroll betyr like mye som nominell størrelse. Nanhaiya sinsiden for produksjonsutstyrviser CNC-borings- og fresposisjoneringsnøyaktighet på 0,02 mm, CNC dreiebenker for arbeidsstykker opptil 6 meter, og femakset maskinering for uregelmessige bevegelser og spesialflenser. Disse egenskapene trenger fortsatt en entydig tegne- og inspeksjonsplan.
Vi vil stille spørsmål ved en tegning når spesifisert klaring er i konflikt med den slitte prøven eller når venstre og høyre informasjon mangler. Det er en del av produksjonsansvaret. En signert tegningsrevisjon er billigere enn å oppdage uenigheten ved installasjon.


Trenger du et erstatningsomfang før du ber om priser?Send den gamle rapporten og driftsproblemet først. Vi kan hjelpe til med å skille tegnespørsmål, bære bevis og materialvalg før den kommersielle sammenligningen starter.
Be om en erstatningsgjennomgangÅpne forespørselssidenBekreft først passformen, og bekreft deretter produksjonen
Innkommende inspeksjon skal bekrefte delens identitet, tegningsrevisjon, venstre og høyre etiketter, materialdokumenter, spesifiserte dimensjoner og beskyttede overflater før installasjon. Hold frakt- og inspeksjonsprotokollen knyttet til komponentens serie- eller paridentifikasjon som brukes i anlegget ditt.
Følg ekstruderprodusentens prosedyrer for montering, justering, smøring, oppvarming og oppstart. Bekreft parets påkrevde frie bevegelse kun ved den godkjente metoden. Ikke bruk drivverket til å tvinge en uforklarlig stram stilling.
Kommisjon med avtalt materiale, fôrordning og matris. Registrer ytelse, skruhastighet, last- eller dreiemomentindikasjon, trykk, temperaturoppførsel, ventilasjonstilstand og ferdigproduktkvalitet. Sammenlign med akseptbetingelsen, ikke mot en kort rotasjon uten last eller en lettere harpiks.

Be Nanhaiya om å gjennomgå slitefilen med dobbelskruer
Send maskintegning, venstre og høyre skrueidentifikasjon, rotasjonssynspunkt, faseinformasjon, senteravstand, slitasjekart, materialoppskrift og driftsjournal. Fortell oss hvilket symptom som førte til inspeksjonen og om din prioritet er restaurering, lengre levetid eller en ny prosessplikt.
E-post tegninger og målDiskuter på WhatsAppSe parallelle tvillingskruer
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkter:Samroterende parallelle tvillingskruer | Motroterende parallelle tvillingskruer | PVC parallelle dobbelskruer | Gummi og plast parallelle tvillingskruer
E-post:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blokk C, nr. 2 vestseksjon, Xingzhou Avenue, Dinghai-distriktet, Zhoushan City, Zhejiang-provinsen, Kina.
Tjenesteinformasjon | Produksjonsutstyr | Bedriftsprofil | Kontakt oss
Ofte stilte spørsmål
Hva er klaring med parallelle dobbelskruer?
Det er et sett med geometriske forhold, ikke ett universelt gap. En nyttig spesifikasjon skiller mellom hver skrues klaring til trommelloben, skrue-til-skrue klaring gjennom inngrepsområdet, senteravstand, fasing og eventuell relevant aksial klaring. Den godkjente maskintegningen definerer målverdiene og målemetodene.
Kan jeg beregne dobbeltskrueklaring som fat-ID minus skrue OD?
Denne subtraksjonen kan bare beskrive et lokalt diametralt forhold når de to verdiene refererer til korresponderende steder og en definert boringsgeometri. Den beskriver ikke skrue-til-skrue-klaring, inngrep, fasing, senteravstand eller et ut-av-rundt åtte-tallshull. Ikke bruk den som den eneste akseptverdien for tvillingskruer.
Hvor mange steder skal jeg måle på en tvillingskrue og tønne?
Det er ingen universell telling. Lag nok aksiale stasjoner til å dekke områdene for fôring, smelting eller kompresjon, blanding, ventilering og trykkbygging, og legg deretter til stasjoner rundt synlige skader eller geometriendringer. Bruk samme stasjonsnavn på begge skruene og begge tønnelappene.
Hva bør registreres før du fjerner parallelle tvillingskruer?
Registrer de installerte venstre og høyre posisjonene, rotasjon sett fra en navngitt ende, handing, timing eller fasemerker, akselforbindelser, avstandsstykker og aksial rekkefølge. Fotografer driv- og utløpsendene, merk hver del og bevar maskinprodusentens prosedyre for fjerning.
Kan jeg bare bytte ut dobbeltskruene og beholde den gamle tønnen?
Ja, når løpsboringene, senterforhold og overflatetilstand holder seg innenfor de godkjente grensene og årsaken til skrueslitasje er forstått. Hvis tønnen er forstørret, oval, skåret eller feiljustert, kan nye skruer alene etterlate for stor eller ujevn klaring. Baser avgjørelsen på en samsvarende målerapport.
Hvor ofte bør slitasje med parallelle skruer måles?
Still inn intervallet fra maskinprodusentens vedlikeholdsplan, materialgrad, driftstimer og linjens egen slitasjetrend. Battenfeld-cincinnati publiserer ett år eller 6000 driftstimer som sin serviceanbefaling, men det er en planleggingsreferanse snarere enn en universell erstatningsgrense.
Publiserer Nanhaiya én standard arbeidsklaring for hver parallelle tvillingskrue?
Ingen enkelt arbeidsklareringsverdi dekker hele spekteret. Nanhaiya publiserer produktverdier for materiale, varmebehandling, overflatehardhet, lagdybde, ruhet og skrueretthet. Funksjonsavstandene må fortsatt defineres på den godkjente tegningen for det spesifikke maskin- og skrueparet.
Hva skal jeg sende for et erstatningstilbud med parallelle dobbelskruer?
Send maskinprodusenten og modellen, godkjente tegninger, venstre og høyre skrueidentifikasjon, rotasjonssynspunkt, senteravstand, koblings- og flensdetaljer, materialformulering, produksjons- og driftsjournal, aksialt slitasjekart, overflatefotografier, feilhistorikk og nødvendige inspeksjonsdokumenter.
For systemvalg og driftsprinsipper, fortsett med vårparallell dobbeltskrue ekstruderguideeller det brederetvillingskrue ekstruder valg guide.