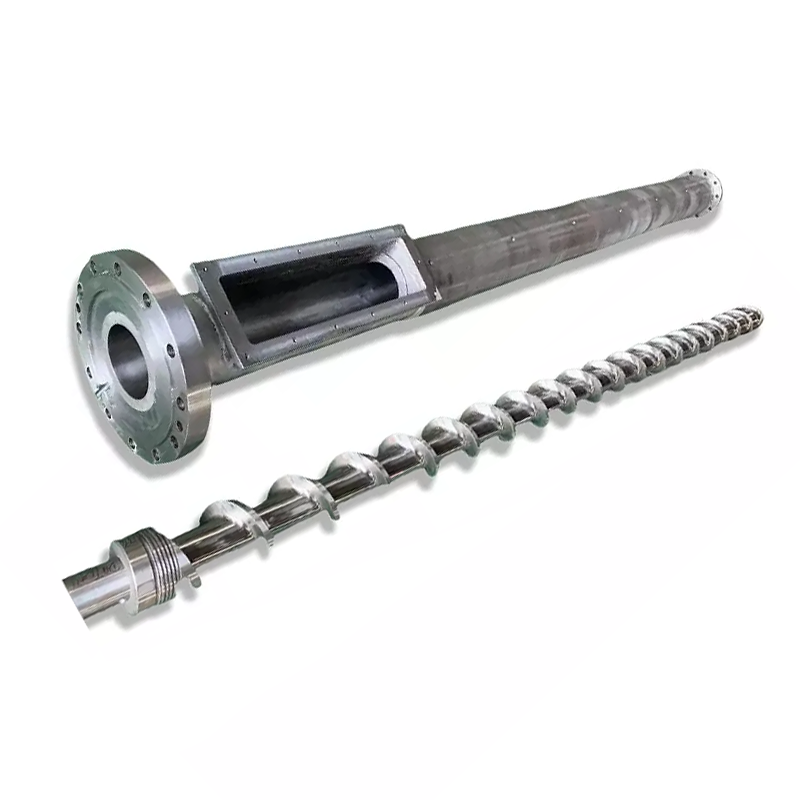
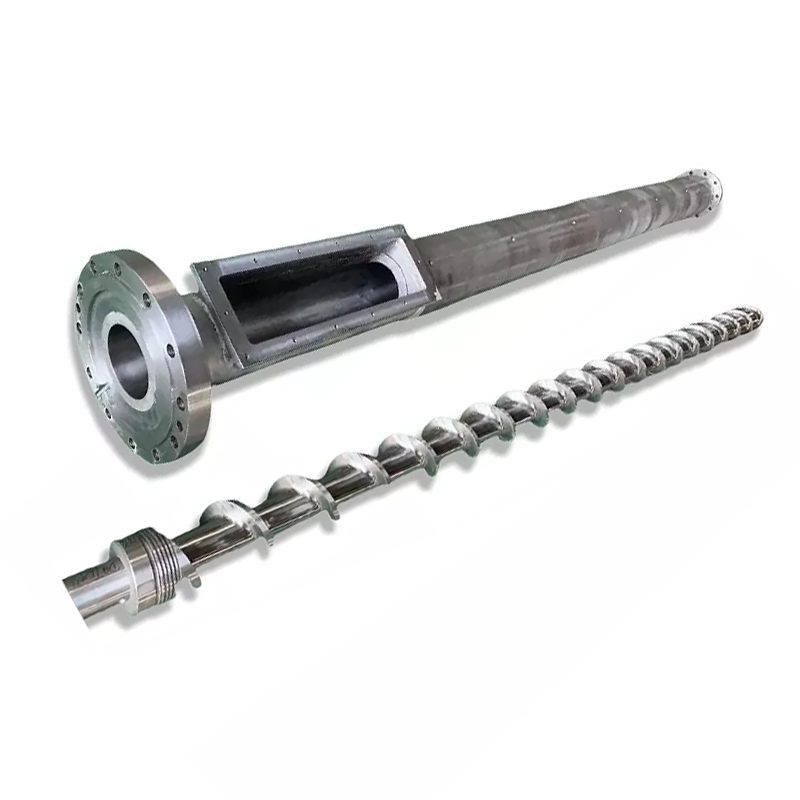
Velg ennitrert skrueløpfor rene, ikke-slipende harpikser som PP, PE og ABS - det koster mindre og varer i årevis i den bruken. Velg enbimetallskrueløpnår du bruker PVC, glassfylt, flammehemmende eller resirkulert materiale, der det tykkere, hardere legeringslaget varer to til tre ganger lenger. Match tønnen til materialet ditt, ikke til prislappen.
Velg feil skrueløp og en av to ting skjer. Enten betaler du for mye for et legeringslag prosessen din aldri stresser, eller så sparer du noen hundre dollar på forhånd og ser at en billigere tønne slites ut i løpet av atten måneder – noe som tar ned produksjonen og smeltekvaliteten. Vi har bygget begge typer i over tjue år, og spørsmålet vi hører mest fra kjøpere er det du sannsynligvis stiller akkurat nå:bimetall vs nitrert skrueløp, hvilken vei å gå?
Denne guiden går gjennom den virkelige metallurgiske forskjellen mellom de to, kostnadsmatematikken som faktisk betyr noe (hint: det er ikke klistremerkeprisen), og en enkel måte å bestemme hvilkenskruetønnepasser til din maskin, ditt materiale og ditt budsjett.
Hva er en nitrert skruetønne?
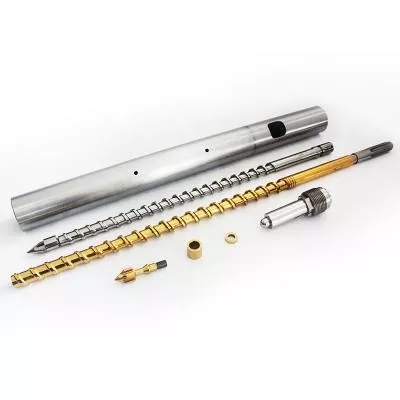
A nitrert skrueløpstarter som et enkelt stykke stål - nesten alltid38CrMoAlAi butikken vår — og blir overflateherdet i en nitreringsovn. Prosessen diffunderer nitrogen inn i stålhuden ved en kontrollert temperatur over mange timer. Ingen andre materialer er lagt til. Stålet vokser rett og slett et hardt ytre skall.
Det du ender opp med er en overflatehardhet rundt HV 950–1000 og et nitrert lag på omtrent 0,5 til 0,7 mm dypt. Den tynne, harde huden trekker bort slitasje fra vanlige polymerer og holder boringen dimensjonsstabil, løp etter kjøring. Nitrerte fat har vært standard i industrien i flere tiår, og med god grunn: økonomiske, forutsigbare og mer enn nok for ikke-slipende, ikke-korrosive harpikser som PP, PE og ABS.
Fangsten er dybden. Når det sub-millimeterlaget slites gjennom - og i en sliteprosess vil det gjøre det - blir det mykere basisstålet under eksponert, og slitasjen begynner å løpe fra deg.

Hva er en bimetallisk skruetønne?
A bimetallskrueløptar motsatt tilnærming til dybdeproblemet. I stedet for å herde ett stål, smelter den sammen en høyytelseslegering på en tøff base. Grunnmetallet - et konstruksjonsstål - bærer lasten og holder tønnen stiv. Den indre arbeidsflaten er et separat legeringslag, vanligvis nikkelbasert eller wolframkarbidbasert, bundet til basen gjennom sentrifugalstøping. De to metallene låses metallurgisk i ett stykke.
Her er det som utgjør forskjellen: det beskyttende laget er 2,0 til 3,0 mm dypt, med en hardhet på HRC 60–65. Sett det ved siden av halvmillimetershuden på en nitrert tønne, og hele poenget kommer i fokus. Slitasjemotstanden er spredt over en mye tykkere sone, slik at tønnen holder geometrien langt lenger når den bekjemper slitasje eller korrosjon. Glassfiber, mineralfyllstoffer, halogenholdige forbindelser - de tingene som tygger gjennom en nitrert overflate - er akkurat der et bimetalllag tjener sitt opphold.
Ikke alle bimetalllag er like heller. En nikkelbasert legering lener seg mot korrosjonsbestandighet - det riktige valget for PVC og flammehemmere. Et wolframkarbid-rikt lag lener seg mot rå slitestyrke, som er det glassfiber- og høymineralforbindelser krever. Jernbaserte legeringer sitter i mellom som en kostnadsbevisst mellomting. Å matche legeringen til den spesifikke fienden - korrosjon eller slitasje - betyr nesten like mye som å velge bimetall i utgangspunktet.

Bimetall vs nitrert skrueløp: nøkkelforskjeller
Den enkleste måten å se gapet på er side ved side. Tabellen viser de faktorene som faktisk driver en kjøpsbeslutning.
| Faktor | Nitridert skruetønne | Bimetallskruetønne |
|---|---|---|
| Konstruksjon | Enkelt stål (38CrMoAlA), overflatenitrert | Grunnstål + innvendig lag av smeltet legering |
| Overflatehardhet | HV 950–1000 | HRC 60–65 |
| Herdet lagdybde | 0,5–0,7 mm | 2,0–3,0 mm |
| Slitasjemotstand | Bra for ikke-slipende harpikser | 2–5× lenger i slipemiddelbruk |
| Korrosjonsbestandighet | Begrenset | Utmerket (nikkelbaserte legeringer) |
| Materialer som passer best | PP, PE, ABS, standardforbindelser | PVC, glassfiber, flammehemmende, resirkulert, høyfyllingsmiddel |
| Startkostnad | Senke | Høyere |
| Totale eierkostnader | Høyere i krevende service | Lavere i krevende service |
Tallet de fleste prosessorer fester seg på er levetid, og det med rette. Under de samme forholdene, abimetallskrueløpkjører vanligvis to til tre ganger lengre enn en nitrert. Skyv inn i de virkelig straffende bruksområdene - PVC med høy fyllstoff, glassforsterkede forbindelser - og gapet utvides ytterligere. Det er også en korrosjonsvinkel: når du behandler PVC eller flammehemmende harpikser, frigjør materialet forbindelser som kjemisk angriper en nitrert overflate. Det nikkelbaserte bimetalllaget bryr seg bare ikke.
Når skal du velge en nitrert skruetønne
A nitrert skrueløper riktig samtale oftere enn utstyrselgeren vil innrømme. Kjør ren, ufylt termoplast - ny PP, PE, PS, ABS - uten glassfiber, ingen mineralfyllstoffer, uten etsende tilsetningsstoffer, og det tynne nitrerte laget vil gi deg mange års stabil drift til en merkbart lavere pris.
Det er også fornuftig når budsjettet er stramt, når maskinen går i stopp og starter i stedet for døgnet rundt, eller når du setter opp en linje hvis produktmiks kan endre seg før fatet noen gang slites ut. For en standardsprøytestøpeskruekjører råvareharpiks, å betale ekstra for et bimetalllag du aldri vil stresse er bare over-engineering. Ikke gjør det.
Når skal du velge en bimetallskrue
I det øyeblikket slitasje eller korrosjon kommer inn i bildet, abimetallskrueløptjener sin høyere pris. Se etter det hvis du behandler noen av disse: glassfiberforsterkede forbindelser, kalsiumkarbonat eller talkumfylte formuleringer,stiv PVC, flammehemmende harpikser eller resirkulert plast som inneholder grus og forurensninger.
Det er også det smartere kjøpet for linjer med høy ytelse som kjører kontinuerlig, hvor et uplanlagt stopp for å bytte et slitt fat koster langt mer enn selve fatet. Vi har sett høykalsium PVC-ekstrudering - omtrent så hardt på et fat som det blir - der flytting til et riktig legeringslag forlenget levetiden med godt over 30 % mot et nitrert oppsett, samtidig som det stabiliserte smeltetrykket og kuttet skrap. Når applikasjonen er genuint krevende, slutter det bimetalliske laget å være en luksus. Det er det som holder linjen i spesifikasjonen.
Kostnadssammenligning: Startpris vs. totale eierkostnader
Instinktet til å sammenligne klistremerkepriser er akkurat det som fører til dårlige avgjørelser om skruetønner. Et nitrert fat vinner på dag én. ENbimetallskrueløpvinner vanligvis over maskinens levetid - men bare i riktig bruk.
Så kjør det andre tallet: totale eierkostnader. Et nitrert fat i en slipende prosess kan trenge å skiftes ut i løpet av 12 til 18 måneder, og hver utskifting drar med seg nedbryting av arbeidskraft, tapt produksjon og oppstartskrot på toppen av delkostnaden. Et bimetallfat i den samme prosessen kan kjøre flere ganger lenger, og spre den høyere forhåndskostnaden over langt flere produksjonstimer. Høyere startpris, lavere levetidskostnad.
Vend den nå. Sett et bimetallfat på en ren PE-linje, og det får aldri sjansen til å betale for seg selv – det nitrerte fatet vinner på både pris og levetidskostnad, fordi ingenting i den prosessen stresser legeringen. Samme logikk, motsatt svar. Materialet avgjør.
Slik bestemmer du deg for søknaden din
Strip det ned til tre spørsmål.
For det første - er materialet ditt slipende eller etsende?Glassfiber, mineralfyllstoffer, PVC, flammehemmere, resirkulert råstoff: alle peker på bimetall. Ren råvare harpiks peker på nitrert.
For det andre - hvor hardt går linjen?Kontinuerlig produksjon med høy ytelse døgnet rundt belønner den lengre levetiden til enbimetallskrueløp. Intermitterende eller lavvolumkjøringer favoriserer de lavere kostnadene ved nitrering.
For det tredje – hva koster nedetid deg?Hvis et ikke-planlagt fatskifte betyr en stoppet tidsplan og tapte leveranser, er holdbarhetspremien en billig forsikring. Hvis du kan planlegge byttet, vipper regnestykket tilbake mot nitreret.
Svar ærlig på de tre, og valget er vanligvis åpenbart. Hvis det ikke er det, snakk med en leverandør som bygger begge deler og kan modellere den mot den nøyaktige sammensetningen din - ikke en som gir deg den dyrere delen fordi den har en større margin.
Vanlige feil når du velger en skruetønne
Fire dukker opp igjen og igjen i henvendelsene som lander på pulten vår.
Kjøper på klistremerkepris alene.Det billigste fatet i dag er sjeldent det billigste fatet over tre år. Kjør de totale eierkostnadene, spesielt på slipende linjer - delprisen er bare det første tallet.
Overspesifisert bimetall for en ren linje.Et bimetallfat på virgin PP eller PE er penger brukt på beskyttelse som ingenting i prosessen noensinne vil teste. Spar den til plikten som trenger den.
Bytter ut tønnen, men gjenbruker en slitt skrue.Skruen og tønnen fungerer som et matchet par. Slipp en ny tønne rundt en sliten skrue og klaringen er feil fra dag én - produksjonen lider og den ferske tønnen slites ujevnt. Inspiser begge; bytt ut begge når tallene sier det.
Plukker bimetall uten å matche legeringen.Et nikkelrikt lag bekjemper korrosjon; et wolframkarbidrikt lag bekjemper slitasje. Spesifiser for fienden du faktisk har, ikke bare "bimetallisk" i abstraktet.
Hvorfor jobbe med Nanhaiya
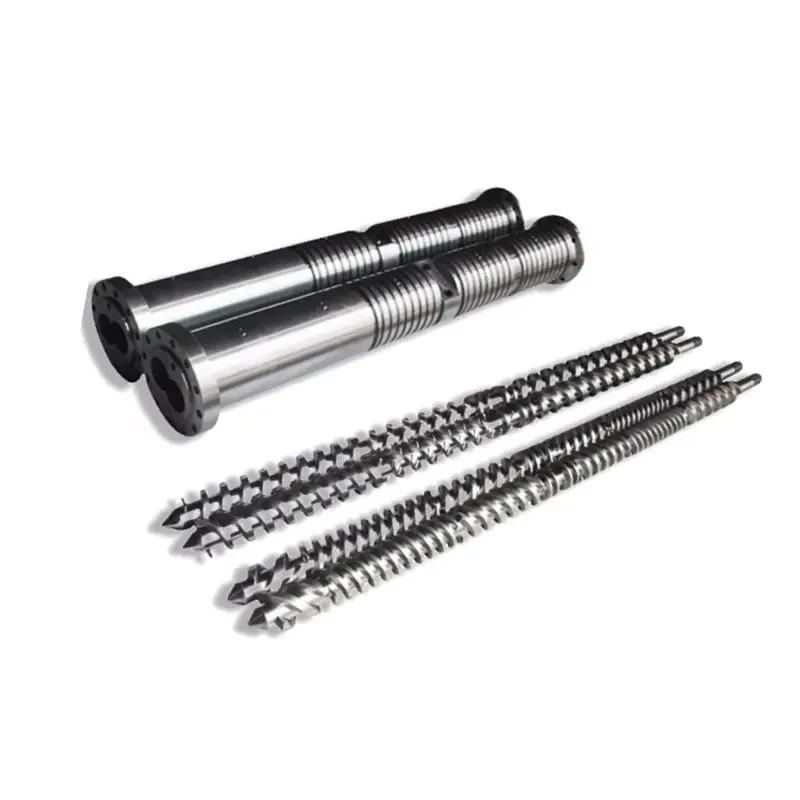
Vi har brukt mer enn tjue år på å lage skruetønner - og bare skruetønnene og skruene som går inni dem.Enkel skrue, parallell tvillingskrue,konisk tvillingskrue. Vi kutter både nitrert og bimetallekstruder skrue løpmonteringer fra premium 38CrMoAlA og skreddersydde legeringer, internt, som er grunnen til at ingeniørene våre kan fortelle deg konstruksjonen prosessen din faktisk trenger i stedet for den som er lettest å selge.
Hvert fat forlater gulvet med toleransekontrollert geometri og dynamisk balansetesting. Geometri, hardhet, overflate – alt kan skreddersys til din maskin og ditt materiale.
Fortell oss dine harpiks- og maskinspesifikasjoner – få en skreddersydd anbefaling av skruehylse innen 12 timer.
Send forespørselOfte stilte spørsmål
Er en bimetallskrue alltid bedre enn en nitrert?
Nei. Abimetallskrueløpvinner i slipende og korrosive applikasjoner, men for rene, ufylte harpikser som PP eller PE, ennitrert skrueløpgir deg rikelig med levetid til en lavere kostnad. "Bedre" avhenger helt av hva du behandler.
Kan et bimetalltønne erstatte mitt eksisterende nitrerte fat?
I de fleste tilfeller, ja - så lenge dimensjonene samsvarer med ekstruderen eller sprøytestøpemaskinen, passer skruedesignet til materialet ditt, og du justerer prosessparameterne dine slik de passer. Send oss spesifikasjonene og vi vil bekrefte passformen.
Hvor mye lenger varer en bimetallskrue?
Under de samme forholdene, to til tre ganger lengre enn et nitrert fat - med en enda større kant i svært slitende bruk som glassfylte eller høyfyllige forbindelser.
Hva er best for PVC-ekstrudering?
Bimetallisk. Stiv PVC og flammehemmende harpiks frigjør korrosive forbindelser mens de behandles, og det nikkelbaserte legeringslaget motstår det kjemiske angrepet som bryter ned en nitrert overflate.
Hva er prisforskjellen mellom de to?
Et nitrert fat koster mindre på forhånd; en bimetallisk tønne krever en premie for sitt tykkere legeringslag. Sammenligningen som betyr noe, er totale eierkostnader – i krevende bruksområder gjør bimetalltønnens lengre levetid den til det billigere valget over maskinens levetid.