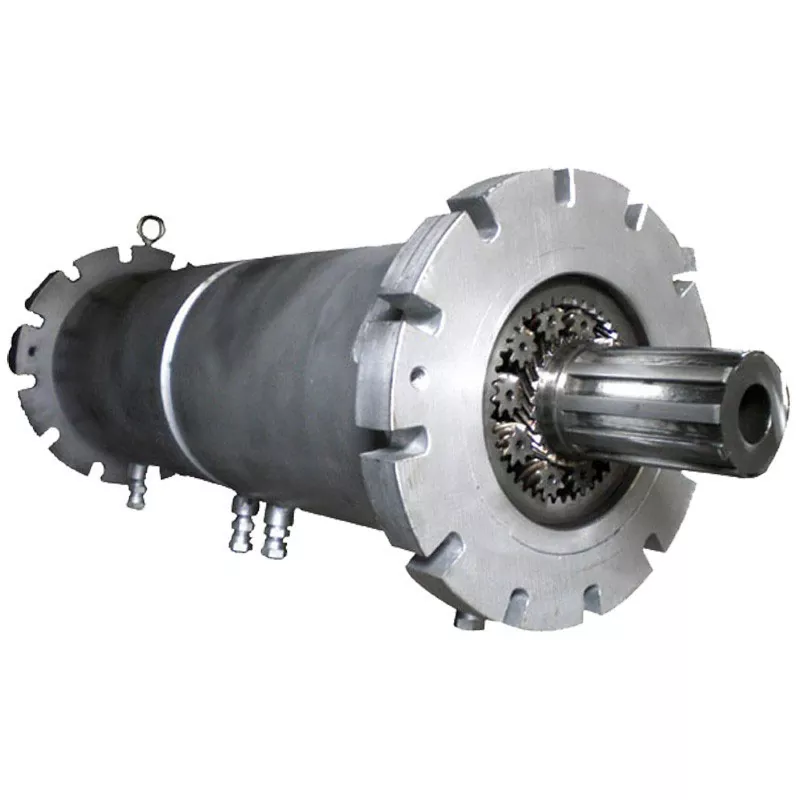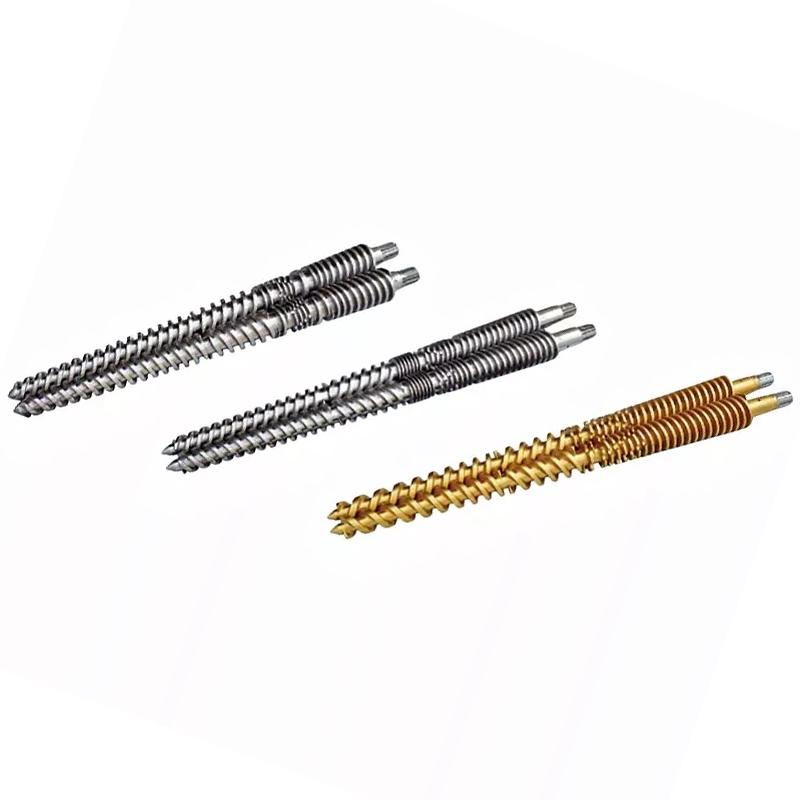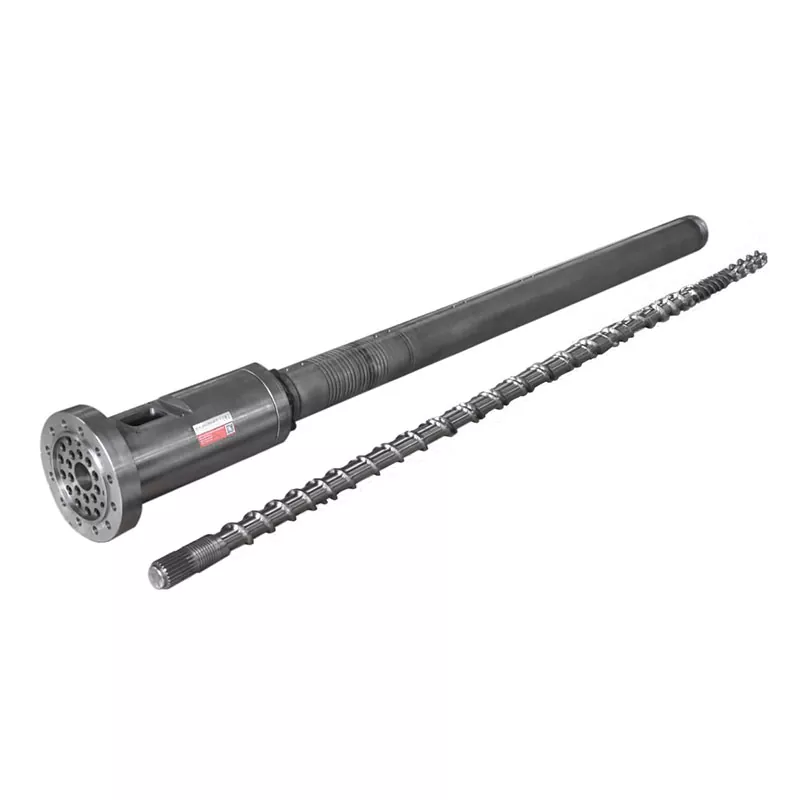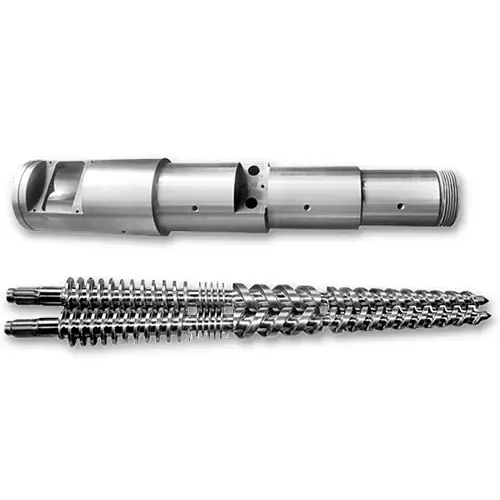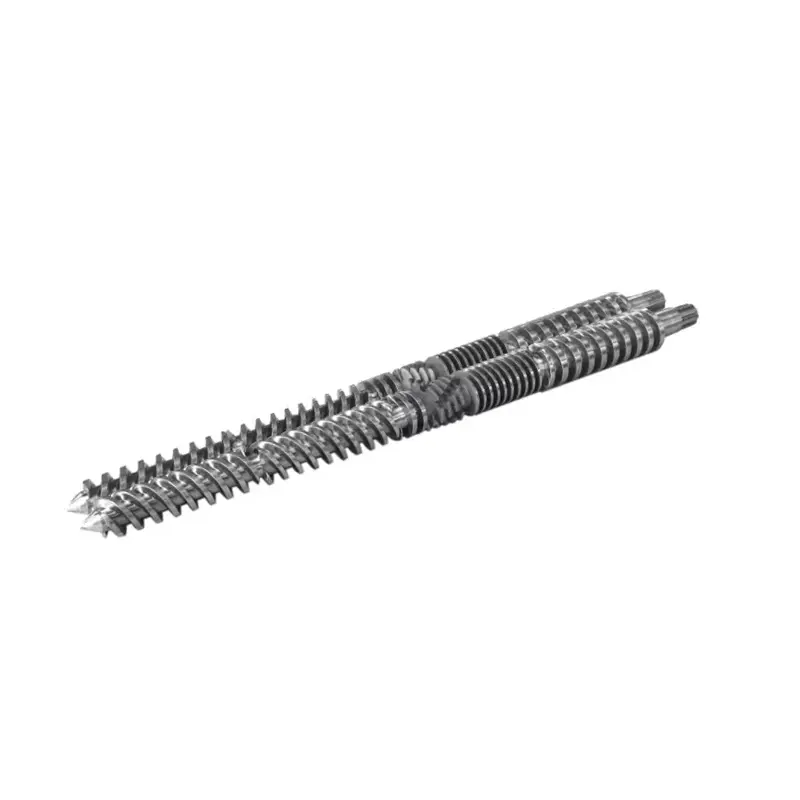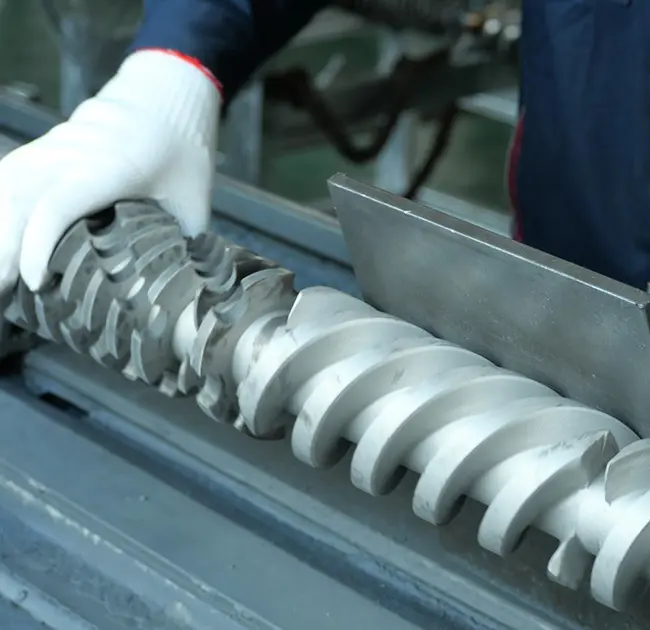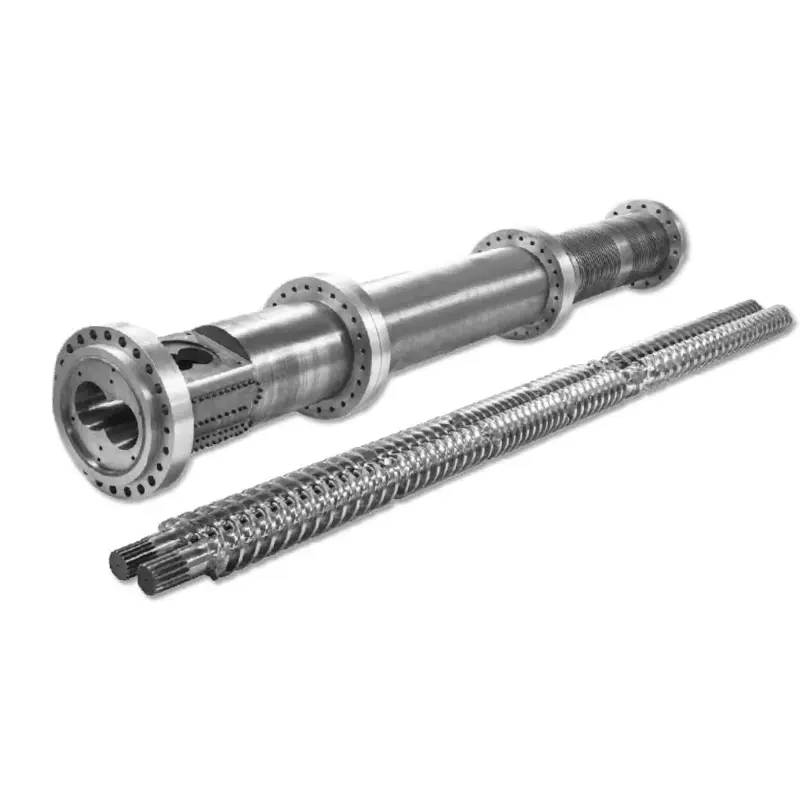
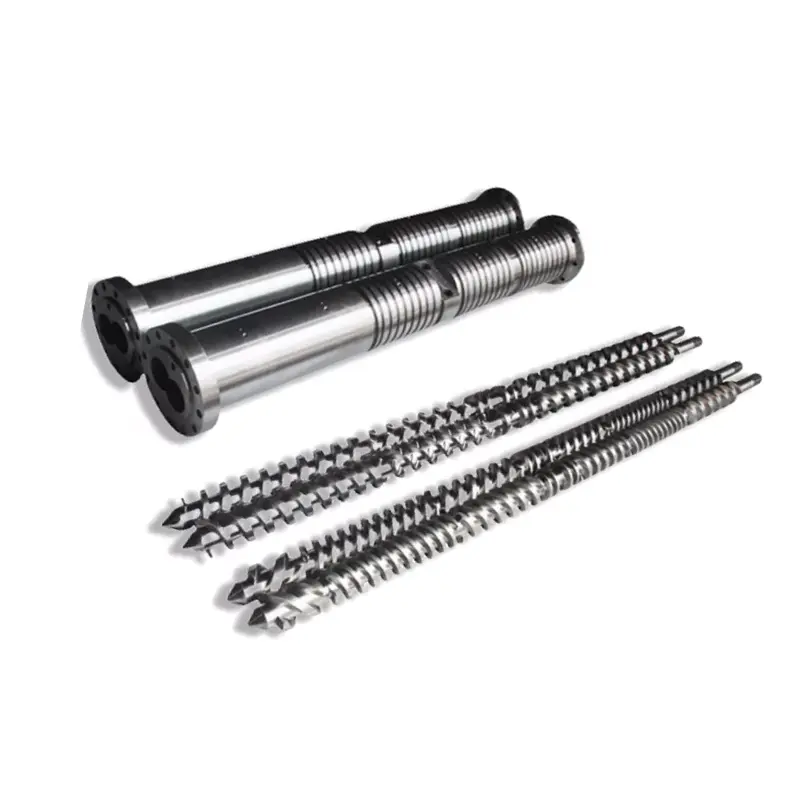
A parallell dobbeltskrueløpholder to skruer med konstant diameter side ved side i en boring på åttetallet. Skruene snur seg sammen og skyver materiale fremover ved å fange det mellom trappene, i stedet for å dra det langs en vegg slik en enkelt skrue gjør. To designvalg avgjør hva maskinen kan gjøre: rotasjonsretningen (samroterende eller motroterende) og hvor dypt skruene griper inn (helt, delvis eller ikke i det hele tatt). Få de to riktige og samme maskinvareblandingene, ventilene eller ekstruderene av stiv PVC.
Spør tre leverandører hva en parallell dobbelskruetønne er og du får tre vage svar om «to skruer i stedet for én». Det underselger det. Tvillingarrangementet endrer hvordan materialet beveger seg gjennom maskinen, og den eneste mekaniske forskjellen er grunnen til at tvillingskruer håndterer jobber en enkelt skrue ikke kan.
Denne veiledningen dekker mekanikken, de to klassifiseringsaksene som bestemmer ytelsen, de virkelige materialspesifikasjonene og dimensjoneringen. For det bredere komponentbildet, se vårekstruder skrue tønne guide.
Hva er en parallell Twin Screw Barrel?
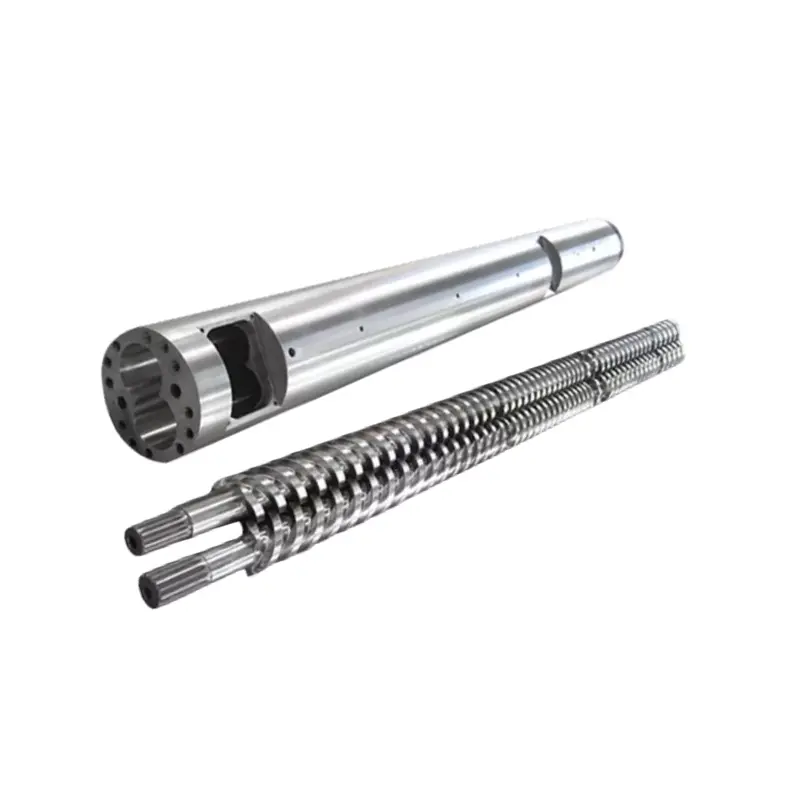
En parallell tvillingskrue er plastiseringsenheten til en dobbeltskrueekstruder. Den har to deler som fungerer som ett system: en tønne med to overlappende boringer maskinert inn i den, og danner et åtte-tverrsnitt, og to skruer som sitter inne i disse boringene.
Parallellbetyr at skruene holder samme diameter fra mateende til utløpsende. Boringen forblir samme størrelse langs hele lengden. Det er den definerende forskjellen fra en konisk tvilling, hvor både skruer og boring smalner ned mot dysen.
Den parallelle formen gir konstruktøren et konstant tverrsnitt å jobbe med i hele lengden, noe som gjør det enkelt å bygge lange maskiner med plass til kompoundering, lufting og blandingsseksjoner. Sammenligningen mellom de to formene er dekket i vårkonisk vs parallell guide.
Hvordan en parallell dobbeltskruetønne fungerer, trinn for trinn
- Fôring.Materiale faller ned i matehalsen og lander på begge skruene samtidig. Tvillingskruer tar pulver, flak og uregelmessig fôr som en enkelt skrue sliter med å gripe.
- Formidling.Skruene snur seg og bevegelsen til den ene skruen tørker av kanalen til den andre. Materiale blir fanget i de C-formede kamrene mellom flyvningene og presset fremover mekanisk.
- Smelting.Fatvarmere leverer en del av varmen. Resten kommer fra skjæring da materialet bearbeides i det smale gapet der skruene overlapper hverandre, som er den mest intense sonen i maskinen.
- Blanding.Hver rotasjon deler, bretter og rekombinerer smeltestrømmen. Den gjentatte oppdelingen er det som sprer fyllstoffer, pigmenter og tilsetningsstoffer jevnt.
- Utlufting.På en ventilert tønne blir kanalen dypere ved en ventilasjonsport slik at trykket faller til nær null. Fuktighet og flyktige stoffer slipper ut der, ofte under vakuum.
- Pumping og måling.Den siste delen bygger trykk og leverer en jevn smelte til dysen eller pelletiseringsmaskinen.
Samroterende vs motroterende: To retninger, to jobber
Skruene kan dreie i samme retning eller i motsatte retninger. Det ene valget endrer maskinens karakter totalt.
| Samroterende | Motroterende | |
|---|---|---|
| Skrueretning | Begge skruene dreier samme vei | Skruer dreier i motsatte retninger |
| Materialvei | Følger en åttefigur rundt begge skruene | Klemt gjennom nippet mellom skruene |
| Klippe | Høy, og justerbar gjennom skrueelementer | Lavere, og skånsommere mot materialet |
| Skruehastighet | Høy | Senke |
| Trykkbygging | Moderat | Sterk og stødig |
| Best på | Compounding, masterbatch, reaktiv ekstrudering, fylte forbindelser | Stivt PVC-rør og -profil, varmefølsomt materiale |
Samroterendeskruer er sammensetningsverktøyet. Høy skjærkraft og høy hastighet sprer glassfiber, pigment og tilsetningsstoff grundig, noe som er nøyaktig hva en modifisert blanding trenger.
Motroterendeskruer fungerer som en fortrengningspumpe. Nypet mellom dem fører materiale videre under sterkt trykk ved lav skjærkraft, og det er det stiv PVC krever, siden PVC brytes ned når du skjærer det hardt. Vårmotroterende parallelle tvillingskruerer bygget for den plikten, og kjemien bak sitter i vårPVC skrue tønne guide.
Helt, delvis eller ikke-masket: Aksen som de fleste guider hopper over
Rotasjonsretning er bare halve klassifiseringen. Den andre aksen er hvor dypt de to skruene griper inn i hverandre, og de fleste guider nevner det aldri.
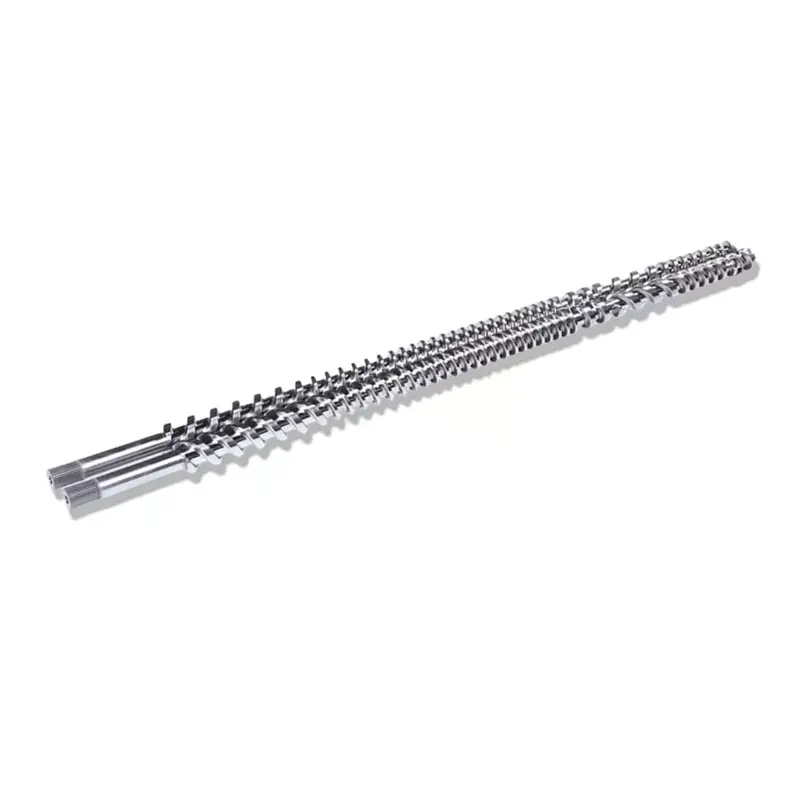
Våre parallelle tvillingskruer kommer i tre meshing-typer:helt meshing, delvis meshing og ikke-masking. Forskjellen er hvor langt bevegelsen til en skrue når inn i kanalen til den andre.
- Fullt mesking.Flyturen til den ene skruen når roten til den andre, og etterlater et lite gap. Dette er den vanligste typen i plastekstrudering, fordi den tette klaringen gir utmerket skjæring og blanding og tørker kanalene rene etter hvert som skruene dreies.
- Delvis mesking.Skruene overlapper hverandre, men mindre dypt. Transporten forblir positiv mens skjæringen faller, noe som passer til materiale som ikke tåler aggressiv arbeid.
- Ikke-nettende.Skruene sitter side om side uten å gå i inngrep. Maskinen oppfører seg nærmere to enkeltskruer i ett fat, med den skånsommeste behandlingen og den minst positive transporten.
Den praktiske takeawayen er at "tvillingskrue" alene ikke beskriver en maskin. Fullt meshing og motroterende er et annet verktøy enn fullt meshing og co-rotating, og begge skiller seg fra et ikke-maskende arrangement. Når du spesifiserer et erstatningssett, må netttypen samsvare med maskinen du eier.
Hvorfor tvillingskruer formidles annerledes enn enkeltskruer
En enkelt skrue er en dragpumpe. Den er avhengig av friksjon: materialet må feste seg til tønneveggen mer enn det fester seg til skruen, eller det bare snurrer på plass i stedet for å bevege seg fremover.
Den avhengigheten skaper reelle problemer. Pulvere, flak og glatt fôr eller fôr med lav friksjon griper ikke godt, så skruen stiger eller sulter. Utgangen varierer da med hvor godt materialet tilfeldigvis griper den dagen.
Tvillingskruer formidler positivt. Flyttingen til den ene skruen sveiper kanalen til den andre, slik at materialet skyves langs mekanisk enten det griper veggen eller ikke. Utgangen forblir jevnere, og fôring som slår en enkelt skrue går gjennom uten å klage.
Det er også grunnen til at tvillingskruer dominerer blanding og PVC-pulverarbeid. Den fullstendige sammenligningen er i vårenkel skrue vs tvillingskrue guide.
Hva en parallell Twin Screw Barrel er laget av
Basisstålet bærer den mekaniske belastningen. Overflaten på toppen av den tar slitasjen. Her er spesifikasjonene vi bygger våre parallelle tvillingskruesett etter.
| Spesifikasjon | Verdi |
|---|---|
| Grunnmateriale | 38CrMoAlA |
| Varmebehandlingshardhet | HB260–320 |
| Nitreringshardhet | HV950–1000 |
| Nitreringsdybde | 0,50–0,70 mm |
| Nitrerende sprøhet | Karakter 1 eller bedre |
| Overflatens ruhet | Ra0,4 |
| Skru retthet | 0,015 mm |
| Forkromningshardhet | HV950 eller høyere |
| Krom tykkelse | 0,05–0,10 mm |
| Bimetall hardhet | HRC60–65 |
| Bimetallisk dybde | 2,0–3,0 mm |
To tall i den tabellen fortjener oppmerksomhet når du sammenligner sitater.Skruens retthet ved 0,015 mmbestemmer om skruene går riktig i en boring på åttetallet, og en bøyd skrue sliter på den ene siden av boringen og ødelegger også erstatningen.Nitrerende sprøheter kvalitetssjekken de fleste leverandører aldri publiserer: en hard kasse som er sprø spon under belastning i stedet for å motstå slitasje.
Utover standardkonstruksjonen skreddersyr vi til varmebearbeidingsstål, kaldbearbeidingsstål, høyhastighetsstål, HIP-pulverstål og PTA-legeringer. Når fôret er slipende eller etsende, erstatter den bimetalliske ruten nitrering, og vårbimetall vs nitrid guidedekker når det lønner seg.
Dimensjonering: Diameter, L/D og utgang
Skruediameteren setter gjennomstrømningen. L/D angir hvor mye plass maskinen har til å smelte, blande og lufte underveis. Her er våre ofte brukte parallelle tvillingskruemodeller med publiserte produksjonstall på PVC.
| Modell | Skruediameter (mm) | L/D | PVC-effekt (kg/t) | Skruehastighet (rpm) | Motor (kW) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26–36 | 220–350 | 45 | 45 |
| NHY90 | 90 | 26–36 | 280–460 | 45 | 55 |
| NHY110 | 110 | 26–36 | 350–650 | 45 | 75 |
| NHY120 | 120 | 26–36 | 500–800 | 45 | 110 |
| NHY130 | 130 | 26–36 | 680–1000 | 45 | 132 |
Les mønsteret i stedet for bare radene. Effekten følger omtrent diameteren, og motorkraften stiger med den, fordi å skyve mer materiale gjennom krever mer dreiemoment. L/D-båndet forblir det samme over hele området, siden forholdet er et designvalg snarere enn en størrelseskonsekvens.
Utenfor disse modellene bygger vi parallellskruer fra 45 mm til 150 mm, med L/D fra 32:1 til 38:1 på våre PVC-rørsett eller skreddersydd for din linje. Hva L/D faktisk kjøper deg er dekket i vår L/D-forholdsguide, og hele utvalget står på vårparallell tvillingskrue produktside.
Hva parallelle tvillingskruer faktisk produserer
Fire applikasjonsfamilier dekker det meste av det disse maskinene gjør, og de går fra råvare til ferdig produkt.
Plastisk modifikasjon og blanding
Den mest typiske applikasjonen. Sterk skjær- og spredningskraft lar en basispolymer som PP, PE eller ABS blandes jevnt med glassfiber, karbonfiber, flammehemmere og antioksidanter. Det produserer forsterkede, flammehemmende eller ledende kvaliteter, for eksempel glassfiberforsterket PP som brukes i bildeler og det flammehemmende ABS som brukes i elektronikk.
Farge og funksjonell masterbatch
Høykonsentrasjonspigmenter, fargestoffer eller funksjonelle tilsetningsstoffer blandes inn i en bærerharpiks, ekstruderes og pelletiseres. Dette produserer fargemasterbatch for farging, eller funksjonell masterbatch som antistatiske og antibakterielle kvaliteter. Tvillingskruer løser det ujevne blandingsproblemet som begrenser enkeltskruer på dette arbeidet.
Ekstrudert støping
Rør, profil, ark og film. Tvillingskruer passer spesielt godt til polymerer som PVC og PC som er vanskelig å mykgjøre med høy viskositet. PVC-dreneringsrør, dør- og vindusprofil og PC-ark avhenger av den jevne plastiseringen en tvillingskrue leverer, som er det som holder produktdefekter nede. VårPVC-rør parallellskruetønnerbetjene vann- og avløpsrør, elektrisk ledning og beskyttelsesrør.
Resirkulert plastbehandling
Avfall PP og PE går gjennom skjæring og oppvarming som fjerner urenheter, lindrer stress og re-plastiserer materialet for pelletisering. Resirkulert fôr er inkonsekvent og ofte forurenset, noe som er akkurat den typen materiale som positive transporthåndtak godtar.
Hvordan fortelle når et parallelt dobbeltskruesett må skiftes
Dobbeltskrueslitasje viser seg på de samme stedene hver gang, og maskinen sier ifra før delene ser åpenbart dårlige ut.
- Utgangen fallermed samme skruhastighet. Slitt klaring lar smelten skli bakover i stedet for å bevege seg fremover.
- Blandingskvalitet faller.Fargestriper eller ujevn fyllstofffordeling betyr at skruene ikke lenger tørker hverandre skikkelig.
- Motorbelastningen stigerved konstant utgang, noe som peker på drag, feiljustering eller forringet materialbyggingsmotstand.
- Overflatekvalitet driverpå det ferdige produktet, ofte det første kvalitetsavdelingen legger merke til.
Bekreft med instrumenter i stedet for inntrykk. Mål åpnings-OD og borings-ID mot byggetegningen, og sjekk inngrepsklaringen, som er unik for tvillingskruer og lett å overse.
Hvorfor jobbe med Nanhaiya
Nanhaiya har bygget skruer og fat i over tjue år og betjener 500+ kunder over hele verden. Vårrekke parallelle tvillingskruerdekker blanding, granulering, PS-skumming, aluminium-plastpanel, gummi og plast, og PVC-rørbelastning, i samroterende og motroterende konfigurasjoner.
Hvert sett er maskinert fra 38CrMoAlA og ferdig til spesifikasjonene i tabellen ovenfor, med streng toleransekontroll og dynamisk balansetesting før det sendes. Settene våre er bygget for å passe store ekstrudermerker inkludert KraussMaffei, Cincinnati og Jwell, og vi tilpasser skrueprofilen, kompresjonsforholdet, ventilasjonsdesignet og varmesonene til din linje.
Før du siterer, jobber ingeniørene våre gjennom parametrene med deg: diameter, sideforhold, skruespordybde og materialvalg. Tilbudet dekker produkt, frakt og forventede vedlikeholdskostnader, og det når deg innen 12 timer. Etter levering støtter våre teknikere installasjon og igangkjøring, og ettersalgsproblemer får svar innen 24 timer.
Trenger du et parallelt dobbeltskruesett bygget til maskinen din? Send din modell, tegning eller slitte prøve, pluss materialet du kjører. Vi gir tilbud innen 12 timer.
Få et tilbud om tvillingskruerOfte stilte spørsmål
Hva er en parallell tvillingskrue?
Det er plastifiseringsenheten til en dobbeltskrueekstruder: en tønne med to overlappende boringer som danner et åtte-tverrsnitt, og holder to skruer med konstant diameter. Skruene transporterer materialet fremover mekanisk ved å fange det mellom flyene, i stedet for å stole på friksjon mot tønneveggen.
Hvordan fungerer en parallell tvillingskrue?
Materiale faller ned på begge skruene ved matehalsen. Når skruene snur seg, tørker den ene kanalen til den andre, fanger materiale og skyver det fremover. Fatvarmere og skjær i overlappingssonen smelter den, hver rotasjon deler seg og rekombinerer smelten for å blande den, og den siste seksjonen bygger trykk for å mate formen.
Hva er forskjellen mellom samroterende og motroterende?
Samroterende skruer dreier samme vei og leverer høy skjærkraft ved høy hastighet, noe som passer sammensetning, masterbatch og fylte forbindelser. Motroterende skruer dreier i motsatte retninger og fungerer som en positiv fortrengningspumpe, og bygger sterkt trykk ved lav skjærkraft. Den skånsommere handlingen er det stive PVC-rør og -profiler trenger.
Hva er helt inngripende, delvis inngripende og ikke-maskende tvillingskruer?
De beskriver hvor dypt de to skruene griper inn. Helt inngripende skruer når roten til hverandre med et lite gap, noe som gir best skjæring og blanding, og dette er den vanligste typen i plastekstrudering. Delvis inngripende skruer overlapper mindre og reduserer skjærkraft. Ikke-maskende skruer sitter side ved side uten å gå i inngrep, noe som gir den skånsommeste behandlingen.
Hva er forskjellen mellom parallelle og koniske tvillingskruer?
En parallell tvillingskrue holder samme diameter fra mating til utløp, og boringen holder seg konstant. En konisk tvillingskrue avsmalner, med en større mateende som smalner inn mot dysen. Den parallelle formen gir et konstant tverrsnitt langs lengden, noe som gjør lange maskiner med lufte- og blandeseksjoner enkle å bygge.
Hvorfor bruke en dobbel skrue i stedet for en enkelt skrue?
Positiv formidling. En enkelt skrue er avhengig av friksjon, så materialet må gripe tak i tønneveggen for å bevege seg fremover, og pulver, flak og glatt fôr forårsaker bølger. Tvillingskruer skyver materialet langs mekanisk uavhengig av grep, noe som gir jevnere effekt og lar dem håndtere mating som overvinner en enkelt skrue.
Hva brukes parallelle tvillingskruer til?
Fire hovedfamilier: plastmodifisering og blanding med glassfiber, karbonfiber eller flammehemmere; farge og funksjonell masterbatch produksjon; ekstrudering av rør, profil, ark og film inkludert PVC og PC; og resirkulert plastbehandling der avfall PP og PE renses, plastiseres på nytt og pelletiseres.
Må dobbeltskruer skiftes ut som par?
Ja. Inngrepsavstanden mellom de to skruene stilles inn under produksjonen og kan ikke gjenopprettes ved å erstatte en skrue mot en slitt partner. Tvillingskruer produseres, leveres og erstattes som et matchet par, og de bør også oppbevares og håndteres på den måten.