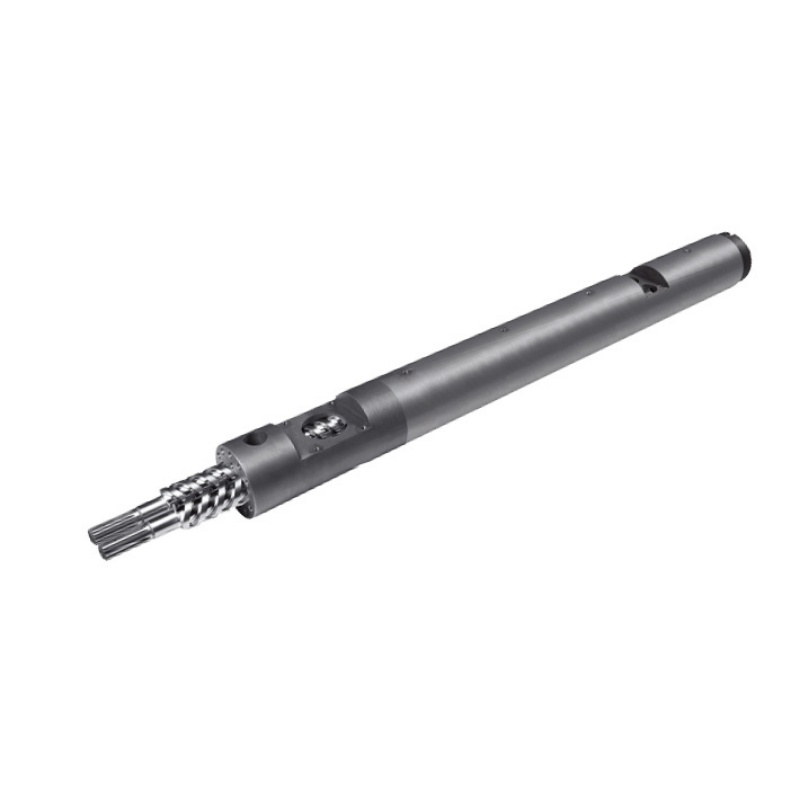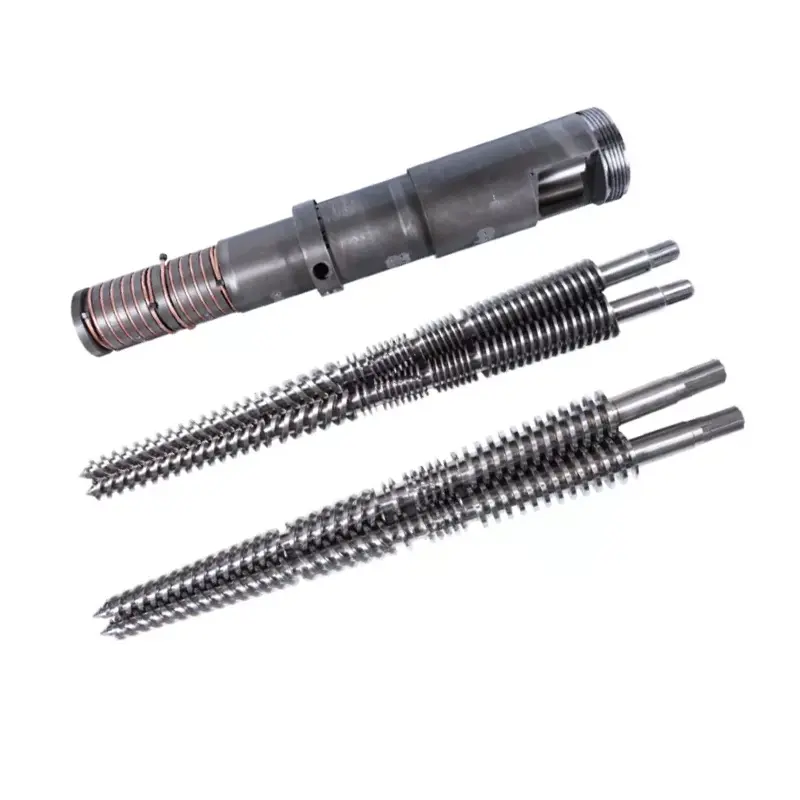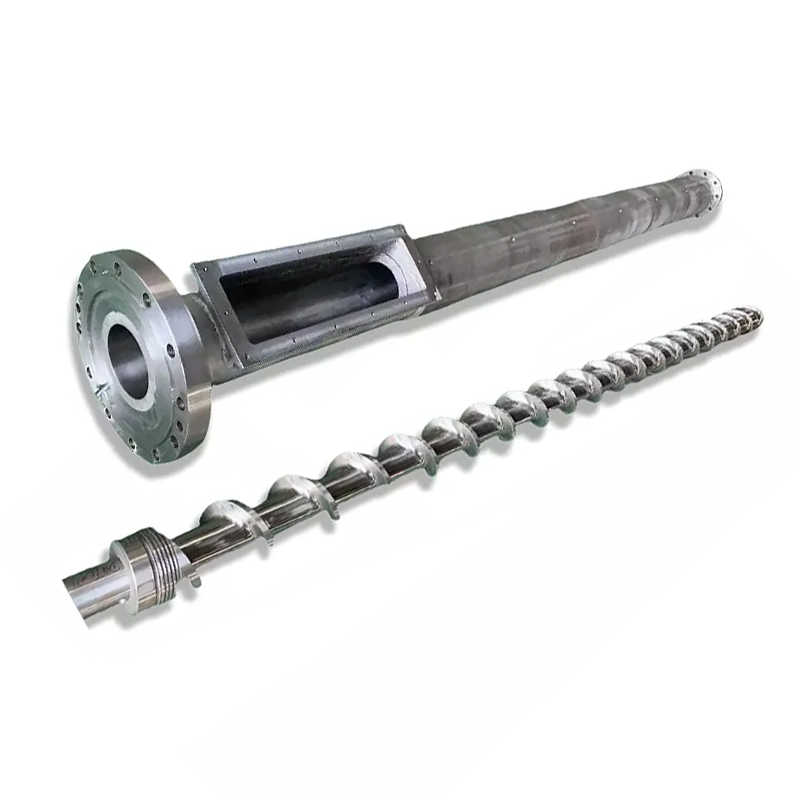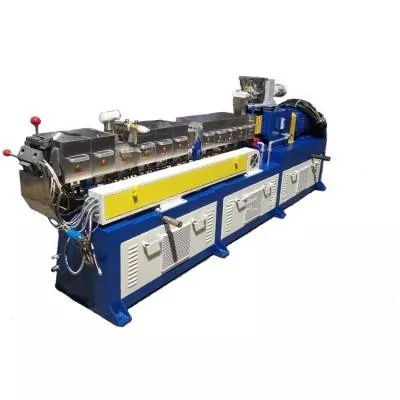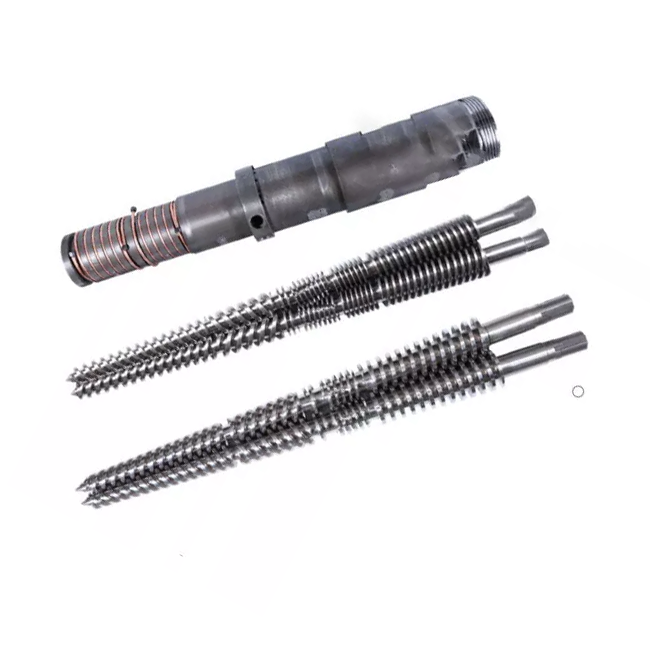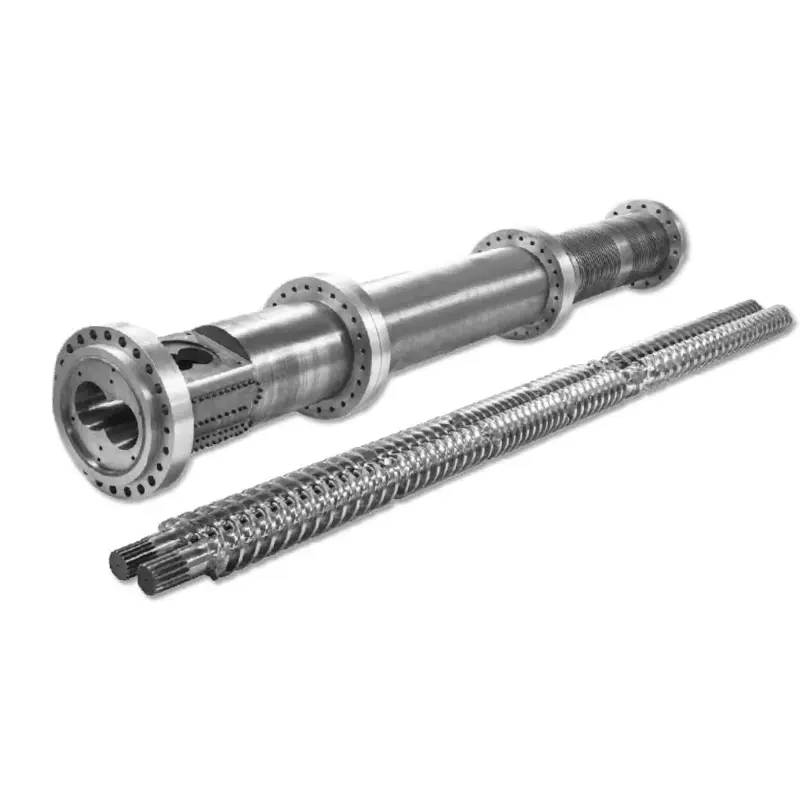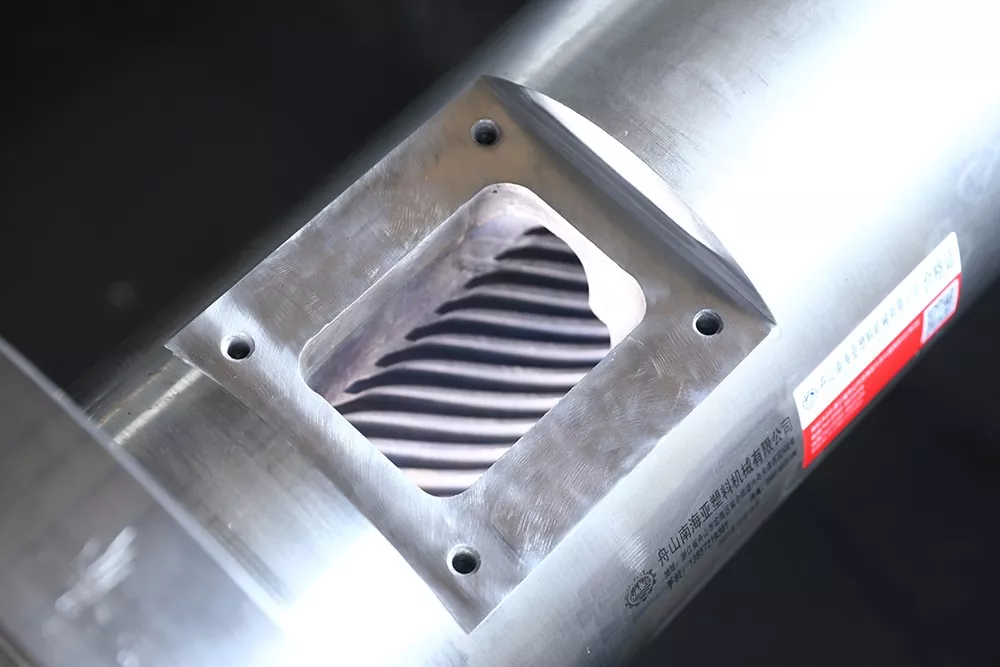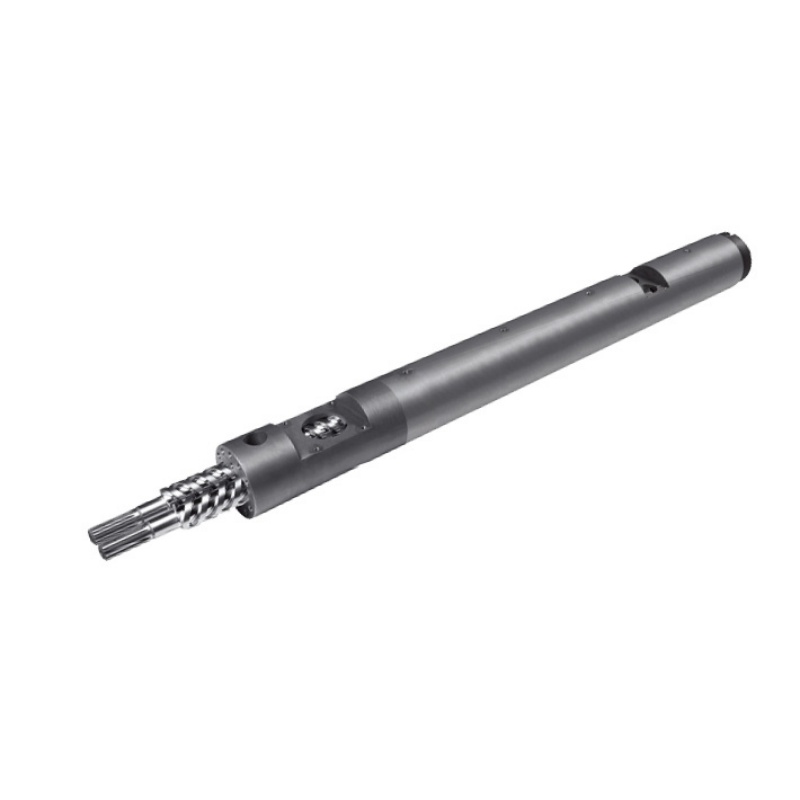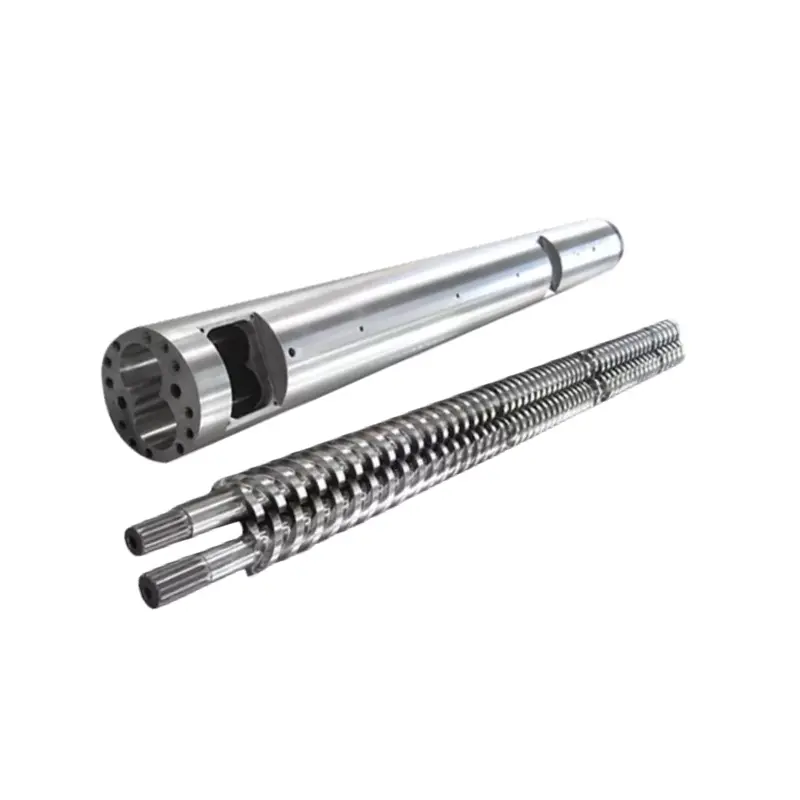
Dinsprøytestøping skrue fatbestemmer smeltekvalitet, skuddkonsistens og syklustid. Nedenfor: hvordan du velger geometri og overflatebehandling for harpiksen din, hvordan du vedlikeholder settet og hvordan du sporer en defekt tilbake til skruen, tønnen eller sjekkringen i stedet for å jage den gjennom maskininnstillingene. Våre nitriderte 38CrMoAlA-injeksjonsskruer har et 0,5–0,8 mm nitrert lag ved 950–1050 HV, passer til PE, PP, PS og ABS, og håndterer glassfiber opptil 30 %. Etter det, eller på etsende harpiks, trenger boringen hardlegeringssprøyting til 62 HRC. Hvis utgangen falt og syklusene strekkes, les feilsøkingstabellen før du berører et annet settpunkt.

Hva er en sprøytestøpingsskruetønne?
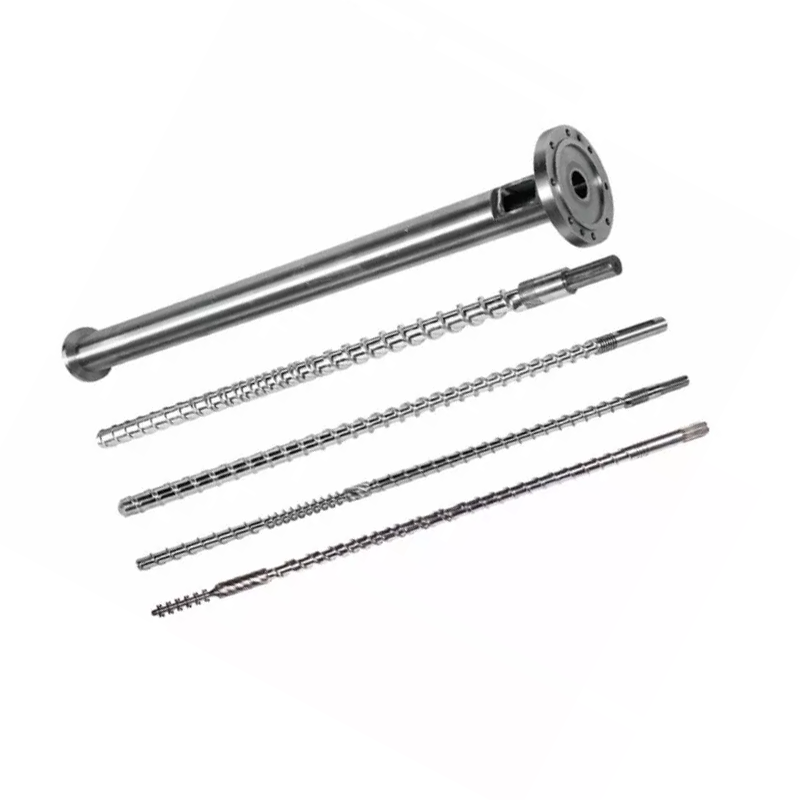
Skruen og tønnen danner plastiseringsenheten til sprøytestøpemaskinen. Sammen tar de faste pellets fra beholderen, smelter dem, blander dem til en jevn smelte, måler et nøyaktig skudd og sprøyter det skuddet inn i formen. Hver del maskinen din produserer går gjennom dette paret.
Støpere erstatter dyser, finjusterer støper og justerer temperaturen i flere uker før de ser på plastiseringsenheten. Den rekkefølgen er bakvendt. Når skruen eller fatet slites, vil ingen settpunkt på kontrolleren bringe prosessen tilbake.
Skruens rolle i plastisering
Skruen gjør det meste av smeltingen, og ikke med varmebåndene. Fatvarme bidrar, men den dominerende smeltemekanismen erskjærvarme: skruen drar polymer mot den varme tønneveggen, og friksjonen genererer varme inne i selve materialet. Det er derfor skruegeometri endrer smeltetemperatur selv når settpunktene dine ikke beveger seg.
Skruen måler også skuddet. Den roterer for å mykgjøre, trekker seg tilbake når smelten samler seg foran spissen, og stopper deretter. Avstanden den trekkes tilbake er skuddstørrelsen din. Enhver smelte som lekker bakover over flyene eller forbi kontrollringen, ødelegger målingen.
Til slutt injiserer skruen. Den slutter å rotere og kjører fremover som et stempel, og tvinger smelte gjennom munnstykket. Denne doble rollen, roterende og frem- og tilbakegående, skiller en injeksjonsskrue fra en ekstruderingsskrue.
Tønnens rolle i varmeoverføring og inneslutning
Tønnen er en presisjonstrykkbeholder med oppvarmet boring. Den inneholder injeksjonstrykk, overfører varme fra båndene til polymeren, og gir den harde veggen som skruen skjærer materialet mot.
Boringen må være rund, rett og dimensjonalt tett. Når boringen slites overdimensjonert, øker klaringen mellom skrueflukt og tønnevegg. Smeltet lekker deretter bakover over flyene i stedet for å bevege seg fremover, og plastiseringshastigheten faller.
Fatoppvarming er sonert, vanligvis mating, kompresjon og måling, hver med sin egen kontroller og termoelement. Et drevet termoelement i én sone kan koke materiale i flere måneder mens displayet viser normalt.
Hvordan skrue og fat fungerer sammen som et system
De to delene fungerer som et matchet par, og tallet som beskriver paret erradiell klaring: halvparten av forskjellen mellom tønnediameteren og skruens diameter.
Klaringen er liten etter design. Industriens tommelfingerregel for et nytt sett er omtrent 0,001 tommers klaring per side for hver tomme skruediameter. På en 60 mm (omtrent 2,36 in) skrue lander den nær 0,06 mm per side. Byggetegningen din er autoriteten, og det skal alltid være nummeret du sjekker mot.
Det lille gapet gjør virkelig arbeid. Det tvinger polymeren til å skjære mot tønneveggen i stedet for å skli forbi. Dobbel klaring og skjæringen svekkes, smeltingen reduseres, produksjonen faller, og maskinen prøver å kompensere med varme den ikke skulle trenge.
Å bytte en del alene fikser sjelden et slitt par. En ny skrue inne i et slitt fat gjenoppretter bare halvparten av den tapte klaringen, og misforholdet sliter på den nye delen raskere enn den burde.
Anatomien til en sprøytestøpingsskrue
En standard injeksjonsskrue deler inn i tre soner pluss en spissenhet. Hver sone har en jobb, og hver svikter på en måte du kan gjenkjenne.
| Sone | Kanaldybde | Jobb | Hvordan feilen ser ut |
|---|---|---|---|
| Mate | Dyp | Ta inn pellets, formidle dem fremover | Brodannelse, sultende, uberegnelig fôring, inkonsekvent restitusjon |
| Komprimering (overgang) | Grunning | Komprimer og smelt polymeren mot tønneveggen | Usmelter, dårlig blanding, denne sonen slites først |
| Måling | Grunn | Homogeniser og pump en jevn smelte | Skuddvariasjon, temperaturtopper |
| Tips og sjekk ring | — | Tett mot tilbakestrømning under injeksjon | Skuddstørrelsesdrift, korte skudd, putetap |
Fôringssone
Dype kanaler tar tak i pellets fra beholderens strupe og flytter dem fremover som faste stoffer. Denne sonen smelter ikke mye. Det formidler.
Fôrproblemer maskerer seg som smelteproblemer. Hvis pellets slår seg sammen i halsen, eller fôrdelen blir for varm og pellets mykner og fester seg tidlig, sulter skruen. Restitusjonstiden svinger, og skuddstørrelsen følger. Sjekk materhalskjølingen før du legger skylden på geometrien.
Kompresjonssone (overgang).
Kanalen blir grunnere langs denne delen. Denne grunningen klemmer polymeren mot den varme tønneveggen og genererer skjærvarmen som smelter.
Kompresjonssonen er der slitasjen konsentreres. Trykket topper her, og slipemasser sliper hardest her. Når du måler en slitt skrue, er det her du finner tallene først.
Målingssone
Grunne kanaler med konstant dybde homogeniserer smelten og pumper den fremover ved jevnt trykk. Denne sonen bestemmer skudd-til-skudd-konsistensen.
Slitasje på målesonen viser seg som skuddvariasjon og stigende smeltetemperatur ved samme settpunkter. Skruen jobber hardere for å flytte det samme materialet.
Skruespiss, kontrollring og tilbakeslagsventil
Kontrollringenheten, noen ganger kalt tilbakeslagsventilen, fortjener mer oppmerksomhet enn den får. Den sitter ved skruespissen og gjør én jobb: under injeksjonen tetter den, så smelten går inn i formen i stedet for tilbake over skruen.
Når den slutter å tette, får du variasjon i skuddstørrelse, korte skudd og en forsvinnende pute. Molders bruker uker på å justere injeksjonstrykk, holdetid og temperatur på å jage dette. Ingenting av det fungerer, fordi smelten renner bakover forbi en slitt ring.
Tre signaler peker spesifikt på kontrollringen. Puten varierer skudd til skudd i stedet for å holde seg konstant. Skuddvekten driver mens maskinen rapporterer normal restitusjon. Og en repeterbar prosess blir plutselig uberegnelig uten endring i harpiks eller innstilling.
Key Skrue Geometri Parameters
Fire tall beskriver en injeksjonsskrue. Forstå dem, og en leverandørs tilbud slutter å være en svart boks.
L/D-forhold: definisjon, formel og anbefalte verdier etter harpiks
L/D-forholder arbeidslengden til skruen delt på dens ytre diameter. En skrue som er 22 ganger lengre enn den er bred har en L/D på 22:1. Formelen er ganske enkelt L delt på D, og forholdet skalerer med størrelse: en 50 mm skrue på 22:1 har en arbeidslengde på 1100 mm.
L/D kontrollerer hvor mye plass skruen har til å smelte, blande og homogenisere. Lengre gir mer smeltekapasitet og bedre blanding. Kortere gir kortere oppholdstid, noe som beskytter varmefølsomme harpikser.
Injeksjonsskruer går kortere enn ekstruderingsskruer. Skruen forbereder ett skudd om gangen i stedet for å pumpe kontinuerlig, og materialet sitter i løpet mellom skuddene. IL/D-forhold sprøytestøpingpraksis faller de fleste maskiner mellom 18:1 og 25:1, med 20:1 til 22:1 vanlig på maskiner for generell bruk.
Varmefølsomme harpikser som PVC favoriserer den kortere enden, slik at materialet bruker mindre tid på varme. Teknisk plast som trenger grundig smelting favoriserer den lengre enden. Vår L/D-forholdsguide dekker avveiningene i dybden.
Kompresjonsforhold: Hvordan det påvirker skjærvarme og smeltekvalitet
Kompresjonsforholdsammenligner kanaldybden i matesonen med kanaldybden i målesonen. En skrue med en matekanal tre ganger dypere enn målekanalen har et kompresjonsforhold på 3:1.
Kompresjonsforholdet setter hvor hardt skruen arbeider materialet. Høyere kompresjon betyr mer skjærkraft, mer mekanisk varme og mer aggressiv smelting. Lavere kompresjon behandler polymeren skånsomt.
Match den til harpiksen, ikke til en preferanse for et større antall. Polyolefiner med lav viskositet trenger positiv skjærkraft for å smelte rent. Varmefølsomme harpikser som PVC, PC og POM brytes ned under skjærkraft som PE ville trekke på skuldrene av. Vår guide for kompresjonsforhold fungerer gjennom områdene.
Flydybde, kanalbredde og deres innvirkning på output
Kompresjonsforhold er et forhold, og to skruer med samme forhold kan oppføre seg forskjellig. De absolutte dybdene betyr noe.
En dyp målekanal flytter mer materiale per omdreining, og øker mykningshastigheten, men den blandes mindre grundig og gir en mindre jevn smelte. En grunn målekanal blander seg bedre og gir en mer konsistent temperatur, ved lavere effekt per omdreining.
Flybredde og spiralvinkel påvirker transporteffektiviteten og skjæringen materialet ser ved flylandet. Dette er designdetaljer du spesifiserer ved å beskrive prosessen for en skruedesigner, ikke tall du bør velge fra en tabell.
Forholdet mellom skruediameter og skuddstørrelse
Skruediameteren setter maskinens skuddkapasitet. En større skrue forskyver mer volum per millimeter forover, så den gir et større skudd.
Den praktiske regelen er et komfortbånd, ikke en hard grense. Kjør et skudd som bruker en liten brøkdel av løpets kapasitet og materialet sitter for lenge i løpet, sykler gjennom varme og nedbryter. Kjør på nesten full kapasitet, og du mister puten som trengs for jevn pakking.
De fleste molders målretter et skudd et sted midt i løpets brukbare rekkevidde. Hvis delen din sitter utenfor det båndet, er den riktige løsningen en annen skruediameter, ikke en hardere maskininnstilling.
Her er vår publiserte dimensjonstabell, som viser hvordan skuddkapasitet sporer skrue- og løpsstørrelse på tvers av området vi bygger. Bruk den til å finne maskinen din, eller for å sjekke diameteren en leverandør oppgir til deg.
| Skudd (g) | Skrue Ø × lengde (mm) | Tønne Ø × lengde (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
To ting å lese ut av det. Skuddkapasiteten stiger med diameter, slik fysikken krever. Og tønnens ytre diameter vokser med det, og derfor er en større skrue aldri en gratis oppgradering: den er en annen maskinstørrelsesklasse.
Typer sprøytestøpeskruer: hvilken trenger du?
Fem skruefamilier dekker nesten alle injeksjonsapplikasjoner. Den rette avhenger av din harpiks og hva din del krever.
| Skruetype | Hva den gjør | Best for | Svakhet |
|---|---|---|---|
| Generelt formål (GP) | Enkeltfly, tre standardsoner | PE, PP, PS, ABS, de fleste råvareharpikser | Kompromiss geometri; sliter med krevende harpikser |
| Barriere | Andre fly skiller fast seng fra smeltebasseng | Bedre smelting, høyere ytelse, usmeltefølsomme deler | Koster mer; overkill på enkle harpikser |
| Blanding / blanding | Legger til Maddock eller pinneblandingsseksjoner | Fargemasterbatch, fylte forbindelser, strekfølsomme deler | Ekstra skjæring; feil for varmefølsomme harpikser |
| ventilert (to-trinns) | Dekompresjonssone pluss ventilasjonsåpning trekker av flyktige stoffer | Hygroskopiske harpikser der tørking er upraktisk | Kompleks; ventilen kan sikle hvis den ikke stemmer overens |
| PVC-spesifikk | Lav kompresjon, polerte overflater, ingen døde flekker | Stiv og fleksibel PVC | Formålsbygd; ikke en generell skrue |
General Purpose (GP) skrue: Mest vanlig, best for?
GP-skruen er et kompromiss, og en god en. Den kjører PE, PP, PS og ABS akseptabelt, som dekker det meste av råvarestøping. Maskinbyggere sender det som standard fordi det er den sikreste standarden når de ikke vet hva du skal kjøre.
Kompromisset koster deg når harpiksen blir krevende. En GP-skrue på glassfylt nylon slites fort. En GP-skrue på stiv PVC degraderer materialet. En GP-skrue skjøvet for maksimal effekt på en tynnvegget del leverer unmelts. Når noen av disse beskriver prosessen din, betaler en spesialbygd skrue seg selv i skrap alene.
Barriereskrue: Bedre smelteseparasjon og homogenitet
En barriereskrue legger til en andre flyvning gjennom smeltesonen. Denne flukten skiller fysisk de gjenværende faste pelletene fra smelten som allerede er dannet, og holder faststoffene presset mot den varme tønneveggen der de fortsetter å smelte.
Uten en barriere skjuler faste partikler seg inne i smeltebassenget, isolert fra veggen, og kan overleve til munnstykket som unmelts. Med en avsluttes smelting mer fullstendig og mer konsekvent.
Utbyttet er bedre smelteensartethet ved samme eller høyere utgang, som viser seg som færre unmelts, tettere skuddkontroll og et bredere prosessvindu. Molders running thin-wall packaging, optical parts, or anything unmelt-sensitive should ask for one by name.
Blandings-/blandingsskrue: For fylte og fargede masterbatchmaterialer
Blandeskruer legger til en dedikert blandeseksjon, vanligvis nær spissen. Maddock (rillede) seksjoner tvinger smelting gjennom trange hull, og bryter opp usmeltede partikler ved skjærkraft. Pinnemiksere deler og rekombinerer flyten, fordeler farge og fyllstoff.
Bruk en når fargestriper er et kvalitetsproblem, når masterbatch-spredning er viktig, eller når fyllstoffdistribusjon gir ytelsen til delene. Avveiningen er lagt til skjærkraft, noe som gjør blandeseksjoner til et feil valg for varmefølsomme harpikser som allerede er nær nedbrytningsgrensen.
Utluftet/avgassingsskrue: For hygroskopiske harpikser
En ventilert skrue går i to trinn. Det første trinnet smelter, deretter blir kanalen brått dypere, og senker smeltetrykket til nær null ved en ventilasjonsåpning skåret inn i fatet. Fuktighet og flyktige stoffer slipper ut der, ofte under vakuum. Det andre trinnet setter deretter smelten under trykk for injeksjon.
Dette fungerer for hygroskopiske harpikser der tørking er upraktisk eller upålitelig. Det medfører også risiko: hvis de to trinnene ikke passer sammen, skyver smelten ut av ventilasjonsåpningen i stedet for gass. En ventilert skrue og en ventilert løp skal designes sammen, derfor er de spesifisert som et sett og ikke ettermontert tilfeldig.
PVC-spesifikt skruedesign: Hvorfor standardskruer svikter med PVC
Stiv PVC straffer en standard skrue på to måter samtidig. Det brytes ned under skjærkraft, og frigjør hydrogenklorid, som deretter korroderer stålet det sitter mot. Skaden begynner før operatøren ser en defekt.
En PVC-skrue svarer på begge truslene. Lav kompresjon holder skjæringen skånsom. Polerte overflater og en dødpunktsfri geometri hindrer materialet i å stagnere og koke. Settet trenger nesten alltid korrosjonsbestandighet i overflatebehandlingen, ikke bare slitestyrke. VårPVC skrue tønne guidedekker kjemien, og vårkoniske tvillingskruerserver PVC på ekstruderingssiden.
Hvordan velge riktig skrue for harpiksen din
Valg av harpiks styrer annenhver avgjørelse på siden: geometri, stål og overflate. Les tabellen, og les deretter notatene under den, for notatene bærer advarslene.
| Harpiks | Typisk L/D | Typisk kompresjonsforhold | Skruetype | Spesielle merknader |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | Fastlege eller barriere | Tilgivende. Trenger positiv skjærkraft for å smelte rent |
| PS / hofter | 20:1 – 22:1 | 1,8:1 – 2,5:1 | fastlege | Lav viskositet, smelter lett. Skånsom blanding på hofter |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | Fastlege eller barriere | Amorf. Se skjærvarme, striper vises lett |
| PC og ingeniørplast | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barriere eller fastlege, lav skjærkraft | Høy smeltetemperatur, smalt vindu. Lengre L/D, skånsom kompresjon |
| PVC stiv | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-spesifikk | Korrosjonsbestandighet er ikke valgfritt. Kort oppholdstid |
| PVC fleksibel | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-spesifikk | Mer tilgivende enn stiv, fortsatt etsende |
| PET (preform) | 20:1 – 24:1 | Lav, presis måling | Spesialbygd PET | Tørk den eller nedbryt den. Lav skjærkraft, minimal opphold, polerte overflater |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | Fastlege, lavskjær | Degraderes kraftig ved overoppheting. Nøyaktig temperaturkontroll |
| Glassfylt / slipende | Per base harpiks | Per base harpiks | Underlagstype + hard overflate | Geometri følger basisharpiksen. Deflateer det som endres: gå bimetallisk |
Slik bruker du denne tabellen:dette er typiske publiserte områder og utgangspunkt, ikke spesifikasjoner. Maskinen din, karakteren din, delen din og produksjonen endrer tallene. En skruedesigner bekrefter den endelige geometrien mot din virkelige prosess. Bestill aldri fra et generisk bord uten den samtalen.
PP og PE: Halvkrystallinsk, moderat skjærkraft
Polyolefiner er det enkle tilfellet. They tolerate shear, melt over a broad window, and forgive a GP screw. Moderat til høyere kompresjon fungerer bra, fordi disse lavviskositetsharpiksene trenger positiv skjærkraft for å smelte rent i stedet for å skli gjennom halvsmeltet.
Trykk hardt ut på tynne vegger, og en barriereskrue tjener sine kostnader ved å levere en mer komplett smelte med samme hastighet.
ABS og PS: Amorphous, Watch the Shear Heat
Amorfe harpikser mykner over et område i stedet for å smelte på et skarpt punkt. PS kjører på lav kompresjon fordi den smelter så lett. ABS trenger mer pleie: det viser striper og sprer når det brytes ned, og skjærvarme er vanligvis årsaken.
Hvis ABS-deler strekker seg og settpunktene dine ser riktige ut, mistenker skjæring før du mistenker tørketrommelen. Et aggressivt kompresjonsforhold på en varmefølsom amorf harpiks produserer sine egne defekter.
PC og ingeniørplast: Høy temperatur, lengre L/D
PC, nylon, PBT og deres slektninger smelter høyt og brytes ned tett over det. De trenger grundig smelting, noe som taler for lengre L/D, men de straffer også oppholdstid, noe som taler mot å holde smelte i en stor tønne.
Oppløsningen er lengre L/D med skånsom komprimering og riktig størrelse. Få skuddstørrelsen feil på PC og materialet går gjennom varme til det gulner, uansett hvor god skruen er.
PVC-stiv og fleksibel: Kritisk korrosjonsbestandighet
Alt ovenfor om PVC gjelder valg. Stiv PVC sitter i den lave enden av både L/D og kompresjon, fordi tid og skjær begge er fiender. Overflatebehandlingen må motstå korrosjon, ikke bare slitasje, og det endrer legeringsvalget inne i en bimetalltønne.
PET og POM: Lav skjærkraft, presis temperaturkontroll
PET er hygroskopisk. Vann i smelten hydrolyserer polymerkjedene, reduserer egenviskositeten og etterlater preformene sprø og uklare mens maskinen ser ut som den går fint. Tørk harpiksen ordentlig, kjør lav skjærkraft, hold boligen kort og spesifiser polerte overflater slik at det ikke dannes avleiringer.
POM tåler vanlig kompresjon, men brytes kraftig ned ved overoppheting, og nedbrytningsproduktene er farlige. Temperaturkontroll og oppholdstidsdisiplin betyr mer enn smart geometri.
Glassfylte og slipende materialer: 30%-linjen
Her er den klareste regelen på siden, og det er et tall, ikke en følelse.Glassfiber opptil 30 %: et nitrert 38CrMoAlA-sett håndterer det.Vi bygger og vurderer våre nitrerte injeksjonsskruer for akkurat det, bråkjølt og temperert, deretter gassnitrert til en 0,5–0,8 mm kasse ved 950–1050 HV.
Over 30 % glass, eller med mineralfyllstoff og flammehemmende middel på toppen, må overflaten endres.Det nitrerte kabinettet er et diffusjonslag, og slipende fyllstoff skjærer gjennom det mye raskere enn stålet under fortjener.
Det er da abimetallskrueløpslutter å være en oppgradering og blir den riktige spesifikasjonen: hard legering sprayet hele sirkelen rundt boringens slitasjesone, og tar innvendig hardhet til 62 HRC. Geometrien følger fortsatt basisharpiksen. Bare overflaten endres. Vårbimetall vs nitrid guidefungerer gjennom kostnadslogikken.
Fattyper, materialer og overflatebehandlinger
Tønnen svikter ikke dramatisk. Den åpner seg stille, og tar med seg utdataene dine. Materiale og overflate bestemmer hvor lang tid det tar.
Standard nitrert stålfat: bruksområder og grenser
Nitrering diffunderer nitrogen inn i ståloverflaten, og danner en hard kasse. Vi gassnitriderer 38CrMoAlA-injeksjonsskruene våre ved 500–560 °C, og produserer et nitrert lag 0,5–0,8 mm tykt ved 950–1050 HV. Det øker slitestyrken med 30–40 % i forhold til ubehandlet stål.
Grunnstålet bråkjøles og herdes først, noe som øker skjærslitasjemotstanden med 50 % alene. Til sammen gir disse to trinnene en levetid på omtrent 10 000–20 000 timer på ikke-korrosive harpikser som PE og PP.
Dens grense er saksdybden. Når slitasjen skjærer gjennom det nitrerte laget, slites den mykere kjernen under raskt. Vi vurderer våre nitrerte injeksjonsskruer for glassfiberarmerte forbindelser opp til 30 % (PA pluss glassfiber, for eksempel). Over det, eller på etsende harpikser, er det nitrerte kabinettet utkonkurrert og overflaten må endres.
Bimetall fat: konstruksjon, kostnad og når det lønner seg
Et bimetallrør beholder et legert stållegeme og smelter en separat slitelegering inn i boringen. På fatene våre sprayer vi hard legering rundt hele sirkelen av boringens slitasjesone, og bringer den innvendige hardheten til 62 HRC.
Det er en annen type beskyttelse mot nitrering. Et nitrert tilfelle er et diffusjonslag målt i brøkdeler av en millimeter. En sprayet eller smeltet legeringsboring er et lag av forskjellig metall, og slipende fyllstoff må komme gjennom det hele.
Legeringen er valgt for trusselen. Karbidrike og wolframkarbidoverflater motstår slitasje fra glass og mineralfyllstoffer. Nikkelholdige legeringer motstår korrosjon fra PVC og flammehemmende forbindelser. Velg feil legering og du har betalt for et bimetalltønne som løser feil problem.
Det lønner seg når fôret ditt er slitende eller etsende. Regnestykket er enkelt: Hvis et bimetallsett varer flere ganger så lenge som et nitrert på materialet ditt, deler den høyere innkjøpsprisen seg ned til en lavere kostnad per år, før du teller skrap og nedetid du unngår.
Segmentert vs monolittisk fat: Fleksibilitet vs presisjon
Et monolittisk (ett stykke) fat er maskinert fra en enkelt kropp. Det holder best retthet og konsentrisitet, og det er normen for sprøytestøping, hvor presisjon driver skuddkonsistensen.
Segmenterte tønner boltes sammen fra seksjoner, noe som gjør at en slitt seksjon kan skiftes ut uten å skrape hele tønnen, og gjør at ventilasjonsåpninger kan plasseres fleksibelt. Handelen er justering: hver skjøt er en mulighet for feiljustering, og injeksjonsmaskiner er mindre tilgivende for det enn sammensatte ekstrudere.
Base Steel og overflatealternativene som sitter på det
38CrMoAlAer basisstålet vi bearbeider våre injeksjonsskruer fra, og det er industriens standard av en grunn. Dens krom-molybden-aluminium-kjemi er designet for nitrering: aluminiumet danner harde, stabile nitrider i kassen mens kjernen forblir tøff.
Basisstålet bærer den mekaniske belastningen. Overflaten på toppen av den tar slitasjen, og det er der det virkelige valget ligger. Som enskrue fat produsentvi leverer hele overflateområdet, og hver av dem svarer på en annen trussel:
- Nitrering— 0,5–0,8 mm lag ved 950–1050 HV. Rene harpikser, glassfiber opptil 30%.
- Bimetallisk overflate— hard legering smeltet rundt boringens slitasjesone, boring til 62 HRC. Slipende og etsende bruk.
- Spraying av wolframkarbid— for de hardeste slitasjetilfellene.
- Forkromning— en glatt, slippvennlig overflate. Hjelper med fargeforandringer og klebing, ikke med kraftig slitasje.
- Rustfritt stål— når korrosjonsmotstand eller materialrenhet leder kravet fremfor slitasje.
Vår materialguide for skruetønner sammenligner basestålene i sin helhet.
Overflatebehandlinger sammenlignet
| Materiale / behandling | Hardhet | Slitasjemotstand | Korrosjonsbestandighet | Best for |
|---|---|---|---|---|
| 38CrMoAlA, nitreret | 950–1050 HV, 0,5–0,8 mm lag | God | Moderat | PE, PP, PS, ABS; glassfiber opptil 30%. Den økonomiske standarden |
| Bimetallisk overflate | Bore til 62 HRC | Glimrende | God | Glassfylt over 30 %, mineralfylt, etterslipt, slipeeffekt |
| Spraying av wolframkarbid | Veldig høy | Glimrende | God | De hardeste slitasjesakene |
| Nikkel-basert legering overflate | Valgt per formulering | God | Glimrende | PVC, fluorpolymerer, flammehemmere |
| Hardkrombelegg | Hard, veldig tynn | Moderat | God | Jevn utløsning, lettere fargeskift, anti-stick |
| Rustfritt stål | Per klasse | Moderat | Glimrende | Korrosjons- eller renhetsledede applikasjoner |
Spesifiser overflaten for det mest skitne fôret linjen faktisk vil løpe, ikke den reneste. Å spesifisere for den rene saken er den vanligste måten et nytt sett dør tidlig på.
Vedlikehold: Hvordan få hver time settet kan gi
Vedlikehold reverserer ikke slitasje. Det hindrer deg i å legge til unngåelig slitasje på toppen av den uunngåelige typen, og den gir deg data til å planlegge utskiftingen i stedet for å reagere på den.
Sjekkliste for rutinemessig inspeksjon
| Hyppighet | Hva skal sjekkes | Hvorfor |
|---|---|---|
| Hvert skift | Smeltetemperatur vs normal, restitusjonstid, putekonsistens, motorbelastning | Disse driver før defekter oppstår |
| Hvert materiale eller fargeendring | Rens helt; inspiser rensingen for svarte flekker eller nedbrutt materiale | Flekker betyr døde flekker eller nedbrytning et sted |
| Månedlig | Verifiser termoelementer og varmebånd; sjekk materhalskjølingen | En drevet sensor koker materiale i flere måneder ubemerket |
| Når skruen er ute | Mål flyge-OD og løpsborings-ID ved markerte posisjoner; inspiser kontrollringen | Skruen er allerede ute. Ti minutters måling er gratis data |
| Minst årlig (slipende eller etsende bruk) | Planlagt trekk: full slitasjemåling, innrettingssjekk, logg avlesningene | Fylt, PVC og slipt slites mye raskere enn ren harpiks |
Riktig renseprosedyre ved endring av harpiks eller farger
Rens før hvert stopp og hver overgang, uten unntak for travle dager. Materiale som står til avkjøling inne i fatet brytes ned, bakes på overflater og kommer senere tilbake som svarte flekker hos kunden.
Bruk en kommersiell rensemasse for fargeendringer, for nedleggelser og før du bytter til en varmefølsom polymer. Virgin PE eller PP håndterer rutinemessige overganger mellom kompatible materialer. Høytemperaturharpikser som PC og PMMA holder hardere og trenger mer aggressiv rensing.
Rens før du slår av, ikke bare før du starter opp. Det du legger igjen i et kjøletønne blir problemet du kjemper mot ved neste oppstart.
Hvordan måle klaring fra skrue til fat
Dette er målingen som gjør mening til fakta, og de fleste butikker hopper over det.
- Trekk og rengjør skruen.Varm, med messing- eller kobberverktøy. Aldri stålskrapere, som kutter den behandlede overflaten skruen er avhengig av.
- Merk måleposisjonerlangs arbeidslengden: mating, overgang og måling på minimum.
- Mål flight ODmed et utvendig mikrometer i hver posisjon, tar avlesninger på flere punkter rundt omkretsen for å fange opp ujevn slitasje.
- Mål tønneborings-IDmed en boremåler i samsvarende posisjoner og dybder.
- Beregn radiell klaring:trekk flight OD fra bore-ID og del på to.
- Sammenlign med byggetegningenog logg hver avlesning med dato og klokkeslett.
Tolk resultatet mot den opprinnelige godkjenningen, ikke mot et universelt tall. En nyttig butikkregel: når klaringen har vokst til omtrent det dobbelte av byggeverdien, eller når produksjonen har falt merkbart med samme skruhastighet, begynn å planlegge utskiftingen. Vår trinnvise måleguide dekker metoden i full detalj.
Rengjøringsplan og renseblandingstyper
Pass sammensetningen til jobben. Mekanisk (slipemiddelfri) renseskrubb med høy viskositet. Kjemiske utrensninger angriper nedbrutt materiale og karbon. Skummende utblåsninger utvider seg for å nå dødpunkter som laminær flyt overser.
Dyprengjøringsintervaller avhenger av harpiksen. Høytemperaturpolymerer bygger karbon raskere og trenger hyppigere dyprensing. Uansett hva du løper, hold intervallet på en tidsplan i stedet for å vente på at svarte flekker skal planlegge det for deg.
Når skal repareres vs når skal erstattes
Sammenlign kostnaden per år med tjeneste, ikke de to prislappene. En ombygging som koster halvparten så mye, men som gir en tredjedel av årene, er det kostbare alternativet i forkledning.
Reparasjon lener rettnår slitasjen er dimensjonal og moderat, er basismetallet solid, dette er den første ombyggingen, og geometrien passer fortsatt til din harpiks.
Erstatning lener høyrenår korrosjonen har satt seg dypt, når skruen allerede har blitt gjenoppbygd før, når materialet ditt er endret og den gamle geometrien ikke passer lenger, eller når settet har en vanlig størrelse hvis erstatningspris ligger nær reparasjonstilbudet.
Vår reparasjons- vs erstatningsveiledning legger ut hele beslutningstabellen.
Riktig lagring og håndtering av reserveskruetønner
Et reservesett er bare nyttig hvis det er rett og rent når du trenger det. Oppbevar skruene horisontalt med støtte langs lengden, aldri len deg på spissen. Belegg dem mot rust, hold dem dekket, og hold spesifikasjonsarket og målte hardhetstall med delen.
Sparesett-rotasjonsstrategiener verdt mer enn noen ekspedisjonsavgift, og nesten ingen leverandør vil fortelle deg dette. Kjøp erstatningen før det gjeldende settet mislykkes. Kjør det nye settet, send det gamle til gjenoppbygging mens produksjonen fortsetter, og hold det ombygde settet på hyllen som reserve.
Du eier nå en rotasjon med null uplanlagt nedetid, og hver fremtidig utskifting skjer på timeplanen din i stedet for klokken 02.00 på en lørdag. Strategien koster ett sett med arbeidskapital og tilbakebetaler det første gang et sammenbrudd ikke skjer.
Er det prosessen eller maskinen? En beslutningsport
Her er delen ingen konkurrent skriver, og den vil spare deg for mer tid enn resten av denne guiden til sammen.
Når det oppstår en formdefekt, strekker de fleste team seg etter maskininnstillingene. Temperatur, mottrykk, injeksjonshastighet, holdetid. Noen ganger er det riktig. Men når plastiseringsenheten er slitt, gjenoppretter ingen innstilling prosessen, og uker forsvinner inn i et søk som aldri kunne lykkes.
Kjør denne porten før du berører et annet settpunkt.
1. Endret noe?Nytt harpiksparti, nytt fargestoff, nytt slipeforhold, ny form, en innstilling som noen har justert? Hvis ja, følg endringen. Dette er et prosessproblem inntil det motsatte er bevist.
2. Oppstod defekten plutselig, eller kom snikende over uker?Plutselig peker på en endring eller en ødelagt komponent. Gradvise punkter ved slitasje. Slitasje kommer ikke over natten.
3. Er puten konsekvent skudd til skudd?En inkonsekvent pute er sjekkeringen som snakker. Inspiser den før noe annet.
4. Har produksjonen falt med samme skruhastighet, eller har gjenopprettingstiden strukket seg?Begge peker på klaring, det vil si skru- eller tønneslitasje. Innstillinger kan ikke gjenopprette tapt klaring.
5. Er smeltetemperaturen stigende ved uendrede settpunkter?Skruen genererer ekstra skjærvarme, vanligvis fordi den jobber hardere mot en slitt klaring.
6. Kommer svarte flekker tilbake etter hver rengjøring?Materialet ligger på et dødt sted. På et eldre sett er det døde punktet ofte slitt klaring som inneholder forringet smelte.
Tre eller flere "ja"-svar på spørsmål 3 til 6 betyr at maskinen forteller deg at plasteringsenheten er slitt. Stopp tuning. Trekk i skruen og mål den.
Målingen tar en time. Å jage en mekanisk defekt gjennom innstillingene tar uker, og den konvergerer aldri, fordi svaret aldri var i kontrolleren.
Feilsøkingsveiledning med rotårsakstabell
Hver defekt nedenfor kan komme fra prosess eller fra mekanisk slitasje. Tabellen navngirskrue og tønnerotårsak, fordi det er halvparten alle andre utelater.
| Problem | Symptom | Skrue / fat rotårsak | Korrigerende handling |
|---|---|---|---|
| Svarte striper / brennemerker | Mørke flekker eller striper i delen; verre etter et stopp | Nedbrutt materiale satt i slitt klaring eller et dødpunkt; scoret bore; skadet skrueoverflate | Dyprensing. Hvis flekker kommer tilbake, trekk og inspiser. Sjekk for skåring og slitt klaring. Bytt ut hvis settet inneholder materiale |
| Inkonsekvent skuddstørrelse / korte skudd | Skuddvekt driver; pute varierer skudd til skudd | Sjekk at ringen ikke tetter(mest vanlig); slitte fly som lar smelte lekke bakover; tønneboring oversize | Inspiser kontrollringen først. Mål deretter klaringen. Innstillinger vil ikke fikse en lekker tilbakeslagsventil |
| Smeltetemperaturen øker | Faktisk smeltetemperatur over settpunkter; misfarging av materialet | Overdreven skjærkraft fra feil kompresjonsforhold; slitt klaring gjør at skruen jobber hardere; drevet termoelement | Bekreft termoelementer. Sjekk skruhastighet og mottrykk. Hvis geometrien er feil for harpiksen, er skruen løsningen |
| Langsom gjenoppretting / lang mykning | Restitusjonstiden strekker seg; syklustiden vokser | Slitt klaring som reduserer pumpeeffektiviteten; feed delen problem; feil geometri for harpiksen | Sjekk materhalskjøling og pelletfôring først. Mål deretter klaring mot tegningen |
| Stigende motorbelastning / mottrykk | Motorforsterkere som klatrer ved konstant utgang; dreiemomentalarmer | Skruen drar i boringen (feiljustering, bøyd skrue); overdreven skjæring; forringet materialbyggingsmotstand | Sjekk innrettingen og skruens retthet. En bøyd skrue sliter på den ene siden av boringen og vil også ødelegge et nytt fat |
| Materialnedbrytning / misfarging | Gulning, sprut, sprøhet, lukt | Oppholdstid for lang (skuddet er for lite for løpet); skjær for aggressiv; døde flekker som inneholder materiale | Sjekk forholdet mellom skuddstørrelse og løpskapasitet. Reduser skjærkraft. På varmefølsomme harpikser kan en skrue med lavere kompresjon være den eneste virkelige løsningen |
| Usmelter / faste partikler delvis | Harde flekker; linse-lignende defekter; svake punkter | Utilstrekkelig smeltekapasitet: L/D for kort, kompresjon feil, utgang skjøvet forbi det skruen kan smelte, eller slitt klaring | Reduser ytelsen eller oppgrader til en barriereskrue. Hvis settet er slitt, gjenvinner ingen innstilling smeltingen |
| Fargestriper / dårlig spredning | Ujevn farge; masterbatch sprer seg ikke | Ingen blandeseksjon; slitt skrue blandes dårlig; feil skrue for en fylt eller farget blanding | Spesifiser en blandeseksjon (Maddock eller pin). Bekreft at skruen ikke bare er utslitt først |
Svarte striper eller brennemerker
Nedbrutt polymer setter seg et sted og bryter løs i stykker. De klassiske gjemmestedene er slitt klaring, en skåret boring, en skadet sjekkring og ethvert dødpunkt der flyten stagnerer.
Dyprensing først. Hvis flekkene kommer tilbake etter en grundig rensing, er materialet ikke bare rester. Den produseres kontinuerlig av et sted i maskinen din, og du må trekke i skruen og finne den.
Inkonsekvent skuddstørrelse eller korte skudd
Sjekk ringen før du trykker på en innstilling. Når tilbakeslagsventilen slutter å tette, slipper smelten bakover under injeksjon, og skuddet maskinen trodde den målte er ikke skuddet formen mottar.
Giveawayen er puten. En konsekvent prosess holder en stødig pute. Når pute vandrer skudd til skudd, går smelten et sted den ikke burde.
Smeltetemperaturen stiger eller er for høy
Mål den faktiske smelten med en sonde i stedet for å stole på settpunktene. Hvis faktisk smelte går godt over sonene, kommer den ekstra varmen fra skjæring, ikke fra båndene.
Skjærvarmen stiger når kompresjonen er for aggressiv for harpiksen, når skruhastigheten er for høy, når mottrykket er for høyt, og når en slitt skrue må jobbe hardere for å flytte det samme materialet.
Langsom skrugjenoppretting / lang plastiseringstid
Start ved trakten. Bridging pellets, en overopphetet fødehals og utilstrekkelig fôrkjøling utsulter skruen og strekkgjenvinningen, og ingen av dem er en skruefeil.
Hvis fôret er sunt og restitusjonen fortsatt går sakte, mål klaringen. En skrue som har mistet pumpeeffektiviteten til slitasje, bruker lengre tid på å fylle det samme skuddet, og syklustiden gjenspeiler det.
Stigende motorbelastning eller mottrykk
Økende forsterkere ved konstant utgang betyr at noe motsetter seg. En bøyd skrue som drar inn i boringen er det farlige tilfellet: den sliter på den ene siden av tønnen, og en ny skrue installert mot den feiljusteringen slites på samme måte på samme tidsplan.
Sjekk retthet og justering før du bestiller noe. Ensidig slitasje er fingeravtrykket.
Materialdegradering eller misfarging
To årsaker dominerer: materialet er for varmt, eller det har vært varmt for lenge. Den andre er den folk savner.
Et skudd som er altfor lite for tønnebladene smelter mens de sitter gjennom syklus etter syklus, og koker forsiktig til det gulner. Ingen skruedesign fikser et underdimensjonert skudd i en overdimensjonert løp. Korriger skruediameteren, eller flytt jobben til en mindre maskin.
Slik bestiller du en erstatningsskruetønne
Ingen konkurrent dekker dette, og det er delen kjøperne faktisk trenger. Enten du bestiller fra OEM eller fra en uavhengigskruetønnefabrikk, den samme informasjonen driver sitatet.
Dimensjoner og spesifikasjoner du må oppgi
- Maskinmerke og modell.Et navneskiltbilde er nok til å bekrefte monterings- og drivendemålene.
- Skruediameter og L/D-forhold,fra en tegning eller målt direkte.
- Harpiksen, med fyllstoffinnhold.Dette driver basisstålet og overflatebehandlingen mer enn noe annet på listen.
- Skuddstørrelse og målsyklus,slik at geometrien kan optimaliseres i stedet for å kopieres.
- En tegning, eller en slitt prøve.Enten fungerer. En slitt del kan måles og hele geometrien rekonstrueres.
- Hva gikk galt sist.Send slitemønsteret sammen med delen. Glatt dimensjonstap sier slitasje. Pitting sier korrosjon. Ensidig slitasje sier justering, som en ny skrue ikke vil fikse.
Det siste elementet glemmer kjøperne, og det er det som hindrer deg i å kjøpe en tro kopi av en feil.
OEM-Match vs Custom Design: Fordeler og ulemper
En OEM-matchgjengir den opprinnelige geometrien. Det er den rette oppfordringen når den originale skruen passet til prosessen din og rett og slett ble utslitt. Forutsigbar, verifiserbar mot tegningen, ingen prosessrevalidering.
Et tilpasset designendrer geometrien slik at den passer til det du faktisk kjører i dag. Det er det riktige kallet når prosessen beveget seg og skruen ikke gjorde det: du la til ny sliping, byttet til en fylt klasse, endret utgangsmål, eller den originale skruen håndterte aldri harpiksen din godt.
Å bestille en OEM-match når prosessen har endret seg, gjengir problemet i nytt stål. Å bestille et tilpasset design når originalen var fin, øker kostnader og revalidering for ingenting. Slitasjemønsteret forteller deg hvilken situasjon du er i.
Hva du kan forvente når du kjøper fra Kina
Ledetiden avhenger av geometrien, overflatebehandlingen og om det finnes en tegning. Be om det skriftlig sammen med tilbudet ditt, og spør hva klokken starter på: bekreftelse av tegningen, eller innkjøpsordren. De er ikke samme dato, og forskjellen er ofte en uke.
Tre ting som er verdt å slå fast før du forplikter deg:
- Når produksjonen starter.Omvendt konstruksjon av en slitt prøve legger til tid før en enkelt brikke kuttes. En tegning fjerner det trinnet.
- Hva overflatebehandlingen tilfører.Bimetallbelegg og karbidsprøyting er separate prosesstrinn med egen kø.
- Sjøfrakt, separat.Det er ikke i produksjonens ledetid, og det er antallet som overrasker førstegangskjøpere.
Vårt eget tilbud er gjennomsiktig: vi gir en estimert kostnad som dekker produktet, frakten og det løpende vedlikeholdet, så det er ingenting å finne ut senere. Du får tilbudet innen 12 timer.
Planlegg rundt ledetid med reservesett-rotasjonen beskrevet tidligere. Et sett bestilt fra en slitelogg leveres på timeplanen din. Et sett bestilt fra et sammenbrudd sendes mot klokken, med fly, til en pris ingen liker å forklare.
Kvalitetsgodkjenningskriterier og inspeksjonspunkter
Dette er sjekkene som skiller en ekte leverandør fra en billig. Be om dem skriftlig før du legger inn bestillingen, og bekreft dem når settet kommer:
- Utvendig diameter på flere punkter langs hver flytur
- Borediameter og sylindrisitet
- Overflatehardhet som enmålt verdi(HV eller HRC), ikke en katalogspesifikasjon
- Nitreret kassedybde, eller legeringslagdybde på en bimetallboring
- Konsentrisitet og retthet
- Overflateruhet (Ra)
- Grunnstålkvalitet, bekreftet
Hardheten og kassedybden er de to som betyr mest, og de to nedgraderes oftest stille. Et nitrert lag ved 950–1050 HV og 0,5–0,8 mm dypt er en spesifikasjon du kan holde en leverandør til. “Nitrided” on its own is not.
Hvis et sitat lander dramatisk under de andre, spør hva stålet er og hvor dypt behandlingen stikker. Det er nesten alltid der forskjellen skjuler seg, og du betaler tilbake i tidlig bruk.
Vår komplette innkjøpsgjennomgang finner du i den tilpassede bestillingsguiden for skruer.
Trenger du en erstatning eller spesialtilpasset injeksjonsskrue? Send din maskinmodell, tegning eller slitte prøve. Vi gir tilbud innen 12 timer.
Få et tilbud på skruetønnerOfte stilte spørsmål
Spørsmål: Hvor lenge varer en sprøytestøpingsskrue?
A: På ikke-korrosive harpikser som PE og PP, går våre nitriderte 38CrMoAlA-injeksjonsskruer omtrent 10 000–20 000 timer. Glassfylte forbindelser, PVC og kraftig sliping reduserer dette, og hvor langt avhenger av fyllstoffinnhold og produksjon. Ikke kjør klokken og håp: mål. Sjekk flight OD og bore-ID mot byggetegningen minst en gang i året ved slipedrift, og logg trenden. Trenden, ikke et timetal, forteller deg når du skal bestille neste sett.
Spørsmål: Hva er standardklaringen mellom en skrue og fat?
A: Det er ingen enkelt figur, fordi klaring skalaer med skruediameter. Tommelfingerregelen for et nytt sett er omtrent 0,001 tommers radiell klaring per side for hver tomme skruediameter, så en 60 mm skrue lander nær 0,06 mm per side. Byggetegningen din er autoriteten. Som en praktisk tjenestegrense, når målt klaring har vokst til omtrent det dobbelte av byggeverdien, eller produksjonen har falt merkbart ved samme skruhastighet, planlegg utskiftingen.
Spørsmål: Kan jeg bruke én skrue for flere forskjellige harpikser?
A: Innenfor en familie, ja. En generell skrue håndterer PE, PP, PS og ABS akseptabelt, og det er grunnen til at maskinbyggere sender den som standard. På tvers av familier, nei. En GP-skrue på stiv PVC degraderer materialet og korroderer stålet. En GP-skrue på glassfylt nylon slites fort ut. Og en skrue dimensjonert for ett skuddvolum kan ikke tjene en jobb som bruker en liten brøkdel av tønnen uten å koke materialet. Hvis harpiksene dine spenner over disse hullene, trenger du mer enn én skrue, eller en skrue designet for det vanskeligste tilfellet.
Spørsmål: Hvordan kan jeg finne ut om sprøytestøpeskruen min er slitt?
A: Maskinen forteller deg det først, og mikrometeret bekrefter det. Se etter at produksjonen faller med samme skruhastighet, strekking av gjenopprettingstiden, stigning i smeltetemperaturen ved uendrede settpunkter, svarte flekker som kommer tilbake etter rengjøring og skuddstørrelsesdrift. Noen av disse rettferdiggjør å trekke i skruen. Mål deretter bevegelses OD med et mikrometer og bore-ID med en boremåler, ved avstemte posisjoner, og sammenlign den radielle klaringen med tegningen. Symptomene tyder på; måling bekrefter.
Spørsmål: Hva er en bimetallskrue, og når trenger jeg en?
A: Et bimetallrør beholder en kropp av legert stål og smelter en hardere slitelegering inn i boringen. På fatene våre sprayer vi hard legering hele sirkelen rundt boringens slitasjesone, og bringer den innvendige hardheten til 62 HRC. The line is easy to draw:glassfiber opptil 30 % går fint på et nitrert 38CrMoAlA-sett. Over 30 % glass, med mineralfyllstoff eller flammehemmende middel, eller på etsende harpiks, gå bimetallisk. Det nitrerte huset er et 0,5–0,8 mm diffusjonslag, og tungt fyllstoff skjærer gjennom det lenge før stålet under er ferdig.
Spørsmål: Påvirker skruedesign delens kvalitet i sprøytestøping?
A: Direkte, og mer enn de fleste prosessinnstillinger. Skruegeometri bestemmer hvor fullstendig materialet smelter, hvor jevn smeltetemperaturen er, hvor godt farge og fyllstoff sprer seg, og hvor konsistent skuddet er. Unmelts, striper, splay, degradering og skuddvariasjoner spores tilbake til skruedesign eller skrueslitasje minst like ofte som de sporer tilbake til kontrolleren. Når en defekt motstår hver innstillingsendring du gjør, er geometrien eller slitasjen vanligvis årsaken.
Spørsmål: Hva er forskjellen mellom en injeksjonsskrue og en ekstruderingsskrue?
A: En ekstruderingsskrue roterer kontinuerlig og pumper smelter fremover uten å stoppe. En injeksjonsskrue gjør to jobber: den roterer for å mykne et skudd, slutter så å rotere og kjører fremover som et stempel for å injisere det. Den frem- og tilbakegående handlingen er grunnen til at injeksjonsskruer har en sjekkring på spissen, og hvorfor de har kortere L/D-forhold, typisk 18:1 til 25:1, enn ekstruderingsskruer. Materialet sitter også i en injeksjonsløp mellom skuddene, noe som gjør oppholdstid og skuddstørrelse kritisk.
Spørsmål: Kan en skruetønneprodusent kopiere skruen min uten en tegning?
A: Ja. Send den slitte delen og geometrien kan måles og rekonstrueres: diameter, sideforhold, kanaldybde og passformen på drivenden. Vi holder injeksjonsskruer til ±0,001 mm. En forsiktighet verdt å nevne: en slitt skrue måler mindre enn den forlot fabrikken, så erstatningen bør bygges etter den opprinnelige designhensikten i stedet for de slitte dimensjonene. Send slitasjemønsteret sammen med delen, og den nye skruen blir spesifisert mot feilen i stedet for å arve den.
Konklusjon
Tre ideer bærer hele guiden.
Utvelgelsen følger harpiksen.Geometri (L/D, kompresjonsforhold, skruetype) samsvarer med hvordan polymeren din smelter. Overflatebehandling samsvarer med hvor skitten fôret ditt er. Rene harpikser kjører lykkelig på nitrert 38CrMoAlA. Slipende og etsende mater trenger en bimetallboring, og å spesifisere det rene huset er den vanligste måten et nytt sett dør tidlig på.
Vedlikehold kjøper år, og data kjøper planlegging.Rens før hvert stopp, rengjør med messing i stedet for stål, og mål klaringen hver gang skruen er ute. A wear log turns “is it worn?” inn i "når går det over streken?", som er forskjellen mellom en planlagt overgang og en nedleggelse.
Diagnostiser maskinen før du justerer prosessen.Når produksjonen faller, syklusene strekker seg, puten vandrer eller flekkene kommer tilbake etter rengjøring, snakker plastiseringsenheten. Innstillinger kan ikke gjenopprette tapt klaring eller forsegle en slitt sjekkring. Trekk i skruen og mål den.
Nanhaiya har bygget skruer og fat i over tjue år og betjener 500+ kunder over hele verden. Våre injeksjonsskruer er maskinert fra 38CrMoAlA, bråkjølt og temperert, deretter gassnitrert ved 500–560 °C til en 0,5–0,8 mm kasse ved 950–1050 HV, holdt til en toleranse på ±0,001 mm, og klassifisert for rosiv på,00-00,00 timer på,00-20 timer harpikser. Der fôret er tøffere, sprayer vi hard legering hele sirkelen rundt boringens slitasjesone og tar innvendig hardhet til 62 HRC.
Før du bestiller, jobber ingeniørene våre gjennom parametrene sammen med deg: diameter, sideforhold, skruekanaldybde og materialvalget mellom 38CrMoAlA og en duplekslegering. Den konsultasjonen er gratis, og tilbudet som følger inkluderer produkt, frakt og forventet vedlikeholdskostnad, så ingenting vises senere som ikke var på siden.
Etter levering støtter våre teknikere installasjon og igangkjøring, garantien løper til kontrakt (vanligvis ett til to år), og ethvert ettersalgsproblem får svar innen 24 timer og en løsning innen 48.
Send oss din maskinmodell, harpiks og problemet du prøver å løse. Du vil ha en spesifikasjon og et tilbud innen tolv timer.
Fortell oss maskinen din, harpiksen din og hva som gikk galt sist. Vi vil spesifisere settet som fikser det, ikke det som gjentar det.
Kontakt Nanhaiya for et tilbud