En langsom gjenopprettingstidtaker kan peke på et fôringsproblem, en endret prosess eller slitt maskinvare. Den nyttige diagnosen forteller deg hvilken, og om den faktisk koster deg syklustid.
Hvis gjenoppretting av sprøytestøpingsskruer tar for lang tid, må du først bekrefte at det forsinker syklusen. Kontroller deretter matekontinuitet, faktisk skruhastighet, mottrykk og temperatur mot en stabil referansekjøring. Inspiser geometri og slitasje når disse kontrollene ikke forklarer tapet. Bytt komponenter først etter å ha identifisert den begrensende funksjonen.

Først må du fastslå om utvinning er på syklusens kritiske vei
Skrugjenvinning er plastiserings- og doseringsstadiet: skruen roterer, forbereder neste skudd og trekker seg tilbake når smelte samler seg foran den. Det er forskjellig fra injeksjon når skruen beveger seg fremover for å levere det skuddet. Sjekk kontrollerens timerdefinisjon, spesielt om den inkluderer en forsinkelse eller dekompresjon.
Gjenvinning overlapper ofte en del av kjølesekvensen. Effekten på den totale syklustiden avhenger derfor av når gjenopprettingen starter og hvilken maskinhandling som må vente til den er ferdig. Les sekvenssporet i stedet for å anta at hvert sekund som fjernes fra gjenoppretting fjerner et sekund fra syklusen.
| Gjenopprettingsvarighet | Vent bortenfor vinduet | Hva endringen betyr |
|---|---|---|
| 12 sekunder | 2 sekunder | Gjenoppretting forsinker neste handling. |
| 9 sekunder | 0 sekunder | Den 3-sekunders gjenopprettingsforbedringen fjerner 2 sekunders venting. |
| 7 sekunder | 0 sekunder | Ytterligere 2 sekunder av restitusjon gir ingen ytterligere syklusreduksjon i dette eksemplet. |
Vårt første spørsmål er om maskinen venter på smelting eller bare rapporterer et tall du ønsker å redusere. Hvis gjenvinning allerede passer komfortabelt innenfor det tilgjengelige vinduet, vil vi fokusere på konsistens og smeltekvalitet før vi anbefaler en skrue med høyere effekt.
For en bredere forklaring av forsamlingen, se vårsprøytestøping skrue fat guide. Her er målet smalere: finne ut hvorfor gjenoppretting endret seg og hvilken handling bevisene støtter.
En plutselig endring og en gradvis nedgang trenger ulike utgangspunkt
Lagre en referanse før du justerer maskinen. Sammenlign samme harpikskvalitet, slipeforhold, skuddinnstilling, mugg og temperaturtilstand. Registrer individuelle sykluser så vel som gjennomsnittet; en tidvis veldig langsom utvinning kan forstyrre produksjonen selv når gjennomsnittet virker akseptabelt.
| Observert mønster | Sjekk først | Bevis som er verdt å registrere |
|---|---|---|
| Plutselig økning etter en material- eller oppskriftsendring | Fôrform, ettermaling, tørketilstand og overførte innstillinger | Materialparti, blandingsforhold, partikkeltilstand og før/etter prosessregistreringer |
| Intermitterende langsomme sykluser med normale sykluser mellom dem | Fôringsavbrudd, brobygging og faktisk hastighetsvariasjon | Gjenopprettingssporing, lasteraktivitet og faktisk turtall for de samme syklusene |
| Restitusjonen forverres gradvis under en stabil plikt | Kontroller driftsforholdene, og inspiser deretter slitasjen | Historiske gjenvinningsdata og målte skrue/tønnedimensjoner |
| Høy belastning og faktisk turtall under kommandoen | Maskindrift, momentgrense og termisk tilstand | Faktisk versus kommandert turtall, lasttrend og maskinalarmer |
| Problemet begynner umiddelbart etter en komponentutskifting | Installert delidentitet, dimensjoner, geometri og montering | Godkjent tegningsrevisjon, monterte komponenter og igangkjøringsinnstillinger |
Disse mønstrene avgjør etterforskningsrekkefølgen; ingen er bevis i seg selv. En brå feil med støy, skåring eller unormal belastning krever øyeblikkelig oppmerksomhet fra maskinservice, selv om timingen i utgangspunktet ligner et prosessproblem.
Bekreft at pellets når skruen kontinuerlig
En full beholder bekrefter ikke at skruen mates. Kontroller lasteren, avstengningssleiden, materialbanen og kjølingen av materhalsen. Se etter et avbrudd som faller sammen med de langsomme syklusene før du bytter kompresjonsseksjon eller bestiller en ny skrue.
Asahi KaseisAsaclean veiledning om feed-hals broforklarer hvordan varme nær den bakre tønnesonen kan myke pellets for tidlig. Pellets kan klumpe seg og blokkere passasjen, slik at skruen mangler materiale selv om harpiks forblir over den.
Sjekk hva som endret seg i selve feeden. Et annet slipeforhold, flere fine partikler eller uregelmessige partikler fortjener oppmerksomhet. Celanese knytter spesifikt gjenmalingspartikkelkvalitet til fôrings- og gjenvinningsproblemer i sinVectra® LCP-behandlingsveiledning. Anbefalingene er materialspesifikke, men de gir en konkret grunn til å registrere partikkeltilstand i stedet for bare harpiksnavnet.
Hvis gjenopprettingen blir dårligere etter en ny slipebytte, sammenligner vi den med en godkjent referansefeed før vi bytter maskinvare. Hvis den gamle gjenopprettingsatferden kommer tilbake, har fôrundersøkelsen fått prioritet. Dette resultatet gir fabrikken mye bedre retning enn en forespørsel om en "raskere skrue."
Tørking må fortsatt oppfylle harpiksleverandørens krav. Ikke anta at fuktighet er forklaringen på hvert tidsproblem, eller at akseptabel utvinning beviser at harpiksen er tørr nok. Bearbeidbarhet og endelig delkvalitet trenger separate kontroller.
Sjekk faktisk hastighet, mottrykk og smeltetemperatur sammen
Les faktisk turtall, ikke bare settpunktet
Hvis kommandoen er uendret, men skruen dreier saktere, inspiser maskinens driftsgrenser og kjøreoppførsel. En geometrianbefaling kan ikke løse et uforklarlig gap mellom forespurt og levert hastighet. Registrer den faktiske hastigheten gjennom restitusjonsslaget, spesielt der nedbremsingen begynner.
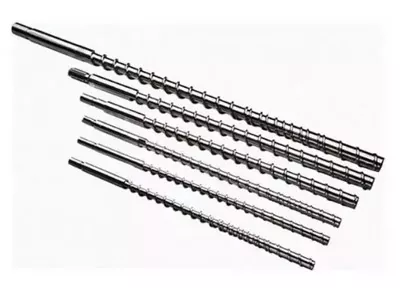
RPM trenger også at skruediameteren betyr mye. Vårsprøytestøping skruer utvalginkluderer diametre fra 30 til 170 mm. Overføring av en rotasjonshastighetsinnstilling mellom forskjellige diametre endrer periferihastigheten ved skrueoverflaten.
Periferhastighet, m/s = π × diameter, mm × RPM ÷ 60 000
Ved 100 RPM har en 40 mm skrue en periferihastighet på ca. 0,209 m/s; en 60 mm skrue når ca. 0,314 m/s. Dette er beregnede eksempler, ikke anbefalte innstillinger eller direkte beregninger av smelteskjærhastighet.
Bruk den faktiske harpikskvalitetens behandlingsveiledning og maskingrensene for å bedømme hastigheten. Å øke RPM er nyttig bare hvis maskinen kan levere det og den resulterende smelten forblir akseptabel.
Finn ut hvorfor mottrykket er satt der det er
Mottrykk motstår at skruen trekker seg tilbake under utvinning og påvirker hvordan materialet plastiseres. Hvis det ble økt for å korrigere en blandings- eller målingsbekymring, kan det å redusere det bare for å forbedre timeren bringe det kvalitetsproblemet tilbake. Bekreft om det viste trykket er hydraulisk eller spesifikt plasttrykk før du sammenligner maskiner.
En universell anbefaling om mottrykk er spesielt lite nyttig. For Vectra LCP,Celanese spesifiserer minimalt mottrykk, 5-15 bar spesifikt, og advarer om overoppheting og fiberskader med for høyt trykk. Det er veiledning for Vectra, ikke en innstilling for å kopiere til en PP-, ABS- eller PC-prosess.
Sjekk smelten før du godtar den raskere innstillingen
Tønnesettpunkter beskriver ikke fullt ut den termiske tilstanden til smelten. Følg en godkjent prosedyre for måling av smeltetemperatur, verifiser varmeapparatet og sensorsystemet, og sammenlign delens kvalitet etter en kontrollert endring. En kortere restitusjonstid med misfarging, usmeltet materiale eller dårligere konsistens er ikke en vellykket justering.
Endre én relevant variabel om gangen og la prosessen stabilisere seg. DeVectra feilsøkingsveiledningbruker samme trinnvise tilnærming. Hold prøven innenfor det godkjente driftsvinduet for materialet du faktisk kjører.
Skille en slitt transportseksjon fra en lekk sjekkring
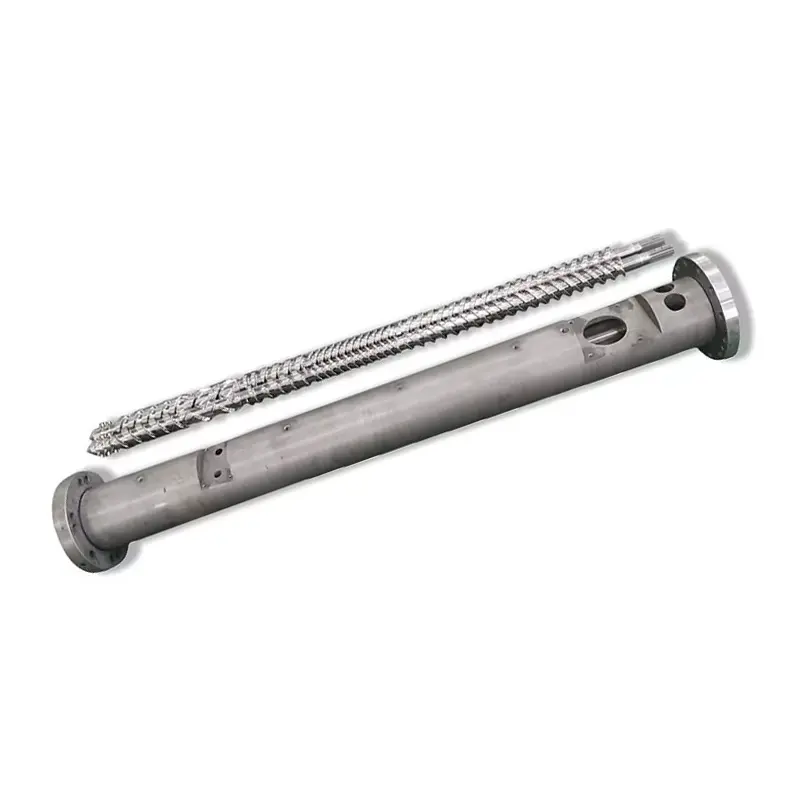
Når fôrings- og driftsforhold er sammenlignbare, men gjenvinningen blir stadig dårligere, fortjener tilstanden til skruen og tønnen inspeksjon. Mål utvendig diameter og løpsboring ved definerte posisjoner mot tegningen eller etablerte inspeksjonsgrenser. Inspiser overflateskader samt dimensjoner.
Skru-frontenheten trenger en annen test. Under utvinning lar tilbakeslagsventilen smelte bevege seg fremover; under injeksjon skal den tette mot tilbakestrømning. En utett ventil kan påvirke skuddkonsistensen, men det fastslår ikke at skruens plastiseringsdel er utslitt.


Hvis pute- eller skuddvekten også varierer, inkluder maskinprodusentens tilbakeslagsventiltest i undersøkelsen. Vårguide for valg av skrutuppdekker ring-, sete- og parringsdimensjoner mer detaljert.
Vi ville ikke autorisert en fullstendig utskifting av skrue og tønne på en treg timer alene. Omvendt bør en ny skrue ikke gå inn i en slitt tønne uten å sjekke den resulterende passformen. Be om en dimensjonsrapport som identifiserer måleposisjonene og slitasjegrensene som brukes for å nå anbefalingen.
Når gir en annen skruedesign mening?
En designgjennomgang blir nyttig når gjeldende geometri ikke kan oppfylle den tiltenkte plikten innenfor akseptable driftsforhold. Dette kan følge et harpiksskifte, et større skuddbehov eller et kortere tilgjengelig utvinningsvindu. Hold det adskilt fra å gjenopprette en tidligere vellykket prosess som rett og slett har blitt dårligere.
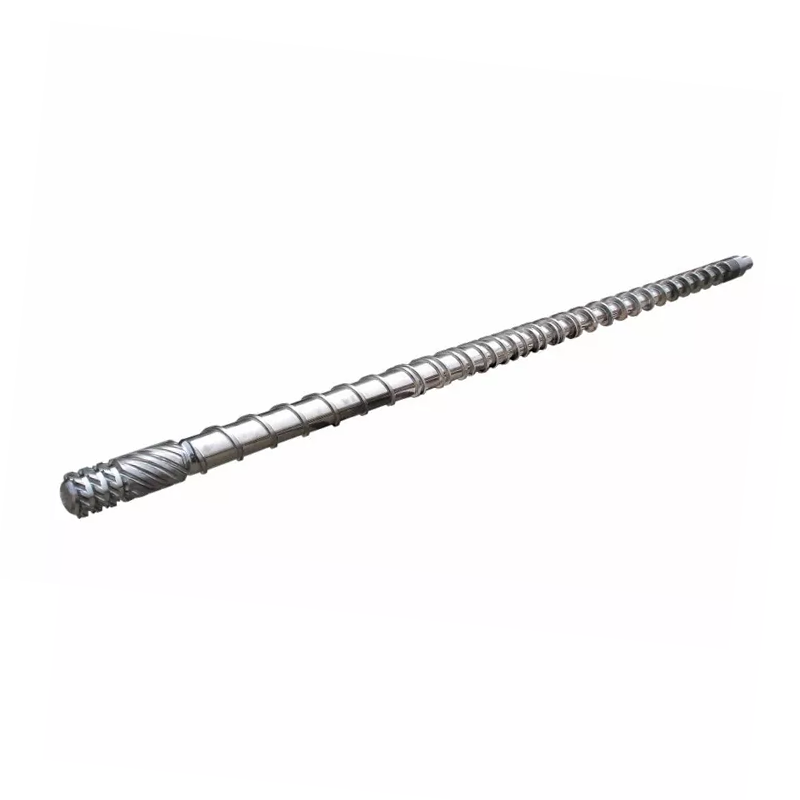
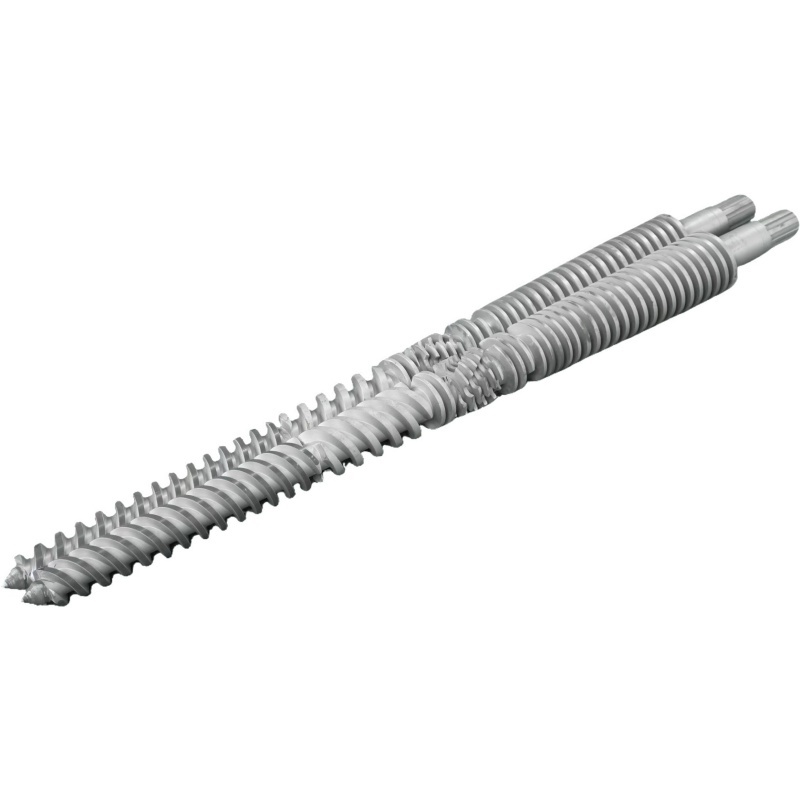
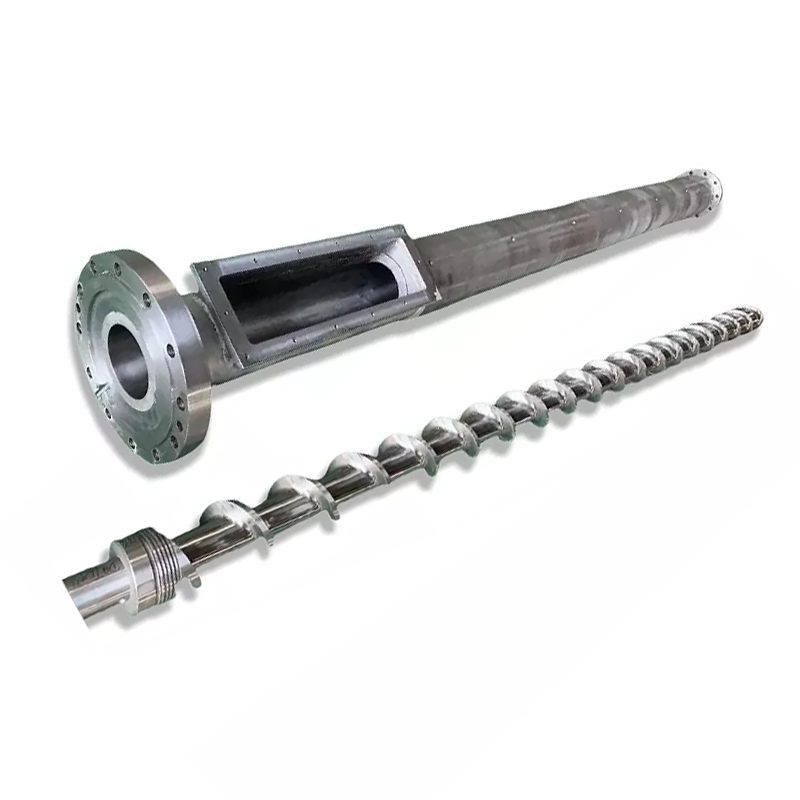
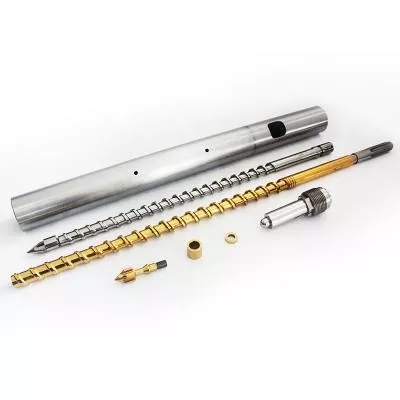
Våre to produktfamilier med injeksjonsskruer illustrerer et relevant designvalg:
| Nanhaiya design | Kompresjonsseksjon | Hvordan vi ville brukt det i anmeldelsen |
|---|---|---|
| Gradvis sprøytestøpeskrue | Vanligvis 40–60 % av total skruelengde, omtrent 50 % i produktbeskrivelsen | En lengre, gradvis reduksjon i kanaldybde for oppgaver som trenger kontrollert mykning. Vurder nøyaktig harpiks, hagl og termisk oppførsel. |
| Mutant sprøytestøpeskrue(brått komprimert design) | Omtrent 5%-15% av total skruelengde | En kortere overgang med en skarpere reduksjon i kanaldybde. Vurder smelteeffekt og termisk jevnhet før du velger den for å håndtere en kapasitetsbegrensning. |
Vår gradvise design dekker applikasjoner inkludert PS, PC og ABS; bråkomprimeringsfamilien inkluderer applikasjoner som PE og PP. Disse produktrutene hjelper til med å starte diskusjonen. De erstatter ikke harpikskvaliteten og maskinvurderingen, spesielt med fyllstoffer, sliping eller en krevende kvalitetsspesifikasjon.

Overflatebehandling tar for seg slitasje, ikke en blokkert matehals
Begge produktfamiliene bruker 38CrMoAlA stål. Deres produktdetaljspesifikasjoner inkluderer følgende behandlingsalternativer, som hører hjemme i erstatningsdiskusjonen når inspeksjon identifiserer slitasje:
| Eiendom | Produkt-detalj verdi | Hva det betyr for henvendelsen |
|---|---|---|
| Nitreringshardhet | HV900-1100 | Spesifiser behandlede overflater og inspeksjonskrav. |
| Nitreringsdybde | 0,5-0,8 mm | Identifiser den valgte behandlingen; ikke utlede levetiden fra dybden alene. |
| Hardhet av nikkel-wolframlegering | HRC55-62 | Gjennomgå legeringen med den faktiske harpiksen, fyllstoffet og slitemønsteret. |
| Legeringslagdybde | 0,8-2,0 mm | Definer de forsterkede områdene på den avtalte komponentspesifikasjonen. |
Vårgradvis skru produktdetaljerbeskrive forsterkning av sårbare områder med nikkel-wolframlegering. Fra et fabrikkperspektiv ønsker vi at den foreslåtte beskyttelsen skal tilsvare den målte slitasjen. En dyrere overflate reparerer ikke utilstrekkelig mating eller fastslår at skruegeometrien passer til harpiksen.


Gjør diagnosen til en spesifikk handling
Hold anbefalingen så smal som bevisene tillater. Et fôravbrudd krever en korrigering av fôrsystemet. En hastighetskommando maskinen ikke kan opprettholde kaller for en maskingjennomgang. Bekreftet ventillekkasje krever en ventil- og grensesnittvurdering. Målt skrue- eller tønneslitasje støtter en komponentutskifting eller en kvalifisert oppussingsevaluering.
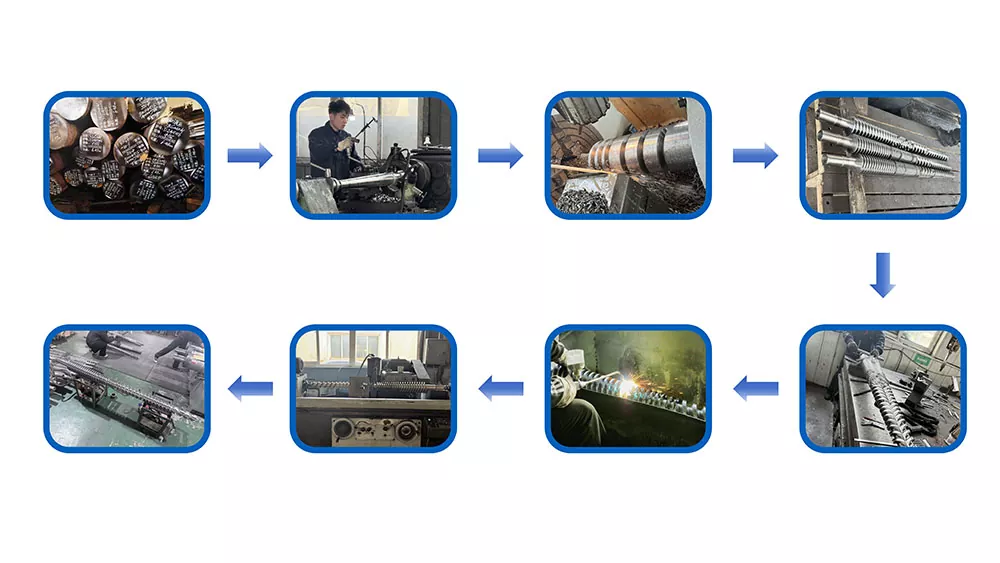
Hvis enheten er i akseptabel tilstand, men den nye produksjonsplikten overstiger dens praktiske mykningskapasitet, send designbrevet. Nanhaiya tilbyr tilpasset skruedesign, maskinering og legeringssprøytesveising. Vårproduksjonsutstyrinkluderer CNC dreiebenker for arbeidsstykker opptil 6 meter lange og femakset bearbeiding for komplekse bevegelser og flenskonstruksjoner.

Send posten som forklarer problemet
- Maskinmaker og modell, skruediameter, montasjetegning og påmonterte skruspissdetaljer.
- Harpikskvalitet, fyllstoffbelastning, slipeforhold og partikkeltilstand.
- Gjenopprettingstid etter syklus, faktisk og kommandert turtall, mottrykk med trykkgrunnlag, og last- eller alarmregistreringer.
- Skuddinnstilling, pute, del- og løpervekt, temperaturrekorder og tilgjengelig gjenopprettingsvindu.
- Endringer som allerede er testet, deres effekt på delens kvalitet og eventuell dimensjonsslitasjerapport.
For igangkjøring, avtal harpiks, hagl, operasjonsvindu og akseptabel delkvalitet. Sammenlign deretter gjenopprettingsrepeterbarhet og faktisk total syklustid. En raskere isolert plastifiseringstest er utilstrekkelig hvis produksjonsformen fortsatt venter eller delene mislykkes ved inspeksjon.

Trenger du et forslag til skrue eller tønne for bekreftet utvinningsbegrensning?
Send Nanhaiya tegnings- og driftsprotokollen, inkludert hva som er endret og hva linjen din må oppnå. Fortell oss om du gjenoppretter den opprinnelige bruken eller forbereder deg på et annet material- eller sykluskrav.
Send dine tegnings- og prosessdataSe sprøytestøpeskruerDiskuter på WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blokk C, nr. 2 vestseksjon, Xingzhou Avenue, Dinghai-distriktet, Zhoushan City, Zhejiang-provinsen, Kina.
Kontakt Nanhaiya
Ofte stilte spørsmål
Hva er en normal gjenopprettingstid for sprøytestøpingsskruer?
Det er ikke noe universelt tall. Gjenopprettingstiden avhenger av harpiks, skuddbehov, skrugeometri, maskinkapasitet og driftsinnstillinger. Sammenlign det med tiden som er tilgjengelig i selve maskinsekvensen og med en stabil referansekjøring med samme materiale og skudd.
Forkorter raskere skrugjenoppretting alltid syklustiden?
Nei. Det forkorter syklusen bare når uferdig gjenoppretting forsinker neste tillatte maskinhandling. Hvis gjenopprettingen allerede fullføres innenfor det tilgjengelige overlappingsvinduet, kan det hende at den totale syklustiden blir uendret ved å gjøre den raskere.
Hvorfor roterer skruen, men trekker seg veldig sakte tilbake?
Sjekk om harpiksen når skruen, om mottrykket er endret, og om den faktiske skruhastigheten samsvarer med kommandoen. Fôrbrodannelse, inkonsekvent sliping, prosessforhold og slitte komponenter er mulige grener å undersøke. Rotasjon alene beviser ikke at skruen transporterer nok materiale.
Bør jeg øke RPM for å fikse langsom gjenoppretting?
Først etter å ha kontrollert fôring, faktisk hastighet, mottrykk og harpiksens prosessgrenser. Vurder enhver endring etter smeltekvalitet, faktisk smeltetemperatur og repeterbarhet samt utvinningstid. Ikke bruk mer fart for å skjule et uløst fôrings- eller slitasjeproblem.
Beviser en lekkasjering at hele skruen er slitt?
Nei. Kontrollringtetning og skrue-tønnetransport er forskjellige funksjoner. Undersøk variasjon i pute eller skuddvekt med maskinprodusentens ventiltest, og bruk dimensjonal inspeksjon for å fastslå skru- og løpsslitasje.
Hva trenger Nanhaiya for å vurdere en erstatning?
Send maskinmodell, skruediameter og tegning, harpikskvalitet og fyllstoff, slipedetaljer, faktisk gjenvinningsregistrering, skruehastighet og mottrykkinnstillinger, temperaturregistreringer og eventuelle slitasjemålinger. Inkluder de nødvendige syklus- og delkvalitetskriteriene slik at erstatningen har en definert jobb.
Fortsett medinjeksjonsstøping skrue fat valg guide, eller undersøksjekkliste for bytte av skrutupp og sjekkringhvis bevisene peker mot front-end-forsamlingen.