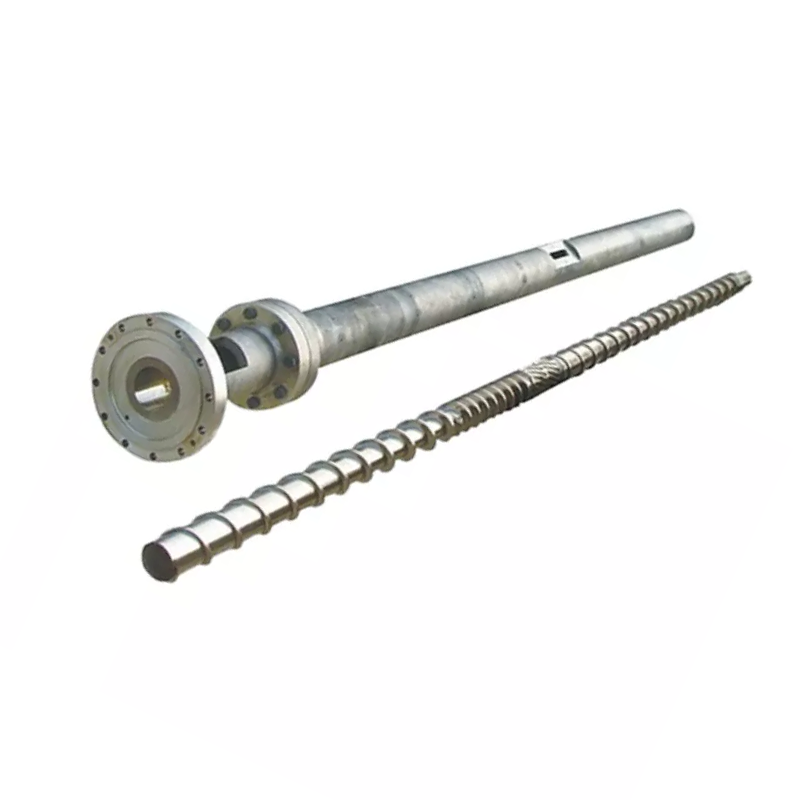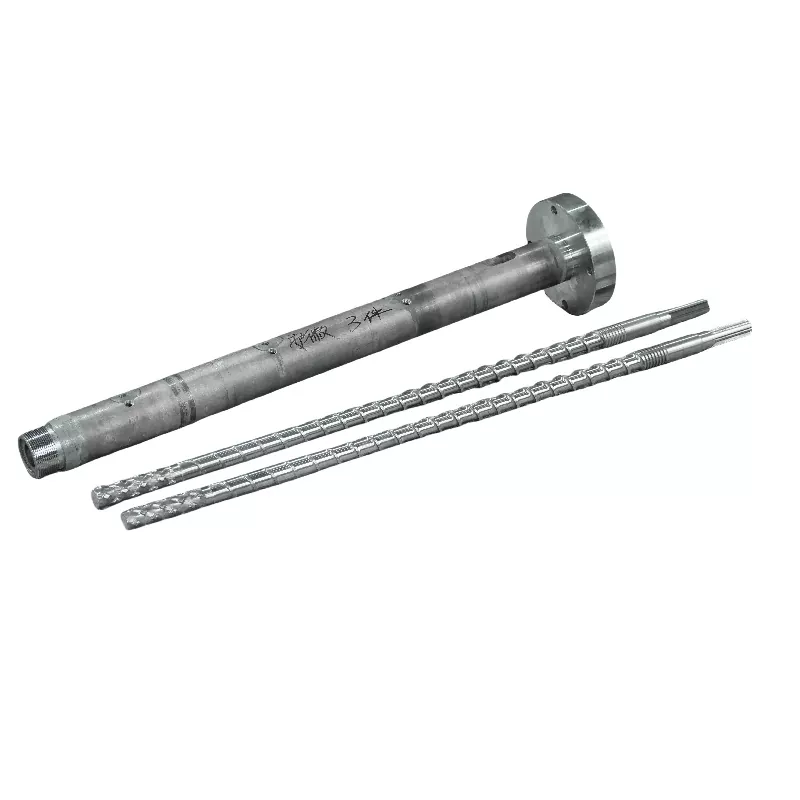
Et nyttig tilbud starter med PVC-formuleringen og den installerte maskinen, ikke en diameter og et fotografi. Denne veiledningen gjør prosessplikten, slitte deler og akseptmål til en kjøpsspesifikasjon en fabrikk faktisk kan produsere.
For høyfylt PVC, spesifiser den komplette resepten i phr, matemetode, sluttprodukt, nødvendig effekt, skrurotasjon, senteravstand, tilkoblingsdimensjoner og slitasjekart for både skruer og tønneboringer. Velg nitrering, forkromning eller et bimetalllag mot den faktiske slitasjen. Godkjenn tegnings- og inspeksjonsmetoden før prisen blir avgjørende.

Definer ekstruderingsjobben før du diskuterer skruen
"Parallell tvillingskrue for høyfylt PVC" er en produktfamilie, ikke en komplett spesifikasjon. Den forteller oss ikke om linjen lager trykkrør, avløpsrør, profil, plate eller skumplate. Den utelater også om ekstruderen tilbereder blanding eller mater en formingsform direkte.
Disse forskjellene endrer plikten langs tønnen. Fôring, fusjon, distributiv blanding, devolatilization og trykkgenerering skjer ikke på samme måte på hver linje. Drivverket, girkassen, nedstrømsdysen og kjøleutstyret setter grenser som en skruetegning ikke kan fjerne.
Vår fabrikkvisning:vi ville ikke godkjenne en geometriendring fra fyllstoffprosenten alene. Først spør vi hva dagens linje gjør bra, hvor den blir ustabil og hvilket resultat som må forbedres. Hvis det eksisterende produktet er akseptabelt og oppgaven er erstatning, kan det være tryggere å bevare utprøvd geometri enn å legge til en aggressiv blandefunksjon uten bevis.
Start forespørselen med å velge ett mål: reprodusere den opprinnelige plikten, korrigere et målt slitasjeproblem, eller design for en ny formulering og produksjon. Å kombinere alle tre i en vag forespørsel gjør leverandørforslag umulig å sammenligne.



En fabrikk kan bare designe rundt formuleringen den mottar
For PVC er "30% filler" ikke presist nok. Angi ingredienser i deler per hundre harpiks, vanligvis skrevet som phr, og gi også den ferdige blandingssammensetningen hvis internkontrollsystemet bruker vektprosent. De to uttrykkene deler ikke samme nevner.
Registrer PVC-harpikskvalitet, kalsiumkarbonat eller annen fyllstoffkvalitet, partikkelinformasjon levert av fyllstoffprodusenten, stabilisatorsystem, smøremidler, prosesshjelpemidler, slagmodifikatorer, pigmenter og resirkulert innhold. Legg til bulktettheten og fôringsformen til den faktiske tørrblandingen. Hvis anlegget endrer oppskrifter, skriv opp driftsområdet i stedet for å sende bare den enkleste karakteren.
Resten av linjen betyr noe fordi fylt pulver må nå skruene konsekvent. I et publisert battenfeld-cincinnati-system brukte krittdoseringsbanen agitatorer for å forhindre brodannelse, gravimetrisk overvåking og en skruegeometri tilpasset 30 til 100 deler kritt. Dette eksemplet er spesifikt for twinEX 93-34-linjen, men innkjøpsleksjonen er bred: materdesign og skruedesign må vurderes sammen.
Tilsetningsstoffer endrer også prosesseringsjobben. Arkemas publiserte arbeid om en svært fylt PVC-gulvformulering kobler et dedikert prosesseringshjelpemiddel med fusjon og konsekvent smeltebehandling ved forhøyede kalsiumkarbonatnivåer. Det er en nyttig påminnelse om at samme fyllstoff phr kan oppføre seg annerledes når harpiks- og tilsetningspakken endres.

Forbereder et nytt høyfylt PVC-prosjekt?Send oppskriften under en konfidensialitetsavtale om nødvendig, pluss strektegning og målprodukt. Vi kan da diskutere skruen og tønnen som en del av en definert prosesseringsplikt.
Send formulering og tegningSe det parallelle PVC-produktetLås rotasjon, håndenhet og maskingrensesnitt
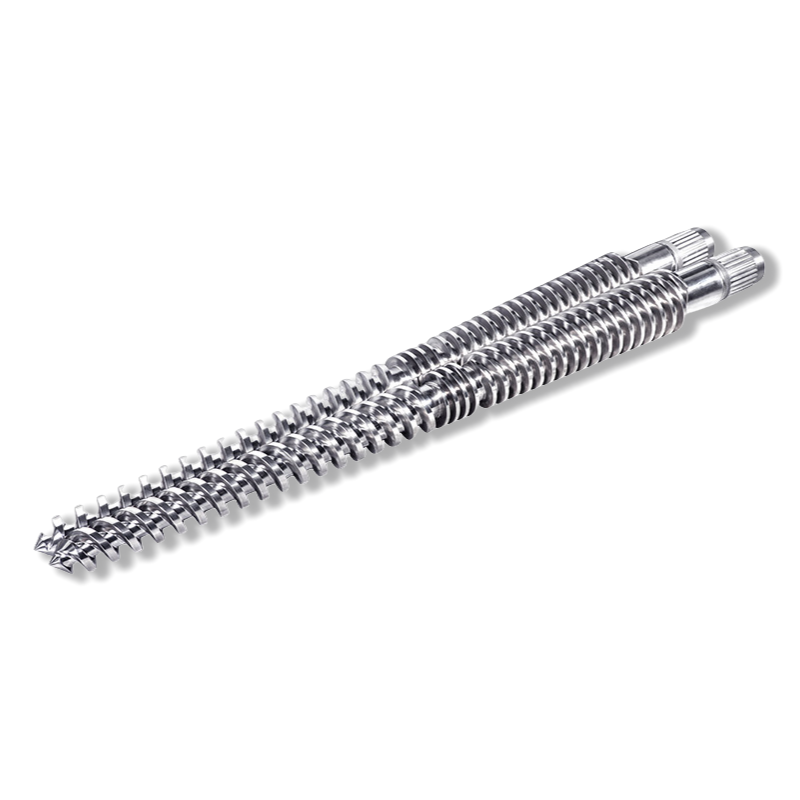
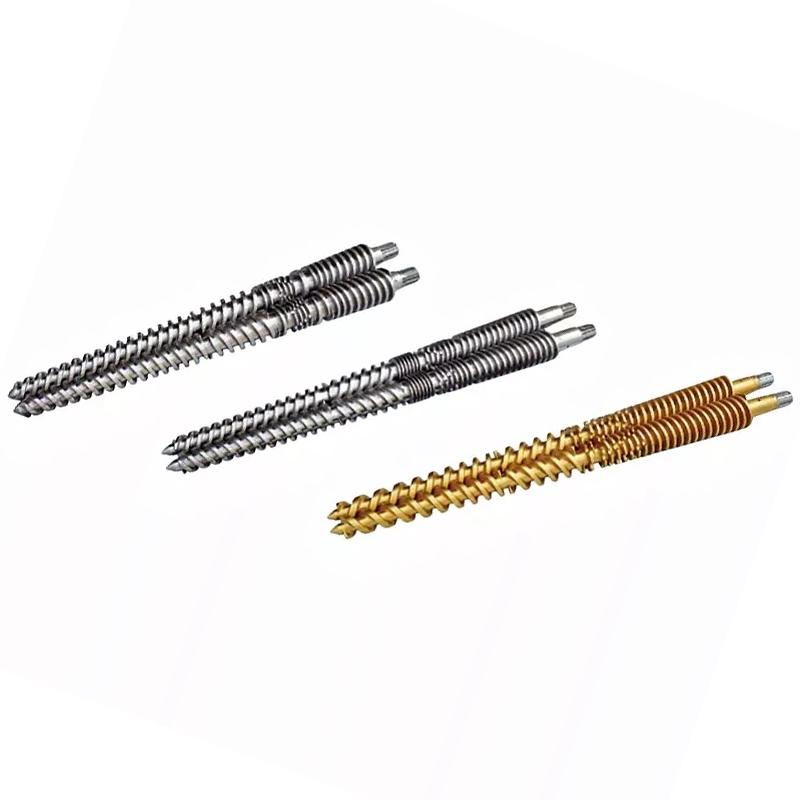
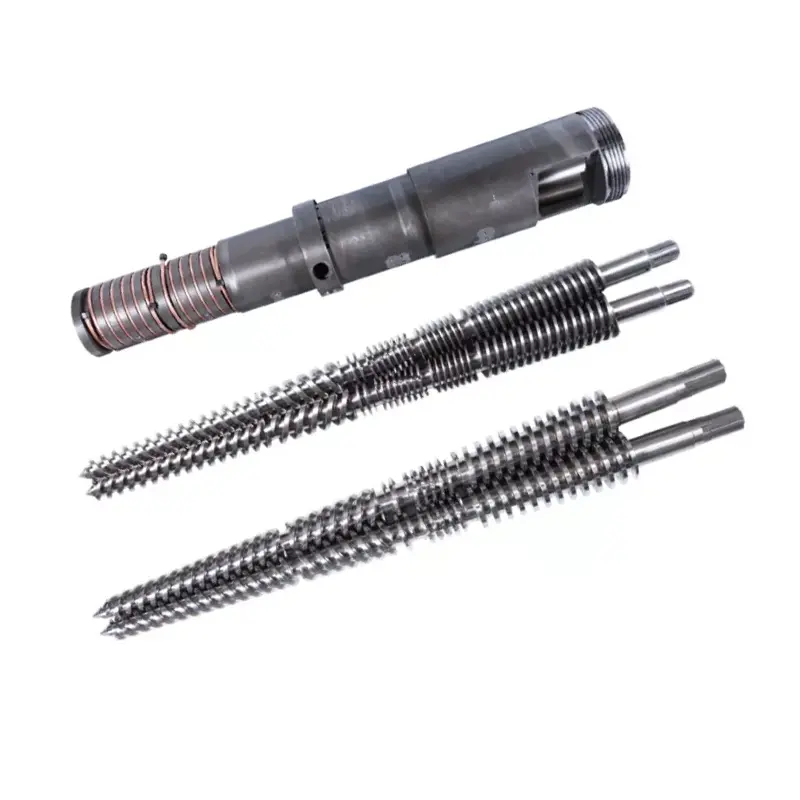
Nanhaiya leverer begge delersamroterende parallelle tvillingskruerogmotroterende parallelle tvillingskruer. De er forskjellige mekaniske konfigurasjoner. En leverandør bør ikke utlede den riktige fra et bilde av det ferdige PVC-produktet.
For en erstatning, identifiser skrurotasjonen med visningsretningen angitt på tegningen. Inkluder skruehåndhet, fasemerker, senteravstand, utvendig og rotdiameter, arbeidslengde, akselforbindelse, spline- eller nøkkeldetaljer, trykkflater og sylinderens geometri med åtte-figur.
Definer deretter hvert grensesnitt: mateåpning, ventilasjon, varme- og kjølingssoner, termoelementhull, flensboltmønster, girkasseoverflate, bryterplate eller dyseforbindelse, støtter og total installasjonskonvolutt. En liten utelatelse kan hindre et ellers godt maskinert sett fra å passe inn i linjen.
| Område | Minimum bevis | Vanlig tvetydighet å fjerne |
|---|---|---|
| Skruepar | Godkjent tegning, venstre og høyre identifikasjon, rotasjon, handedness, fasing og kobling | Rotasjon oppgitt uten å si hvilken ende betrakteren står overfor |
| Tønneboringer | Sentrumsavstand, boreprofil, aksiale dimensjoner, porter og flensdatum | Én nominell boringsdiameter brukes til å beskrive hele profilen på åttetallet |
| Klarering | Spesifiserte skrue-til-tønne og skrue-til-skrue klaringer med testtilstand | Leverandøren forventes å rekonstruere original klaring fra slitte deler |
| Grensesnitt | Tegninger for girkasse, mating, ventilasjon, varme, kjøling og dysekobling | Fotografier uten dimensjoner, datum eller gjengespesifikasjoner |
| Monteringskontroll | Parnummer, tidsmerker, installasjonsprosedyre og krav til maskinprodusent | To skruer behandlet som uavhengige reservedeler |
Når en kjøper kun sender slitte skruer, kan vi måle hva som er tilstede, men slitasjen har allerede endret land, flyprofil og klaring. Vi foretrekker godkjent tegning, maskindata og mål for begge komponenter. Vi vil ikke kalle slitt geometri det originale designet bare fordi det er den eneste prøven i kassen.


Bruk modellbordet som et screeningsverktøy, ikke et løfte
Vårparallelle tvillingskruerlister opp fem vanlige modeller fra 75 til 130 mm. De publiserte PVC-utgangsområdene hjelper en kjøper med å identifisere en startplattform. De erstatter ikke formuleringen, materen, matrisen og drivgjennomgangen.
| Modell | Skrue diameter | L/D | PVC utgangskapasitet | Skruehastighet | Drivmotor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 til 36 | 220 til 350 kg/t | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 til 36 | 280 til 460 kg/t | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 til 36 | 350 til 650 kg/t | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 til 36 | 500 til 800 kg/t | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 til 36 | 680 til 1000 kg/t | 45 rpm | 132 kW |
En høyfylt oppskrift kan endre bulkmating, fusjonsadferd, dreiemomentbehov, slitasje og dysetrykk. Derfor ber vi om en stabil nåværende produksjonsrekord når en eksisterer. Det gir en mye bedre størrelsesreferanse enn ønsket utgang alene.
For en eksisterende ekstruder bestemmer girkassen og tønnegrensesnittet normalt størrelsen før katalogen gjør det. For en ny linje må utgangsmålet være knyttet til en navngitt oppskrift og produktakseptstandard. Hvis tilbudet viser kg/t uten akseptert formulering og produkt, er tallet vanskelig å håndheve.
Velg slitasjebeskyttelse fra slitasjekartet
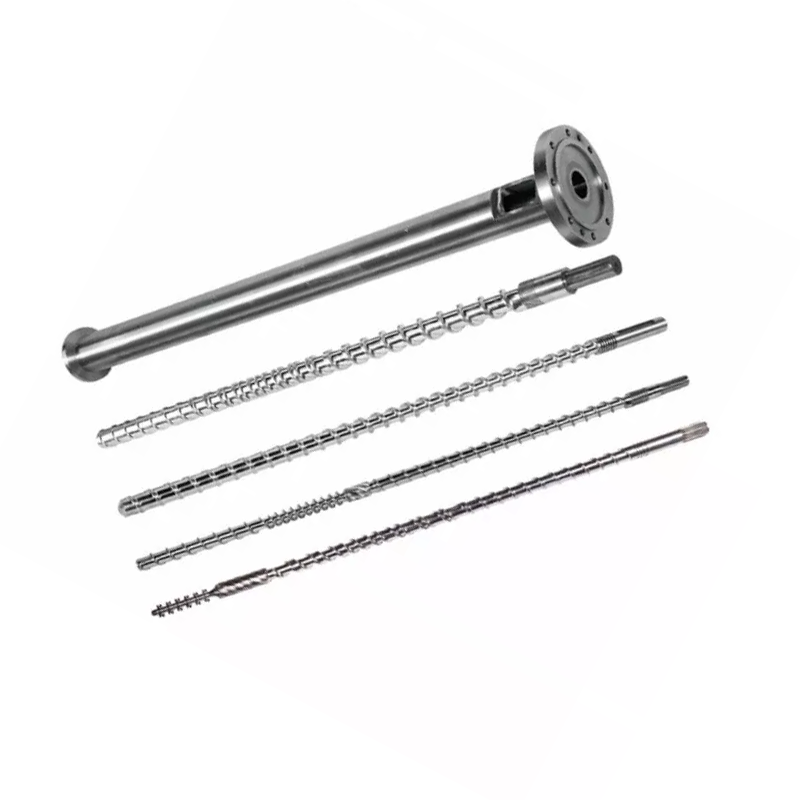
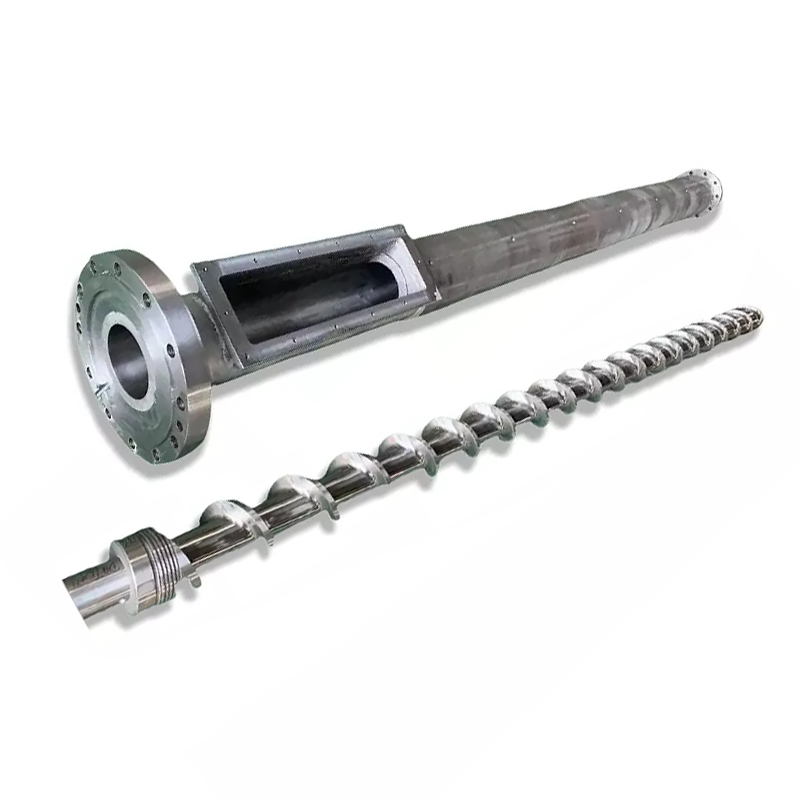
DeNanhaiya PVC parallell dobbelskrue løpbruker 38CrMoAlA som sitt oppførte basismateriale og tilbyr nitrerte, forkrommede og bimetalliske spesifikasjoner. Dette er forskjellige konstruksjoner. Å sammenligne dem med det største hardhetstallet alene er dårlig kjøpspraksis.
| Eiendom | Publisert verdi | Sett dette i rekkefølgen |
|---|---|---|
| Grunnmateriale | 38CrMoAlA | Komponent, stålkvalitet og nødvendig materialdokument |
| Varmebehandlingshardhet | HB260 til 320 | Teststed, metode og akseptoppføring |
| Nitreringshardhet | HV950 til 1000 | Behandlet overflate, målemetode og akseptpunkter |
| Nitreringsdybde | 0,50 til 0,70 mm | Saksdybdedefinisjon og verifiseringsmetode |
| Nitrerende sprøhet | Karakter 1 eller lavere | Gjeldende testmetode og registrering |
| Ruhet | Ra0,4 | Overflate, retning, cutoff og instrument |
| Skru retthet | 0,015 mm | Datum, målt lengde, støttetilstand og metode |
| Forkromningshardhet | HV 950 eller høyere | Belagt område og inspeksjonssted |
| Krom tykkelse | 0,05 til 0,10 mm | Tegningssoner og ferdig tykkelseskrav |
| Bimetall hardhet | HRC60 til 65 | Legeringsområde, lagidentitet og testplassering |
| Bimetall dybde | 2,0 til 3,0 mm | Beskyttede soner og dybdeverifisering |
HV og HRC er forskjellige hardhetsskalaer, mens de oppførte lagdybdene også er store forskjellige. En tynn hard overflate og et dypere legeringslag kan ikke rangeres ved å lese én celle. Tilbudet skal identifisere komponent, eksakte beskyttede soner, ferdige dimensjoner etter behandling og dokumentet som brukes for aksept.
Fyllernavnet er heller ikke tilstrekkelig. Lasting, partikkelegenskaper, agglomerering, resirkulert forurensning og lokalt trykk påvirker alle slitasjemønsteret. Coperions slitasjeveiledning for blandingsutstyret fremhever smelting, abrasiv blanding og trykkoppbygging som sterkt belastede soner. Det nyttige prinsippet for en erstatningsordre er å beskytte sonene som prosessen og målingene identifiserer.


Usikker på om nitrering eller bimetallbeskyttelse hører hjemme i tilbudsforespørselen?Send bilder og målekart av både skruer og tønne. Inkluder fyllstoffkvalitet, phr og produksjonshistorikk slik at overflateforslaget har en definert grunn.
Spør om materiale og behandlingSe Nanhaiya produksjonsutstyrMål begge skruene og begge boringene ved navngitte posisjoner
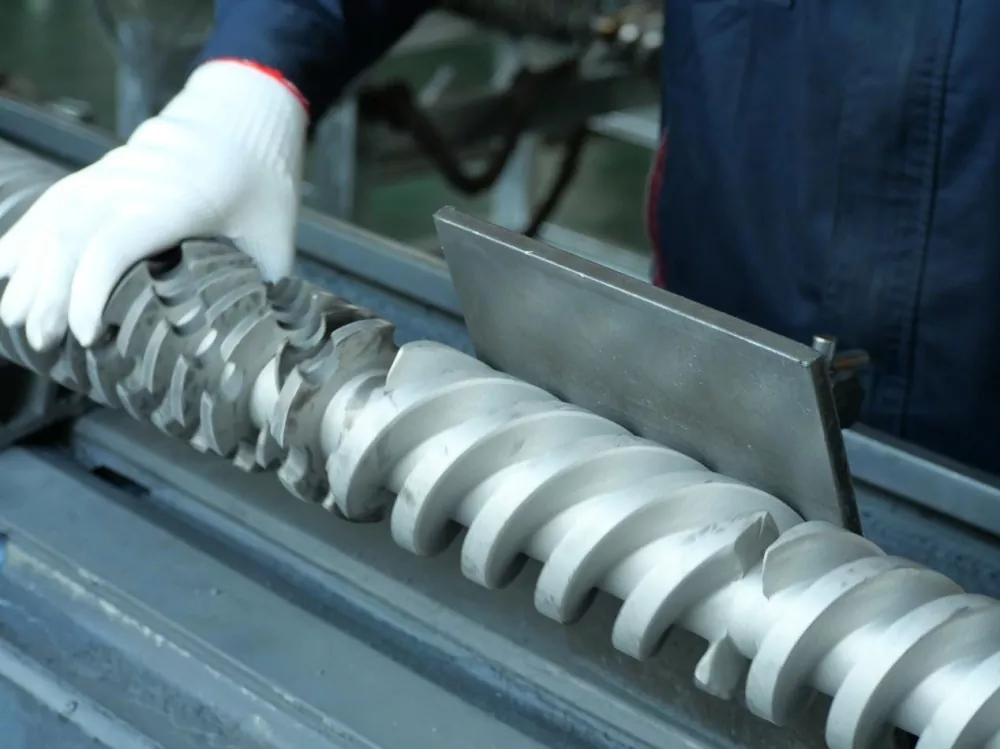
En slitasjerapport skal vise hvor hver verdi ble tatt. Rengjør delene, la dem nå en stabil inspeksjonstemperatur, merk innmatingsenden og nummer aksiale stasjoner. Mål begge skruene, begge tønnelappene og det kritiske skru-til-skrue-forholdet ved å bruke en avtalt metode.
Coperions publiserte diagnostiske tilnærming for ZSK og STS fat krever rene, kjølige fat og kombinerer boremåling med videoinspeksjon på visse størrelser. Ditt utstyr og metode kan variere, men disiplinen er god: dimensjon og overflatetilstand bør registreres sammen.
| Rekord | Hvorfor det hører hjemme i rapporten | Avgjørelsen den støtter |
|---|---|---|
| Aksialstasjonskart | Forhindrer at en minimums- eller maksimumsverdi mister sin plassering | Lokal reparasjon, sonebeskyttelse eller full utskifting |
| Begge skrueprofiler | Viser asymmetrisk slitasje og bevarer venstre/høyre identitet | Bytt ut den ene delen, paret eller undersøk justeringen |
| Begge tønnelappene | Avslører om en ny skrue fortsatt vil kjøre med for stor boreklaring | Kun skruer kontra matchet skrue og tønnesett |
| Overflatebilder | Dokumenterer skåring, gropdannelse, tap av belegg og materialavleiringer | Separer dimensjonal slitasje fra et overflate- eller rengjøringsproblem |
| Driftstrend | Kobler den fysiske tilstanden sammen med ytelse, belastning, trykk og produktkvalitet | Bekreft at slitasje forårsaker det rapporterte produksjonsproblemet |
Utgangstap, ustabilt trykk, overoppheting og dårlig produktutseende kan rettferdiggjøre en inspeksjon, men de beviser ikke at en skrue er slitt. Sammenlign gjeldende linje med en stabil referanseoppskrift. Kontroller fôring, varmeovner, sensorer, ventilering, dysebegrensning og drivtilstand før du legger skylden på én komponent.
Hvis tønnen er slitt, kan montering av bare nye skruer føre til at arbeidsavstanden blir utenfor tiltenkt tilstand fra første dag. Vi vil heller miste en ordre som bare er skruer enn å fortelle en kjøper at nye deler kan gjenopprette en klaring vi ikke har målt.
Sammenlign tilbud etter omfang, ikke etter legeringsetikett
Sett hver leverandør på samme forespørselsark. Hvis ett tilbud inkluderer en tønne, skruepar, behandling, inspeksjonsrapporter og fraktbeskyttelse mens et annet kun viser "bimetall tvillingskrue", er ikke prisene sammenlignbare.
| Tilbudslinje | Akseptabel definisjon | Grunn til å returnere sitatet |
|---|---|---|
| Komponentomfang | Venstre skrue, høyre skrue, fat, tilbehør og ekskluderte gjenstander navngitt | "Ett sett" uten forsyningsseddel |
| Geometri | Tegningsrevisjon og kritiske dimensjoner er oppført | Kun diameter og L/D |
| Materiale | Basisstål og behandlings- eller legeringssoner identifisert | "Premium legering" uten karakter eller plassering |
| Undersøkelse | Dimensjoner, metoder, poster og akseptpunkter avtales | "Høy presisjon" uten målbare kriterier |
| Ytelsesprøve | Oppskrift, fôr, dyse, utgangsvindu, maskingrenser og produktsjekker definert | Utgangsløfte uten testtilstand |
| Kommersielt omfang | Prisgrunnlag, emballasje, leveringsgrunnlag, dokumentasjon og tjenestegrenser oppført | Lav enhetspris med uløste tekniske utelukkelser |
Be leverandøren om å merke hvert avvik fra tegningen din i stedet for stille å erstatte et krav. En foreslått forbedring kan være verdifull, men den bør fremstå som en revisjon med en grunn. Det beskytter innkjøp, vedlikehold og produsenten når delen når maskinen måneder senere.


Avtal inspeksjon og igangkjøring før produksjon
Den godkjente tegningen er sentrum for kjøpet. Legg ved materialkrav, overflatebehandlingssoner, dimensjonsrapport, hardhet eller lagverifiseringsmetode, paridentifikasjon og emballasjekrav. Definer hvilke dokumenter som skal reise med forsendelsen.
For installasjon, følg ekstruderprodusentens prosedyrer for justering, klaring, oppvarming og oppstart. Ikke tving et skruepar som ikke kan rotere som kreves av maskinprosedyren. Undersøk passformen, timingen og monteringen før du bruker drivmoment.
Et produksjonsgodkjenningsforsøk trenger en navngitt formulering og fôrtilstand. Registrer faktisk gjennomstrømning, skruhastighet, motorbelastning eller dreiemomentindikasjon, hodetrykk, temperaturoppførsel, ventilasjonstilstand og kontroll av ferdige produkter. Hvis produktet er rør eller profil, inkluderer dimensjons- og utseendekriteriene som avgjør om produksjonen er salgbar.

Send oss en høyfylt PVC RFQ vi kan konstruere fra
Inkluder maskinmodell, tegning, rotasjons- og fasedetaljer, komplett oppskrift i phr, fyllstoffgrad, resirkulert innhold, gjeldende driftsrekord, produktmål og slitasjemål. Fortell oss om du trenger en trofast erstatning eller en dokumentert geometrigjennomgang.
Send forespørselen på e-postDiskuter på WhatsAppÅpne forespørselssiden
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkter:Parallelle tvillingskruer | PVC parallelle dobbelskruer | PVC-rør parallellskruetønner
E-post:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blokk C, nr. 2 vestseksjon, Xingzhou Avenue, Dinghai-distriktet, Zhoushan City, Zhejiang-provinsen, Kina.
Tjenesteinformasjon | Produksjonsutstyr | Bedriftsprofil
Ofte stilte spørsmål
Hvilken informasjon er nødvendig for å sitere en høyfylt PVC-parallell tvillingskrue?
Send maskinprodusenten og modellen, eksisterende tegninger, skrurotasjon, senteravstand, tilkoblingsdetaljer, komplett PVC-formulering, fyllstofffylling i phr, resirkulert innhold, produkt- og forminformasjon, utgangsmål, driftsregistreringer og målinger av gamle deler. Oppgi feilen eller forbedringen du prøver å løse.
Hvilket fyllstoff regnes som høyfylt PVC?
Det er ingen universell kjøpsterskel. Angi hver ingrediens i deler per hundre harpiks og gi den ferdige blandingssammensetningen. Ikke erstatt phr med en vag beskrivelse som høyt kalsiumkarbonat, fordi to oppskrifter som bærer den etiketten kan skape forskjellige fôrings-, fusjons- og sliteplikter.
Er en bimetallskrue alltid bedre enn en nitrert skrue for fylt PVC?
Nei. Valg av behandling avhenger av fyllstoffkarakteristikker, belastning, forurensninger, slitasjeplassering, geometri og nødvendig vedlikeholdsplan. Nitrering, forkromning og bimetalllag er forskjellige i hardhetsskala og lagdybde, så sammenlign hele spesifikasjonen i stedet for ett hardhetstall.
Kan jeg velge skrustørrelsen fra Nanhaiyas modellbord alene?
Bruk modelltabellen som et startområde. Den endelige dimensjoneringen må ta hensyn til den faktiske formuleringen, fôringsmetoden, produktet, formmotstanden, drivgrensene og akseptutgangen. En nominell diameter eller katalogkapasitet definerer ikke hele prosessoppgaven.
Kan jeg sende slitte skruer som eneste produksjonsreferanse?
Vi anbefaler det ikke. En slitt prøve registrerer både den opprinnelige geometrien og skaden som er akkumulert under bruk. Gi den godkjente tegningen når den er tilgjengelig, og støtt den deretter med rene mål, fotografier og driftshistorikk slik at erstatningen ikke gjengir slitasje som design.
Kan jeg bare bytte ut skruene og beholde den gamle tønnen?
Først etter måling av begge skruene og begge tønneboringene ved definerte aksiale posisjoner. Nye skruer som kjører inne i et slitt fat kan bevare overdreven klaring og ustabil utgang. Avgjørelsen bør følge en samsvarende slitasjerapport og maskinprodusentens monteringskrav.
Leverer Nanhaiya både samroterende og motroterende parallelle tvillingskruer?
Ja. Nanhaiya lister opp samroterende og motroterende parallelle tvillingskruer. En erstatningsforespørsel må identifisere den installerte konfigurasjonen, rotasjonssynspunktet, handedness, fasing og drivtilkobling i stedet for å be leverandøren om å utlede dem fra materialnavnet.
Hvordan skal utdata aksepteres etter installasjon?
Bli enige om oppskriften, fôringsmetoden, formen, produksjonsvinduet, produktkvalitetskontroller og maskingrenser før produksjon. Under igangkjøring, registrer faktisk gjennomstrømning, belastning, trykk, temperaturoppførsel og ferdigproduktkvalitet under den avtalte tilstanden. Katalogdata skal ikke erstatte en definert akseptprøve.
For driftsprinsipper, fortsett med vårparallell dobbeltskrue ekstruderguide. For en bredere sammenligning av ekstrudertyper, setvillingskrue ekstruder valg guide.