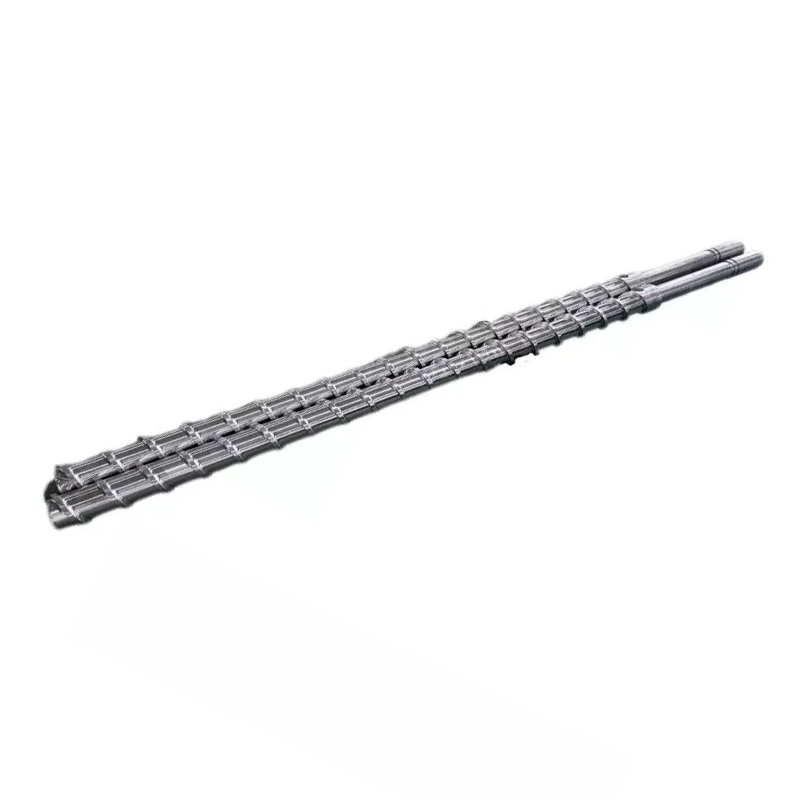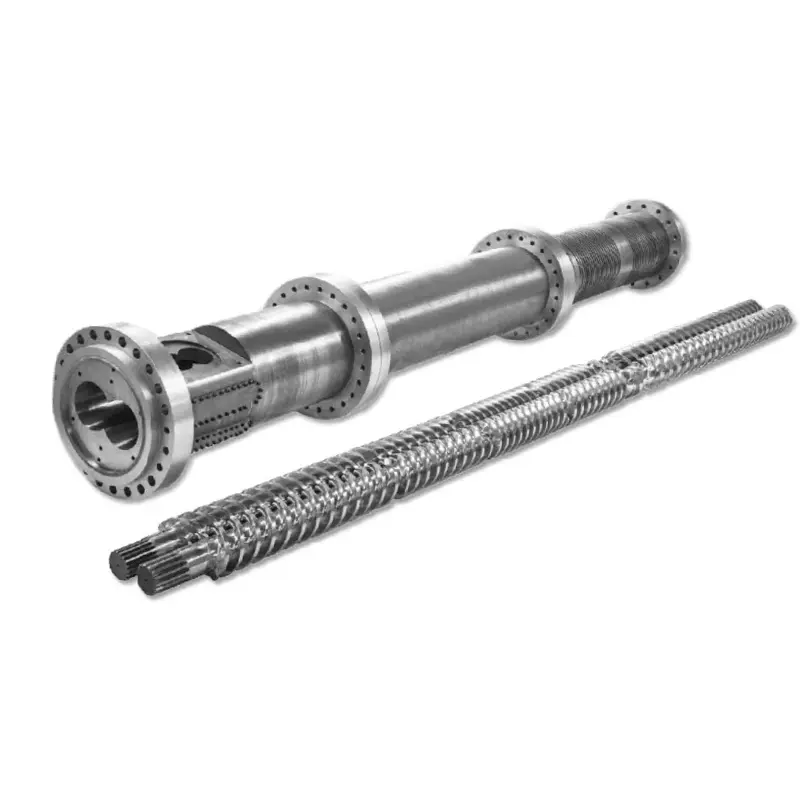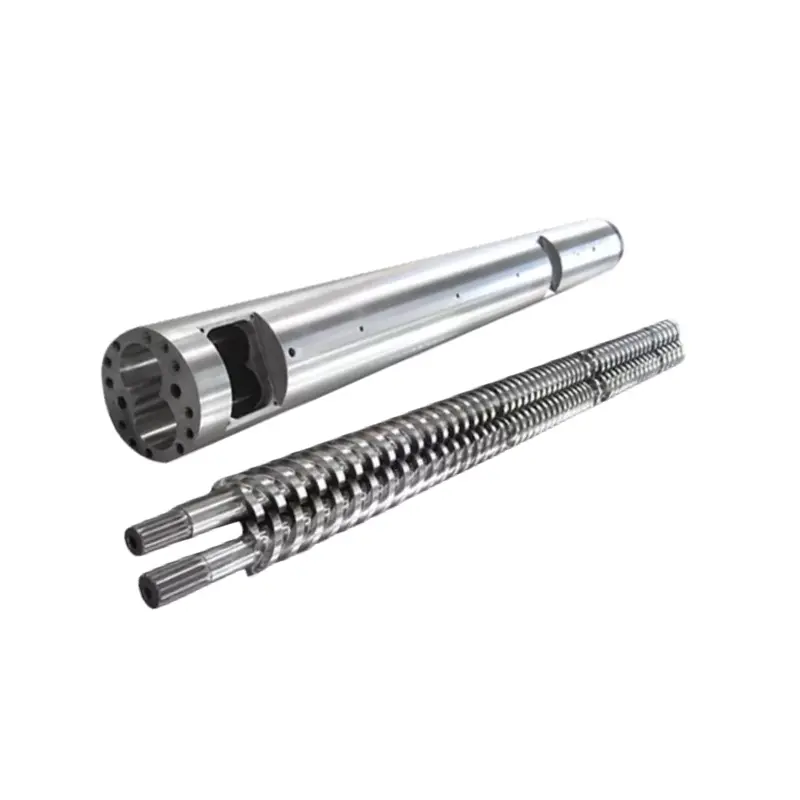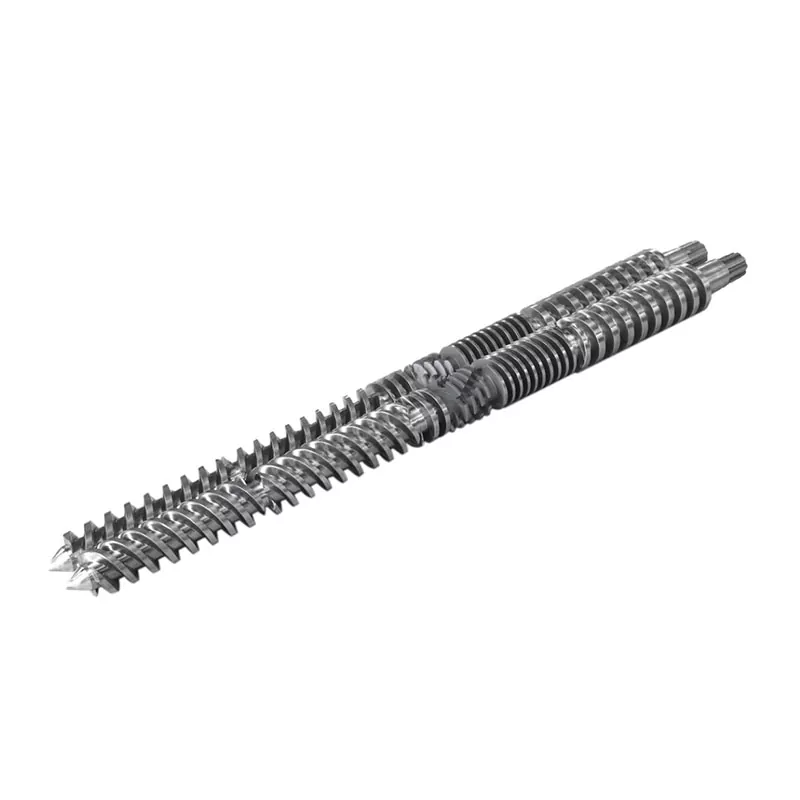
Før du bestiller en erstatning legger du tavleoppskriften, den eksisterende maskintegningen og årsaken til utskifting på samme side. Det gir fabrikken noe nyttig å produsere mot.
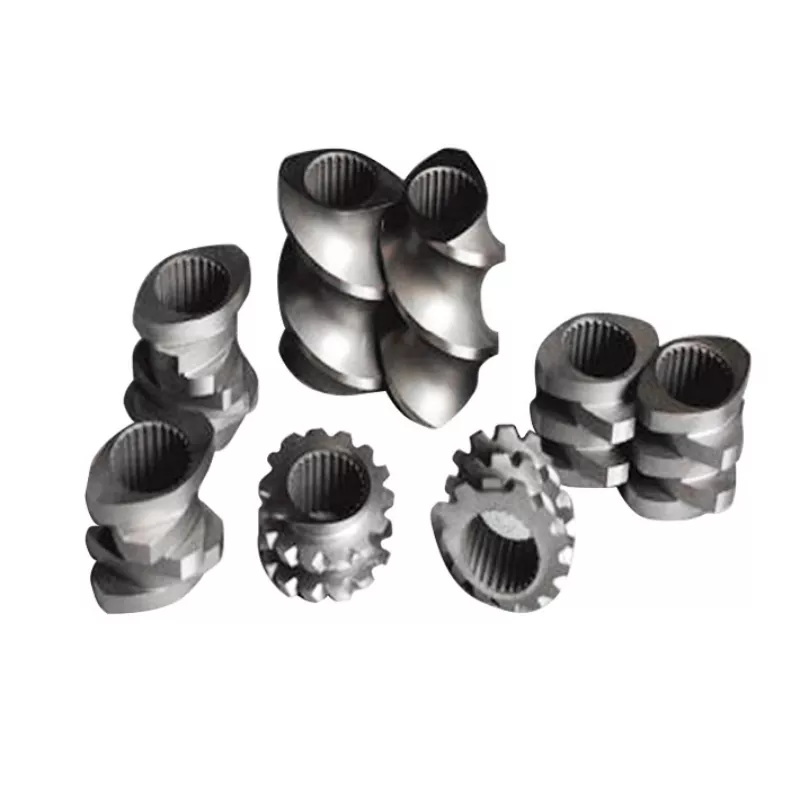
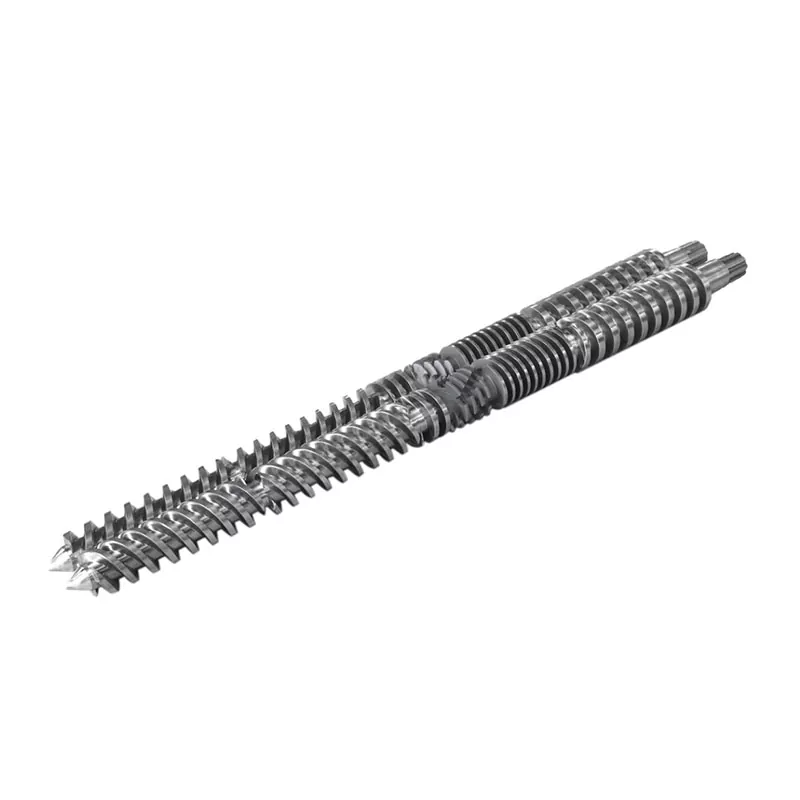
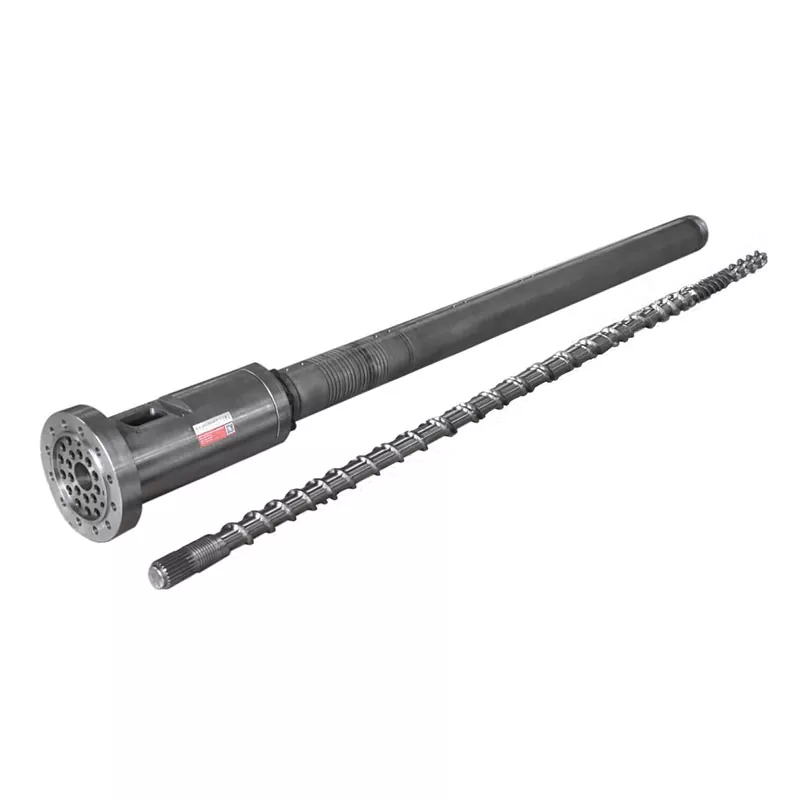
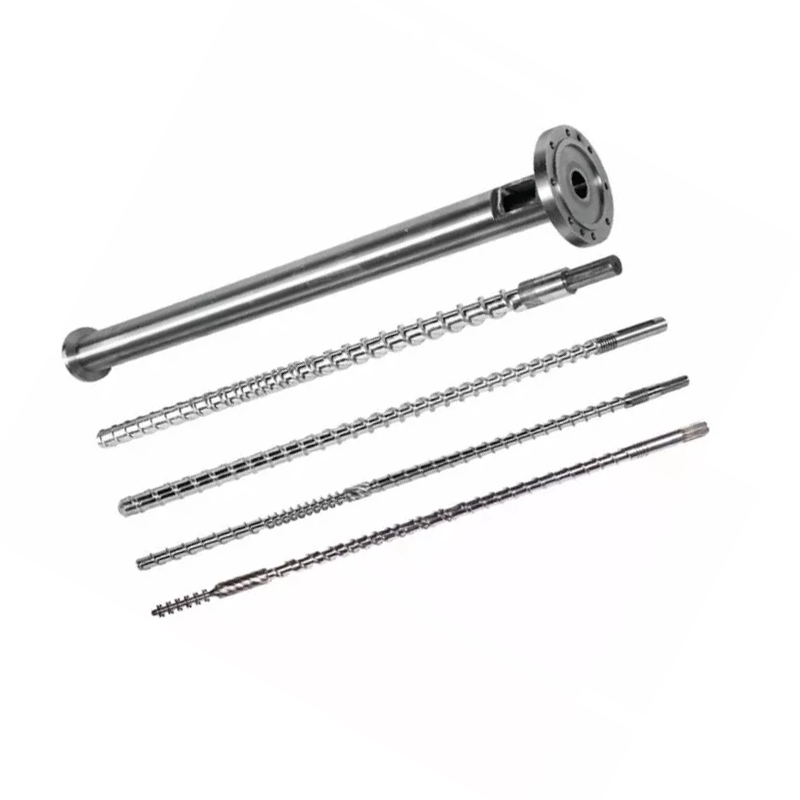
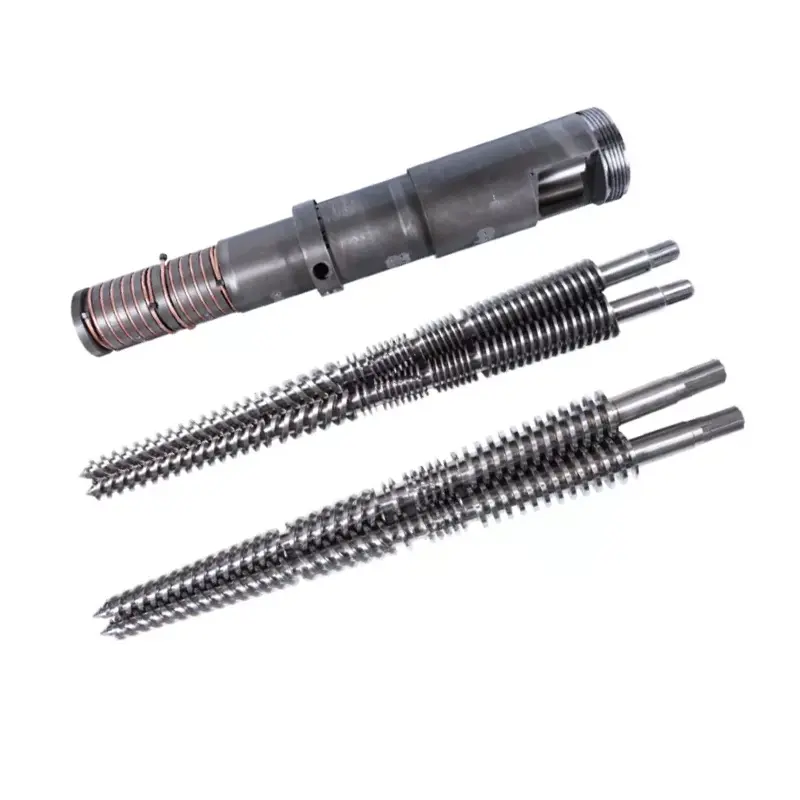
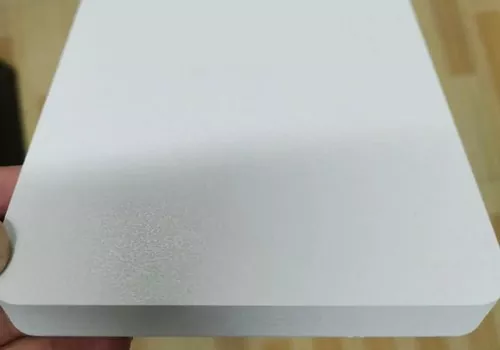
Velg en PVC-skumplate konisk tvillingskrue rundt formuleringen, de eksisterende maskingrensesnittene og den målte slitasjen. Bekreft hele tegningen før du velger et diameterpar. Spesifiser nitrerings- eller bimetallbeskyttelse etter produksjonsplikt, og avtal deretter en aksepttest ved å bruke din faktiske brettoppskrift og kvalitetskrav.
Bestem om du skal gjenopprette en prosess eller endre den
Hvis linjen din tidligere har laget en akseptabel skumplate med en stabil oppskrift, starter et erstatningsprosjekt med å gjenopprette den driftstilstanden. Registrer hva ledningen kunne gjøre før forringelsen, og inspiser de slitte komponentene. Den gamle tegningen er nyttig bevis; den slitte skruen i seg selv er ikke en nøyaktig oversikt over de opprinnelige dimensjonene.
Et prosjekt med mer fyllstoff, en annen slipekilde eller et nytt bretttetthetsmål trenger en annen samtale. Å produsere en eksakt kopi kan bevare de gamle prosessbegrensningene. Vi ønsker at kjøpsoversikten skal identifisere hvilken plikt som har endret seg før vi anbefaler geometri eller en overflateoppgradering.
VårPVC-plate skruetønneer det aktuelle produktets utgangspunkt. Hvis du fortsatt velger maskinarkitekturen, bruk vår brederekonisk dobbeltskrue ekstruderguideførst. Denne artikkelen antar en konisk dobbelskruebrettlinje og fokuserer på å spesifisere erstatningskomponentene.
Vårt innkjøpssyn: vi vil beholde en velprøvd geometri med mindre slitasjebeviset eller en endret produksjonsplikt gir oss en grunn til å endre den. Endring av geometri, formulering og driftsinnstillinger sammen gjør neste forsøk vanskeligere å tolke.
Oppskriften hører hjemme i skruspesifikasjonen
"PVC-skumplate" forteller ikke en produsent nok om materialet som kommer inn i beholderen. Briefen skal identifisere harpikskvaliteten, fyllstoffkvaliteten og belastningen, oppmalingsinnholdet, stabilisator- og smøremiddelsystem, prosesshjelpemiddel og blåsesystem. Der oppskriften er konfidensiell, avtal en kontrollert teknisk oppsummering og hvordan hele formuleringen skal håndteres under en prøveperiode.
Skumkvalitet kan ikke tilordnes til skruegeometri alene. Arkema beskriver sin akryl prosesshjelpPlastistrength® CF 1158 for tykk cellulær PVC-platenår det gjelder smeltestyrke, skumtetthet, cellehomogenitet og overflatefinish. Det er en nyttig påminnelse når du spesifiserer utstyr: en formuleringsendring kan endre resultatet selv når metallkomponentene forblir de samme.
| Informasjon å gi | Hva det hjelper fabrikken med å vurdere | Nyttig detalj |
|---|---|---|
| PVC-harpiks og tørrblanding | Materialet geometrien skal bearbeide | Karakter, tilberedningsmetode og konsistens mellom batch |
| Filler | Spredningsbehov og slitasjebeskyttelsesdiskusjonen | Type, karakter, lasting og om disse vil endres |
| Ommaling | Variasjon i selve fôret | Kilde, andel, partikkeltilstand og forurensningskontroll |
| Behandlingshjelp og blåsesystem | Formuleringsgrunnlaget for skumkvalitetsmålet | Nøyaktige karakterer og doseringer for avtalt prøveoppskrift |
| Ferdig bord | Resultatet som teller som akseptabel produksjon | Tykkelse, bredde, tetthet, overflatebehov og sluttbruk |
Vi vil også spørre om bestillingen omfatter ett stabilt produkt eller regelmessige endringer mellom styrekarakterer. Et design valgt rundt én oppskrift bør ikke stille bli et løfte for hver oppskrift anlegget kan kjøre senere.
Et diameterpar er en referanse, ikke en erstatningstegning
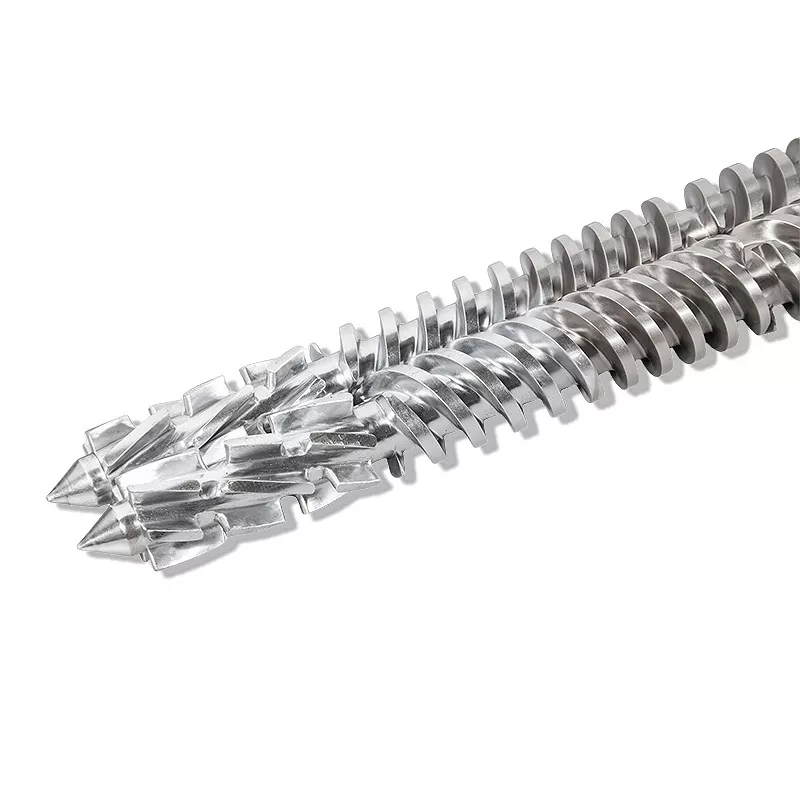
VårSerie av PVC-platerinkluderer disse skruediameterparene i millimeter:
| Tilgjengelige diameterpar (mm) | |||
|---|---|---|---|
| 45/90 | 45/100 | 51/105 | 55/110 |
| 58/124 | 60/125 | 65/120 | 65/132 |
| 68/143 | 75/150 | 80/143 | 80/156 |
| 80/172 | 92/188 | 105/216 | 110/220 |
En forespørsel om "65/132" lar arbeidslengden, konusen, akselforbindelsen og tønnegrensesnittene fortsatt være udefinerte. Bekreft maskinprodusenten og modellen, og sammenlign deretter hele monteringstegningen. Inkluder rotasjon og skruefase, mateåpning, ventilasjonsposisjon, flensdetaljer og oppvarmings- og kjølearrangement.
For en erstatning, be leverandøren om å identifisere hvilke dimensjoner som kommer fra den originale tegningen og hvilke som ble målt fra den brukte monteringen. Det skillet betyr noe rundt slitte overflater. Vi ville ikke gi ut et nytt matchet sett fra et navneskilt og et utvendig fotografi alene.
Relaterte applikasjoner trenger også sine egne kort. VårPVC-plate konisk tvillingskrue løper en egen produktrute; den delte PVC-etiketten fastslår ikke at den kan byttes ut med en skumplate. Brukkonisk dobbeltskrue løp kategorifor å identifisere applikasjonen, bekreft deretter den spesifikke tegningen.
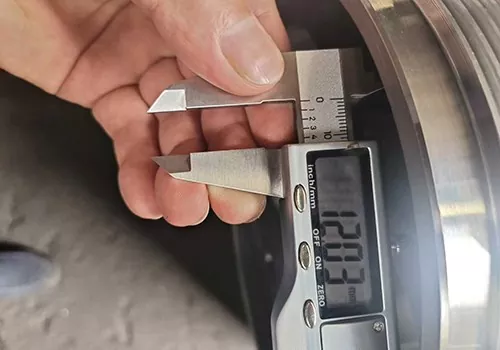
Spesifiser hvor slitasjebeskyttelsen går
For våre PVC-plateskruer inkluderer spesifikasjonen for grunnmateriale 38CrMoAlA. De tilgjengelige behandlingsdataene gir kjøpere et konkret utgangspunkt for å sammenligne konstruksjoner:
| Eiendom | Nanhaiya PVC-bordspesifikasjon | Hva du skal gjøre opp i bestillingen |
|---|---|---|
| Grunnmateriale | 38CrMoAlA | Materialidentifikasjon og sporbarhetsdokumenter |
| Tempererende hardhet | HB260-290 | Inspeksjonsomfang og rapport |
| Nitreringshardhet | HV900-1100 | Testmetode og målested |
| Nitreringsdybde | 0,5-0,8 mm | Behandlede overflater og dybdeverifisering |
| Nitrerende sprøhet | ≤ klasse 1 | Evalueringsmetode og akseptdokumentasjon |
| Retthet | 0,015 mm/m | Tegningsdatum og inspeksjonsmetode |
| Bimetall hardhet | HRC56-65 | Utvalgte legeringer og beskyttede steder |
| Bimetall dybde | 2,0-3,0 mm | Lagutstrekning og ferdig tilstand |
Disse verdiene tilhører ulike egenskaper og konstruksjoner. HV-nitreringshardhet og HRC-bimetallhardhet er ikke tall som skal rangeres direkte mot hverandre. Et dypere legeringslag etablerer heller ikke i seg selv en levetidsmultiplikator.
Vår bimetallkonstruksjon bruker nikkelbasert legering pluss wolframlegering, med legeringsdekning over 400 mm i lengde og en dybde på 2-3 mm. For en kjøpsordre, spør hvilken del av skruen eller fatet som mottar den beskyttelsen. Ordet "bimetallisk" alene gir for mye rom for to sitater for å beskrive forskjellige omfang.
Når vi ville fortsette å nitrere i sammenligningen
Hvis den eksisterende nitrerte enheten har levert akseptabel levetid under den tiltenkte oppskriften, forblir den en fornuftig kandidat. Sammenlign erstatningskostnadene og implikasjonene av nedleggelse med det foreslåtte alternativet. Det er liten verdi å betale for en overflateoppgradering uten å vite hvilken feil den er ment å løse.
Når vi skulle vurdere en bimetallkonstruksjon
Et dokumentert slitasjemønster, endret sparkelplikt eller gjentatt utskifting av samme arbeidsområde gir diskusjonen et fastere grunnlag. Plasser slitasjestedene ved siden av den foreslåtte legeringsdekningen og be produsenten om å forklare samsvaret. Behold justeringen og paringskomponentens tilstand i gjennomgangen; endring av overflatebehandling fastslår ikke at monteringen passer riktig.
Før du legger skylden på skruene, bygg en sammenlignbar driftsjournal
En ru overflate, ujevne celler eller fallende produksjon er en grunn til å undersøke. Den identifiserer ikke den mislykkede komponenten. Begynn med å sammenligne gjeldende kjøring med en akseptabel tidligere kjøring: oppskrift, matetilstand, skruhastighet, temperaturer, belastning, trykk der det er målt, og ferdige brettresultater.
Vi vil bruke følgende kontroller for å avgjøre om en erstatningsforespørsel støttes av nok informasjon. De er undersøkelsesoppfordringer, ikke en diagnose fra symptomer alene.
| Observasjon | Første sammenligning | Nyttig bevis for leverandøren |
|---|---|---|
| Bordtetthet eller cellene endres etter en oppskriftsrevisjon | Sammenlign harpiks, tilsetningsstoffer, sliping og driftsinnstillinger | Gamle og nye oppskrifter, tavleprøver og produksjonsrekord |
| Ytelsen forringes under en tidligere stabil drift | Sjekk om fôr- og driftsforhold fortsatt er sammenlignbare | Trendrekorder pluss et skrue- og tønneslitasjekart |
| Overflatekvaliteten endres uten en åpenbar oppskriftsendring | Sjekk registrerte forhold og resten av linjen, inkludert terningen | Feilfotografier, timing og vedlikeholdshistorikk |
| Synlig scoring eller et mistanke om passformproblem | Få kvalifisert personell til å inspisere den tilpassede enheten i henhold til maskinens vedlikeholdsprosedyre | Stedsbilder, grensesnittmålinger og monteringshistorikk |
Hvis du har tenkt å beholde den gamle tønnen og bare bytte ut skruene, kreve en vurdering av tønnens indre tilstand. Mål begge sammenkoblingskomponentene på definerte steder mot tegningen. Ellers kan de nye skruene komme inn i en sammenstilling hvis klaringsproblem forblir uløst.
Bli enige om akseptabel plateproduksjon før bestillingen
Skill komponentaksept fra produksjonsaksept. Den første kontrollerer om leverandøren har utført den spesifiserte monteringen. Den andre kontrollerer ytelsen på den avtalte linjen med det avtalte materialet. En dimensjonell inspeksjon kan ikke bevise tetthet av ferdige brett, og en kort kjøring med en enklere oppskrift kan ikke demonstrere din tiltenkte plikt.
- Godkjenn tegningsrevisjon, materiale, behandling, beskyttede overflater og inspeksjonsdokumenter før produksjon.
- Definer prøveoppskriften og noter selve fôrpartiet. Oppgi hvem som leverer materialet og om prøven er på leverandørens anlegg eller ditt anlegg.
- Avtal bretttykkelse og -bredde, tetthetsmålemetode, prøvetakingssteder og tillatt variasjon.
- Definer aksept av overflate- og cellekvalitet ved å bruke avtalte referanseprøver eller skriftlige kriterier. Ta med nedstrømskravene som er relevante for styrets sluttbruk.
- Registrer salgbar produksjon sammen med driftsforhold og avvist materiale. Bli enige om den stabile testvarigheten i stedet for å bedømme en øyeblikkelig topp.
Vi vil være forsiktige med å akseptere et høyere produksjonstall hvis det følger med et brett som mangler kjøpers krav til finish eller tetthet. Bestillingen bør gjøre denne avveiningen eksplisitt. Det skal også angis hvilke elementer skruefatleverandøren kontrollerer og hvilke som avhenger av eksisterende ekstruder, dyse og nedstrømsutstyr.
Send en brief fabrikken kan sitere mot
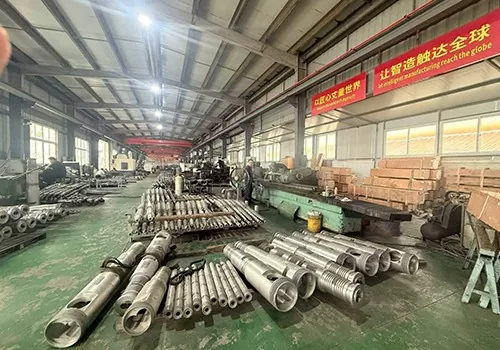
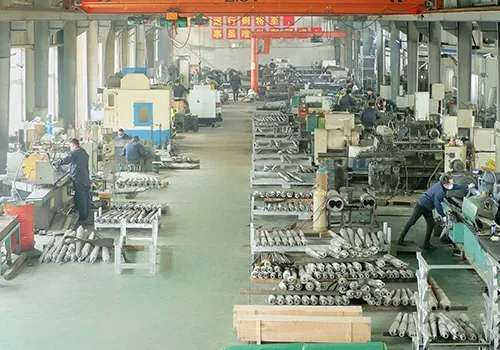
Nanhaiya støtter OEM- og ODM-arbeid for PVC-plateskruefat. Vårproduksjonsutstyrinkluderer CNC dreiebenker som er i stand til å bearbeide arbeidsstykker opptil 6 meter lange og femaksede maskineringssentre for komplekse fly- og flensstrukturer. Disse egenskapene hjelper til med å forklare produksjonsomfanget vårt; den avtalte tegningen forblir grunnlaget for din spesifikke bestilling.
Legg ved følgende til forespørselen din:
- Maskinmaker, modell, navneskiltfotografier og gjeldende monteringstegning.
- Enten dette er en like-for-like erstatning, en slitasjeoppgradering eller en endring av brettformuleringen.
- Oppskriftsdetaljer eller en avtalt teknisk oppsummering, inkludert fyllstoff og sliping.
- Nåværende og målbrettdimensjoner, tetthet og salgbar utgang.
- Slitasjemål, defektbilder og relevante driftsjournaler.
- Nødvendige inspeksjonsdokumenter, prøvekriterier og planlagt utskiftingsplan.
Hvis en tegning mangler, identifiser den i den første meldingen og send de tilgjengelige målene. Vi kan deretter diskutere hvilken informasjon som fortsatt trengs for et tilbud. Vår PVC-plateproduktstøtte inkluderer installasjonsveiledning, feilsøking og vedlikeholdsanbefalinger; definer støtten som trengs for din avslutning i bestillingen.
Diskuter bytte av PVC-skumplate med Nanhaiya
Send din skruetønnetegning, formuleringssammendrag og problemet du vil løse. Fortell oss om prioriteringen er å gjenopprette en eksisterende plikt eller å tilpasse sammenstillingen for et annet styre.
Send tegninger for tilbudSe PVC-plateskruefatDiskuter på WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Blokk C, nr. 2 vestseksjon, Xingzhou Avenue, Dinghai-distriktet, Zhoushan City, Zhejiang-provinsen, Kina.
Kontaktinformasjon for selskapet
Ofte stilte spørsmål
Er det samme skruediameterparet nok til å bestille en erstatning?
Nei. Bekreft skrue- og tønnetegningen, arbeidslengde, konus, akselkobling, rotasjon og fasing, flens, mateåpning, ventilasjons- og varmeoppsett. Et matchende diameterpar er en startreferanse, ikke et bevis på utskiftbarhet.
Bør hver PVC-skumplatelinje bruke en bimetallskruetønne?
Nei. Sammenlign formuleringen, faktisk slitasjemønster, forventet produksjonsavgift og erstatningskostnad. En nitrert konstruksjon forblir en kandidat når den eksisterende slitetiden er akseptabel. Vurder bimetallbeskyttelse når dokumentert slitasje rettferdiggjør kostnadene, og spesifiser beskyttede områder og dybde.
Kan et nytt skrueløp garantere en lavere skumplatetetthet?
Nei. Skumdensitet avhenger også av formulering, prosesshjelpemiddel, blåsesystem og driftsforhold. Bli enige om oppskriften, brettdimensjonene, tetthetstestmetoden og akseptabel utgang før du forplikter deg til ytelse.
Hvilket materiale og behandlingsdata tilbyr Nanhaiya for PVC-plateskruefat?
Vårt utvalg av PVC-plater inkluderer 38CrMoAlA, tempereringshardhet HB260-290, nitreringshardhet HV900-1100 og nitreringsdybde 0,5-0,8 mm. Bimetallspesifikasjonen inkluderer HRC56-65 hardhet og 2,0-3,0 mm dybde. Bestillingen skal identifisere den valgte konstruksjonen og overflatene som dekkes.
Kan jeg bytte ut skruene og beholde den gamle tønnen?
Først etter inspeksjon bekrefter det at fatet og dets grensesnitt fortsatt er egnet for erstatningsskruene. Be om et dimensjonalt slitasjekart og en vurdering av den avstemte monteringen. Et utvendig fotografi kan ikke etablere intern klaring.
Hva skal jeg sende til Nanhaiya for et tilbud?
Send maskinens navneskilt, skrue- og tønnetegninger, formulering eller en avtalt formuleringssammendrag, brettdimensjoner og tetthetsmål, gjeldende driftsopptegnelser, slitasjemål og tiltenkte akseptkriterier. Oppgi om du ønsker en like-for-like erstatning eller endring i produksjonsavgift.